
การกัด CNC เป็นกระบวนการผลิตแบบลบออก โดยเครื่องมือตัดแบบหมุนจะดึงวัสดุออกจากชิ้นงานแข็ง ด้วยความช่วยเหลือของระบบควบคุมเชิงตัวเลขด้วยคอมพิวเตอร์ (CNC) เครื่องจักรสามารถเคลื่อนที่ตามเส้นทางเครื่องมืออย่างแม่นยำเพื่อสร้างรูปร่างและคุณสมบัติที่ซับซ้อนบนวัสดุหลากหลายประเภท
เครื่องกัดทำงานบนแกนหลายแกน รวมถึงการกำหนดค่า 3 แกน 4 แกน และ 5 แกน เครื่องเหล่านี้สามารถผลิตชิ้นส่วนที่มีค่าความคลาดเคลื่อนต่ำ รายละเอียดที่ซับซ้อน และคุณภาพที่ทำซ้ำได้ ก่อนเริ่มการกลึง ผู้ปฏิบัติงานจะยึดชิ้นงานเข้าที่อย่างแน่นหนา จากนั้นเครื่องจะเคลื่อนที่ตามโปรแกรม โดยเครื่องมือตัดจะหมุนอย่างรวดเร็วเพื่อตัดวัสดุออกทีละชั้น
การขอ ประเภทของการปฏิบัติการกัด—แบบไต่ระดับหรือแบบธรรมดา—กำหนดว่าเครื่องตัดจะสัมผัสกับวัสดุอย่างไร และสามารถส่งผลอย่างมากต่อผลลัพธ์ได้ หนึ่งในการตัดสินใจที่สำคัญที่สุดที่ช่างเครื่องจะต้องทำก่อนเริ่มงานกัดคือการเลือกใช้วิธีกัดแบบไต่ระดับหรือแบบธรรมดา
บทความนี้จะเจาะลึกการไต่และการไถแบบธรรมดา โดยจะอธิบายการทำงานของแต่ละวิธี เปรียบเทียบข้อดีและข้อเสีย และให้คำแนะนำว่าควรใช้แต่ละวิธีเมื่อใดจึงจะได้ผลลัพธ์ที่ดีที่สุด
Climb Milling คืออะไร?

การกัดแบบไต่ขึ้นหรือที่เรียกว่า "การกัดแบบลง" จะพลิกทิศทางการหมุนของเครื่องตัดเมื่อเทียบกับการป้อน ในวิธีนี้ เครื่องตัดจะพบกับชิ้นงานที่ส่วนชิปที่หนาที่สุดและออกที่ส่วนที่บางที่สุด เครื่องตัดจะดูเหมือนว่า "ไต่ขึ้น" หรือดึงตัวเองลงไปในวัสดุ
การกัดแบบไต่ทำงานอย่างไร
ในการกัดแบบไต่ระดับ ชิ้นงานจะเคลื่อนที่ไปในทิศทางเดียวกับการหมุนของเครื่องตัด ขอบนำของเครื่องตัดจะกัดที่ความลึกเต็มที่ทันที ทำให้เกิดเศษโลหะหนาที่ค่อยๆ แคบลงจนเกือบเป็นศูนย์เมื่อสิ้นสุดการตัด เศษโลหะจะม้วนงออยู่ด้านหลังเครื่องมือ ดึงความร้อนออกจากชิ้นงาน
เครื่องตัดจะดันวัสดุลงในอุปกรณ์ ทำให้ต้องใช้แรงยึดน้อยลง เศษวัสดุจะดีดออกทางด้านหลังของเครื่องตัด ซึ่งช่วยลดความเสี่ยงในการตัดซ้ำ ตัวควบคุม CNC สมัยใหม่หลายตัวมีการตั้งค่าหรือคำเตือนที่ชัดเจนเพื่อเตือนช่างเครื่องเมื่อเลือกการกัดแบบไต่ระดับ
การกัดแบบธรรมดาคืออะไร?
การกัดแบบธรรมดา ซึ่งบางครั้งเรียกว่า "การกัดแบบขึ้น" ต้องใช้เครื่องตัดหมุนทวนทิศทางการป้อน ในการจัดเรียงนี้ ขอบตัดจะสัมผัสกับชิ้นงานในจุดที่บางที่สุดและออกในจุดที่หนาที่สุด คำว่า "การกัดแบบขึ้น" เน้นถึงวิธีการที่เครื่องตัดดึงตัวเองขึ้นผ่านวัสดุ

การกัดแบบธรรมดาทำงานอย่างไร
ในการกัดแบบธรรมดา ชิ้นงานจะป้อนเข้าไปในเครื่องตัดในทิศทางตรงข้ามกับการหมุน เครื่องตัดจะเริ่มสัมผัสที่บริเวณด้านล่างของรอยตัด ซึ่งความหนาของเศษจะน้อยที่สุด เศษจะหนาขึ้นเมื่อเครื่องตัดเคลื่อนที่ผ่านพื้นผิว
ฟันของเครื่องมือจะดันชิ้นงานให้เคลื่อนขึ้นด้านบน แรงที่เคลื่อนขึ้นด้านบนนี้ต้องใช้แรงยึดที่แข็งแรงเพื่อยึดชิ้นงานให้เข้าที่ นอกจากนี้ ใบมีดยังมีแนวโน้มที่จะดันเศษวัสดุไปข้างหน้าเส้นทาง ซึ่งอาจนำไปสู่การตัดเศษวัสดุซ้ำเมื่อเครื่องมือเคลื่อนผ่านเศษวัสดุอีกครั้ง
การกัดแบบ Climb กับการกัดแบบธรรมดา: การเปรียบเทียบการเบี่ยงเบนของเครื่องมือ
ผู้เชี่ยวชาญมักให้ความสำคัญกับปัจจัยสำคัญสองประการเมื่อต้องเลือกระหว่างการกัดแบบธรรมดาและการกัดแบบไต่ระดับ ได้แก่ การเบี่ยงเบนของเครื่องมือและความแม่นยำในการตัด การเบี่ยงเบนของเครื่องมือหมายถึงการดัดเล็กน้อยของเครื่องมือภายใต้แรงตัด ความแม่นยำในการตัดขึ้นอยู่กับทั้งการเบี่ยงเบนและความเสถียรของเครื่องจักร
การเบี่ยงเบนการกัดปีน
ในการกัดแบบไต่ระดับ แรงตัดหลักจะดันในแนวตั้งฉากกับฟีด แรงด้านข้างนั้นสามารถทำให้เครื่องมืองอและเลื่อนชิ้นงานได้หากการติดตั้งหรือเครื่องมือของคุณไม่แข็งแรงพอ คุณอาจสังเกตเห็นความเบี่ยงเบนเล็กน้อยในความตรงของผนังเมื่อใช้เครื่องมือยาวหรือผนังบาง
การเบี่ยงเบนของการกัดแบบธรรมดา
ในงานกัดแบบเดิม แรงตัดจะดันขนานกับทิศทางการป้อน ซึ่งหมายความว่ามีการเบี่ยงเบนโดยรวมน้อยลงและควบคุมได้สม่ำเสมอมากขึ้น ส่งผลให้ค่าความคลาดเคลื่อนแคบลงเมื่อคุณต้องยึดขนาดที่สำคัญ
การกัดแบบ Climb เทียบกับการกัดแบบธรรมดา: ตัวเลือกวัสดุ
วัสดุแต่ละชนิดไม่เหมือนกันเมื่อถูกไต่ระดับหรือกัดแบบธรรมดา ต่อไปนี้เป็นแนวทางทั่วไปบางประการ:
- วัสดุอ่อน (เช่น อลูมิเนียม โพลีคาร์บอเนต ไนลอน):วัสดุเหล่านี้มักจะทำงานได้ดีที่สุดกับการกัดแบบไต่ระดับ การก่อตัวของเศษโลหะที่สะอาดขึ้นและแรงที่ลดลงช่วยหลีกเลี่ยงการเลอะและการยกชิ้นส่วน
- วัสดุที่แข็งหรือเปราะ (เช่น เหล็กหล่อ เหล็กกล้ารีดร้อน):การกัดแบบธรรมดามักจะได้ผลดีกว่าในส่วนนี้ การจับชิ้นงานแบบค่อยเป็นค่อยไปและแรงดึงลงที่ลดลงสามารถป้องกันการแตกร้าวหรือการแตกของชิ้นงานได้
- โลหะผสมและวัสดุผสม:เมื่อคุณตัดวัสดุที่มีทั้งอนุภาคแข็งและเมทริกซ์อ่อน การกัดแบบธรรมดาสามารถลดโอกาสที่เครื่องตัดจะจับและฉีกชิ้นส่วนได้ คุณอาจยังใช้การไต่ระดับเบาๆ เพื่อวัดขนาดขั้นสุดท้ายได้
ต้องการโซลูชันการตัดเฉือน CNC จากผู้เชี่ยวชาญที่มีความคลาดเคลื่อนต่ำและระยะเวลาตอบสนองที่รวดเร็วหรือไม่? BOYI TECHNOLOGY ให้บริการขั้นสูง บริการ CNC สำหรับชิ้นส่วนที่ซับซ้อนในอุตสาหกรรมการบินและอวกาศ ยานยนต์ อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค และอื่นๆ อีกมากมาย ติดต่อเรา วันนี้เพื่อเริ่มต้นโครงการของคุณ

พร้อมสำหรับโครงการของคุณหรือยัง?
ลองใช้ BOYI TECHNOLOGY ตอนนี้เลย!
อัปโหลดโมเดล 3 มิติหรือภาพวาด 2 มิติของคุณเพื่อรับการสนับสนุนแบบตัวต่อตัว
การกัดแบบ Climb เทียบกับการกัดแบบธรรมดา: การเปรียบเทียบการตกแต่งพื้นผิว
สไตล์การกัดที่คุณเลือกอาจส่งผลอย่างมากต่ออายุการใช้งานของเครื่องตัดและความเรียบเนียนของชิ้นส่วนของคุณ
คุณภาพพื้นผิว
การกัดแบบไต่ระดับโดยทั่วไปจะทิ้งพื้นผิวที่ละเอียดกว่า มุมออกที่นุ่มนวลในตอนท้ายของการผ่านฟันแต่ละครั้งจะทำให้เศษโลหะแตกออกอย่างหมดจดแทนที่จะทำให้เลอะไปทั่วชิ้นส่วน การกัดแบบธรรมดาจะทิ้งสันนูนเล็กๆ ไว้ ซึ่งอาจต้องใช้การตกแต่งเพิ่มเติม
การสึกหรอของเครื่องมือ
การกัดแบบธรรมดาจะทำให้เกิดการสึกหรอมากขึ้นบริเวณปลายฟันตัด เนื่องจากเศษวัสดุจะหนาที่สุดในบริเวณนั้น การกัดแบบไต่จะกระจายการสึกหรอให้สม่ำเสมอมากขึ้นตามฟัน ทำให้คุณสามารถตัดได้นานขึ้นก่อนจะเปลี่ยนเครื่องมือ
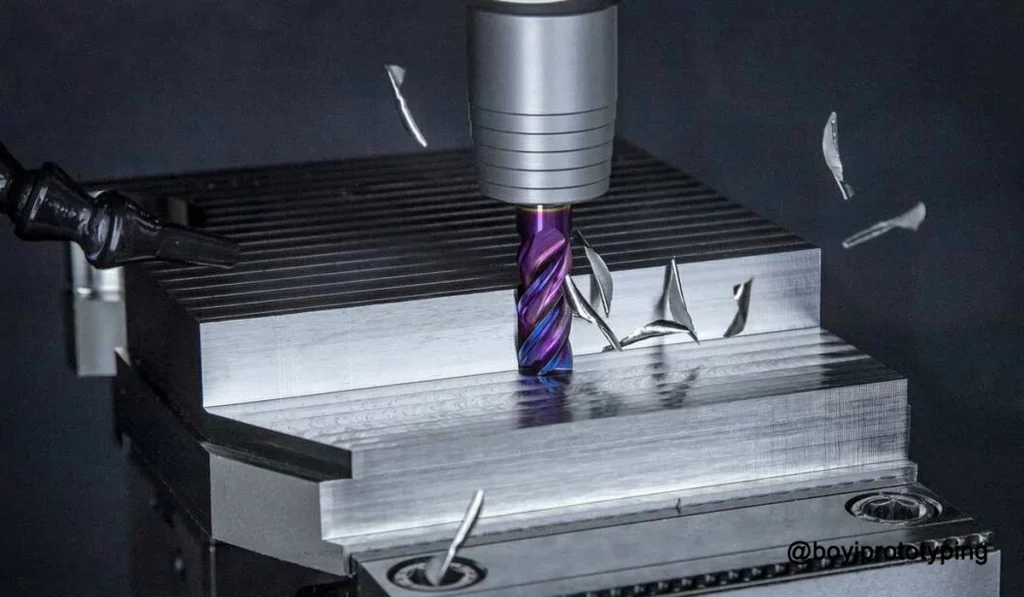
การกัดแบบ Climb กับการกัดแบบธรรมดา: การเปรียบเทียบข้อดี
ด้านล่างนี้เป็นการเปรียบเทียบแบบเจาะจงของข้อได้เปรียบหลักระหว่างการกัดแบบไต่กับการกัดแบบธรรมดา
ข้อดีของการกัดปีน
- พื้นผิวที่เหนือกว่า:การกัดแบบไต่เริ่มต้นด้วยชิ้นไม้ที่หนาที่สุดและบางลงเมื่อเครื่องตัดออก ซึ่งจะทำให้มีพื้นผิวเรียบเนียนขึ้นและลดความสูงของหอยเชลล์ให้เหลือน้อยที่สุด
- การอพยพชิปที่มีประสิทธิภาพมากขึ้น:เศษโลหะจะถูกโยนลงด้านล่างและห่างจากเส้นทางการตัด ช่วยลดการตัดซ้ำและยืดอายุการใช้งานของเครื่องมือโดยรักษาความคมของคมตัดให้ยาวนานขึ้น
- การสะสมความร้อนที่ลดลง:การตัดลงจะช่วยดึงความร้อนออกพร้อมกับเศษโลหะ แทนที่จะบังคับให้ความร้อนเข้าไปในชิ้นงาน ซึ่งจะช่วยปกป้องทั้งรูปทรงของชิ้นส่วนและการเคลือบเครื่องมือ
- ลดความต้องการแรงยึด:แรงตัดในการกัดแบบไต่ระดับจะดันชิ้นงานให้เข้ากับโต๊ะ จึงต้องใช้แรงยึดน้อยลงเพื่อยึดชิ้นงานให้แน่นหนา
- ลดการใช้พลังงาน:เนื่องจากเครื่องตัด “จับ” กับวัสดุได้อย่างเป็นธรรมชาติมากขึ้น การกัดแบบไต่จึงมักทำงานด้วยภาระแกนหมุนที่ต่ำกว่าสำหรับอัตราการกำจัดวัสดุที่เท่ากัน
ข้อดีของการกัดแบบธรรมดา
- การควบคุมกระบวนการที่ได้รับการปรับปรุง:การกัดแบบธรรมดาจะดันใบมีดไปในทิศทางตรงข้ามกับทิศทางการป้อน ซึ่งจะช่วยลดแนวโน้มของเครื่องมือที่จะจับชิ้นงาน และช่วยให้ผู้ปฏิบัติงานสามารถควบคุมการตัดได้ละเอียดยิ่งขึ้น
- ความเสี่ยงในการดึงเครื่องมือลดลงเนื่องจากแรงตัดจะผลักออกจากชิ้นงาน จึงมีโอกาสน้อยลงที่เครื่องตัดจะถูก “ดูด” เข้าไปในชิ้นงาน จึงลดโอกาสที่เครื่องมือจะแตกหักหรือชิ้นงานเสียหาย
- ความเหมาะสมสำหรับการกัดหยาบหนัก:การกัดแบบธรรมดาสามารถจัดการกับความลึกของการตัดที่มากและมีอัตราการกำจัดวัสดุที่สูงได้เสถียรกว่า ซึ่งทำให้เป็นตัวเลือกที่ดีในการกำจัดวัสดุจำนวนมากอย่างรวดเร็ว
- การลดการสั่นสะเทือนที่ได้รับการปรับปรุง:การกัดขึ้นช่วยลดการสั่นและการฉีกขาด โดยเฉพาะเมื่อกลึงวัสดุที่เปราะบาง หรือเมื่อใช้เครื่องจักรที่มีการตีกลับ
- ความต้องการการยึดที่ลดลงบนเครื่องจักรรุ่นเก่า:เวกเตอร์แรงขึ้นหมายถึงการกัดแบบเดิมโดยทั่วไปต้องใช้อุปกรณ์ที่ซับซ้อนน้อยกว่าบนเครื่อง CNC ที่ใช้มือหรือมีความแข็งน้อยกว่า
การกัดแบบ Climb เทียบกับการกัดแบบธรรมดา: การเปรียบเทียบข้อเสีย
ด้านล่างนี้เป็นการเปรียบเทียบที่ชัดเจนถึงข้อเสียหลักระหว่างการกัดแบบธรรมดากับการกัดแบบไต่
ข้อเสียของ Climb Milling
- ความเสี่ยงของการดึงเครื่องมือเข้า:การกัดแบบไต่ระดับจะดึงเครื่องตัดเข้าไปในชิ้นงานที่ความลึกสูงสุดของการตัด ซึ่งอาจทำให้เครื่องมือหักหรือทำให้ชิ้นส่วนเสียหายได้หากการป้อนแรงเกินไป
- ความไวต่อการตอบสนอง:เครื่องจักรที่มีระยะการขับเคลื่อนหรือการตีกลับในระดับใดระดับหนึ่งอาจได้รับแรงกระแทกและแรงสั่นสะเทือนจากแรงกัดแบบไต่ระดับ
- แรงตัดเริ่มต้นที่สูงขึ้น:เครื่องตัดจะจับชิ้นงานที่ความหนาของเศษสูงสุด ซึ่งอาจทำให้เครื่องมือและแกนหมุนของเครื่องจักรรับภาระเกินได้
- การควบคุมด้วยมือน้อยลง:เนื่องจากเครื่องตัด “จับ” ชิ้นงาน การปรับละเอียดด้วยมือจึงทำได้ยากขึ้นและต้องใช้การจัดการอย่างระมัดระวัง
- ข้อจำกัดของวัสดุ:วัสดุที่แข็งหรือเปราะบางบางชนิดไม่ตอบสนองต่อการกัดแบบไต่ระดับและอาจแตกร้าวหรือฉีกขาดได้ภายใต้สภาวะที่เข้าอย่างรุนแรง
ข้อเสียของการกัดแบบธรรมดา
- พื้นผิวที่หยาบกว่า:การกัดแบบธรรมดามักจะทำให้พื้นผิวหยาบกว่าเนื่องจากความหนาของเศษเพิ่มขึ้นเมื่อใกล้จะสิ้นสุดการตัด
- เพิ่มการตัดชิปซ้ำ:เครื่องตัดจะโยนเศษไม้ไปข้างหน้าตามเส้นทางของตัวเอง ซึ่งทำให้ต้องตัดซ้ำและเร่งการสึกหรอของเครื่องมือ
- การเกิดความร้อนที่สูงขึ้นเนื่องจากส่วนที่หนาที่สุดของชิปจะก่อตัวที่ทางออก แรงเสียดทานจึงเพิ่มขึ้นและก่อให้เกิดความร้อนส่วนเกิน
- ข้อกำหนดการยึดที่มากขึ้นแรงที่กระทำขึ้นบนชิ้นงานต้องใช้อุปกรณ์จับยึดที่แข็งแกร่งกว่าเพื่อป้องกันไม่ให้ชิ้นส่วนยกขึ้น
- ประสิทธิภาพการกำจัดวัสดุลดลง:เครื่องมือจะต้องต่อสู้กับทิศทางการป้อนซึ่งอาจลดอัตราการกำจัดวัสดุที่มีประสิทธิภาพได้
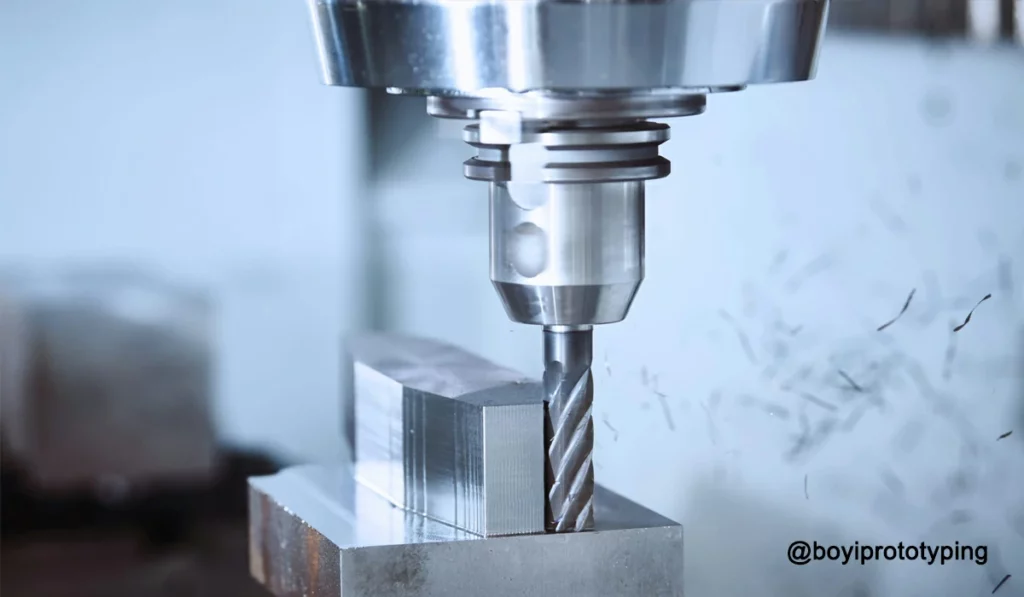
เมื่อใดควรใช้แต่ละวิธี
การเลือกใช้การกัดแบบไต่ระดับหรือการกัดแบบธรรมดาขึ้นอยู่กับเงื่อนไขเฉพาะของโครงการของคุณ ต่อไปนี้เป็นแนวทางปฏิบัติบางประการ:
| สถานการณ์ | วิธีการแนะนำ |
|---|---|
| การกำจัดวัสดุจำนวนมากบนเครื่องจักรแบบแข็ง | การกัดแบบธรรมดา |
| งานตกแต่งขั้นสุดท้ายให้พื้นผิวเรียบเนียน | ปีนโรงสี |
| เครื่องเก่ามีระยะตีกลับที่เห็นได้ชัด | การกัดแบบธรรมดา |
| CNC ที่ทันสมัยพร้อมระบบชดเชยการตีกลับ | ปีนโรงสี |
| การตัดวัสดุอ่อนหรือวัสดุที่ไม่ใช่เหล็ก | ปีนโรงสี |
| การตัดวัสดุที่แข็ง เปราะ หรือเป็นเม็ด | การกัดแบบธรรมดา |
ใช้การกัดแบบธรรมดาเมื่อ
- คุณกำลังใช้เครื่องจักรแบบแมนนวลหรือ CNC รุ่นเก่าซึ่งมีการตีกลับที่เห็นได้ชัด
- วัสดุชิ้นงานแข็ง เปราะ หรือมีแนวโน้มที่จะฉีกขาด (เช่น เหล็กหล่อหรือเหล็กกล้าชุบแข็ง)
- คุณกำลังทำการขัดแบบหยาบเพื่อขจัดปริมาณวัสดุจำนวนมาก
- คุณต้องการการควบคุมและความเสถียรสูงสุดในระหว่างการตัด
- รูปทรงเรขาคณิตของชิ้นส่วนประกอบด้วยผนังบางหรือส่วนที่ไม่ได้รับการรองรับ
ใช้ Climb Milling เมื่อ
- คุณกำลังใช้เครื่อง CNC ทันสมัยซึ่งมีการตีกลับน้อยที่สุดหรือไม่มีเลย
- วัสดุที่มีลักษณะอ่อนหรือเหนียว เช่น อลูมิเนียม ทองเหลือง หรือพลาสติกบางชนิด
- การตกแต่งพื้นผิวเป็นสิ่งสำคัญ เช่น ในชิ้นส่วนอากาศยานหรือทางการแพทย์
- คุณกำลังทำการตกแต่งขั้นสุดท้ายและต้องการความแม่นยำของมิติที่แน่นหนา
- คุณจำเป็นต้องยืดอายุการใช้งานของเครื่องมือและลดกำลังในการตัด
เคล็ดลับ Pro: เมื่อตัดน้อยกว่า 50% ของเส้นผ่านศูนย์กลางของเครื่องมือ การกัดแบบไต่จะเป็นตัวเลือกที่ดีกว่าโดยทั่วไป สำหรับการตัดที่ต้องใช้เส้นผ่านศูนย์กลางของเครื่องมือมากกว่า 75% การกัดแบบธรรมดาอาจปลอดภัยกว่าเนื่องจากมีความเสี่ยงต่อการเบี่ยงเบนและมุมการคายเป็นลบ
กลยุทธ์ไฮบริด
ช่างเครื่องบางคนใช้แนวทางผสมผสานสำหรับวัสดุที่มีลักษณะซับซ้อน กระบวนการอาจเริ่มต้นด้วยการกัดแบบไต่ระดับตื้น ตามด้วยการตัดแบบธรรมดาที่ลึกกว่า หรือในทางกลับกัน ซอฟต์แวร์แคม สามารถจำลองแรงและการเบี่ยงเบนเพื่อแนะนำเส้นทางและกลยุทธ์เครื่องมือที่เหมาะสมที่สุดได้ แนวทางนี้จะสร้างความสมดุลระหว่างความแข็งแกร่งของการกัดแบบธรรมดาสำหรับงานจำนวนมากกับการตกแต่งที่ละเอียดซึ่งการกัดแบบไต่ระดับมอบให้
พันธมิตรที่เชื่อถือได้ของคุณสำหรับบริการงานกัด CNC
ร่วมมือกับ BOYI TECHNOLOGY วันนี้และสัมผัสกับประสบการณ์ชั้นนำของอุตสาหกรรม บริการกัด CNC ปรับแต่งให้ตรงตามข้อกำหนดของคุณ ที่ BOYI TECHNOLOGY เราใช้โรงงานที่ทันสมัยซึ่งออกแบบมาเพื่อตอบสนองความต้องการด้านงานตัดเฉือนทั้งหมดของคุณ เราจัดการทุกอย่างตั้งแต่การตั้งค่าเบื้องต้นจนถึงการตรวจสอบขั้นสุดท้าย ดังนั้นคุณจึงสามารถมุ่งเน้นไปที่การดำเนินการส่วนที่เหลือได้โดยไม่ต้องกังวลกับปัญหาการผลิต
คุณเพียงแค่ อัพโหลดภาพวาดชิ้นส่วนของคุณเลือกวัสดุที่คุณต้องการ และระบุความต้องการพิเศษใดๆ ได้เลย รับคำปรึกษาฟรีและใบเสนอราคาด่วนโดยไม่มีข้อผูกมัด ปล่อยให้ BOYI TECHNOLOGY เปลี่ยนความท้าทายในการออกแบบของคุณให้กลายเป็นชิ้นส่วนคุณภาพสูงที่พร้อมประกอบ เริ่มต้นเลยวันนี้!
พร้อมสำหรับโครงการของคุณหรือยัง?
ลองใช้ BOYI TECHNOLOGY ตอนนี้เลย!
อัปโหลดโมเดล 3 มิติหรือภาพวาด 2 มิติของคุณเพื่อรับการสนับสนุนแบบตัวต่อตัว
สรุป
การกัดยังคงเป็นกระบวนการสำคัญสำหรับการขึ้นรูปชิ้นส่วนด้วยค่าความคลาดเคลื่อนที่แคบและคุณภาพที่ทำซ้ำได้ การกัดแบบธรรมดาและการกัดแบบไต่ระดับต่างก็มีข้อดีที่แตกต่างกัน การเลือกวิธีการที่เหมาะสมในแต่ละขั้นตอนจะช่วยให้โรงงานสามารถปรับปรุงความแม่นยำของชิ้นส่วน ยืดอายุการใช้งานของเครื่องมือ และส่งมอบชิ้นส่วนคุณภาพสูงได้อย่างมีประสิทธิภาพ

บทความนี้เขียนโดยวิศวกรจากทีม BOYI TECHNOLOGY Fuquan Chen เป็นวิศวกรมืออาชีพและผู้เชี่ยวชาญด้านเทคนิคที่มีประสบการณ์ 20 ปีในด้านการสร้างต้นแบบอย่างรวดเร็ว ชิ้นส่วนโลหะ และการผลิตชิ้นส่วนพลาสติก



ฉันประทับใจในทักษะการเขียนของคุณมาก รวมถึงรูปแบบของบล็อกของคุณด้วย นี่เป็นธีมที่ซื้อมาหรือคุณปรับแต่งเองคะ? ไม่ว่าอย่างไรก็ตาม ขอให้รักษาคุณภาพการเขียนที่ยอดเยี่ยมนี้ต่อไป เพราะหาได้ยากที่จะเจอบล็อกดีๆ แบบนี้ในปัจจุบัน