
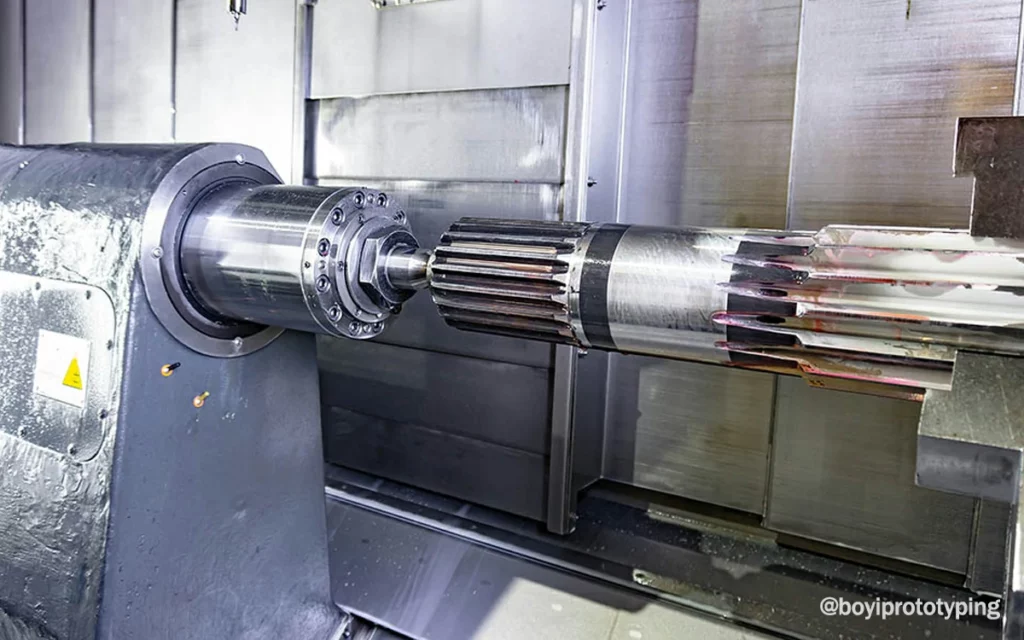
เพลาแบบแยกส่วนคืออะไร?
เพลาแบบมีร่องหรือสันนูน (สปไลน์) เรียงกันตลอดความยาว สปไลน์เหล่านี้จะล็อกกับร่องที่สอดคล้องกันในชิ้นส่วนที่ประกบกัน ทำให้เชื่อมต่อกันได้อย่างแน่นหนาและทนต่อแรงหมุน เพลาแบบมีร่องอาจมีสปไลน์ภายในหรือภายนอก ทำให้เชื่อมต่อกันได้อย่างน่าเชื่อถือสำหรับการส่งแรงบิดและการจัดตำแหน่ง
เพลาแบบสลักช่วยป้องกันการลื่นไถลและส่งเสริมการกระจายน้ำหนักที่สม่ำเสมอ ช่วยเพิ่มประสิทธิภาพของระบบและความทนทานได้อย่างมาก เพลาแบบสลักจึงได้รับความนิยมในอุตสาหกรรมต่างๆ ที่ต้องการการถ่ายโอนพลังงานที่ปลอดภัยและมีประสิทธิภาพ รวมถึงการใช้งานในอุตสาหกรรมยานยนต์ อวกาศ และเครื่องจักรในอุตสาหกรรม
การพิจารณาการออกแบบ
ก่อนที่จะเริ่มกระบวนการตัดเฉือน จะต้องพิจารณาปัจจัยการออกแบบหลายประการ:
- การออกแบบสไพลน์จะต้องสามารถส่งแรงบิดที่ต้องการได้โดยไม่เกิดความล้มเหลว
- การพิจารณาถึงแรงขับตามแนวแกนและแรงในแนวรัศมีถือเป็นสิ่งสำคัญเพื่อป้องกันการสึกหรอหรือความล้มเหลวก่อนเวลาอันควร
- วัสดุสไพลน์ควรเข้ากันได้กับวัสดุของดุมล้อหรือเฟืองเพื่อให้มั่นใจถึงอินเทอร์เฟซที่ราบรื่นและทนต่อการสึกหรอ
- ความคลาดเคลื่อนที่แน่นเป็นสิ่งสำคัญเพื่อให้แน่ใจว่าการเชื่อมต่อจะแน่นหนาและไม่มีการสั่นสะเทือน
- การออกแบบควรอำนวยความสะดวกในการหล่อลื่นที่เพียงพอเพื่อลดแรงเสียดทานและการสึกหรอ
หน้าที่หลักของเพลาแบบแยกส่วนในระบบกลไก
เพลาแบบร่องมีบทบาทสำคัญในระบบกลไกโดยทำหน้าที่สำคัญหลายประการ ดังนี้
การส่งแรงบิด
เพลาแบบสลักถูกออกแบบมาเพื่อส่งแรงบิดที่สูงกว่าเมื่อเทียบกับเพลาธรรมดา สลักที่ล็อกกันจะเพิ่มพื้นที่สัมผัสซึ่งช่วยเพิ่มประสิทธิภาพในการถ่ายโอนกำลัง ซึ่งเป็นสิ่งสำคัญอย่างยิ่งในระบบส่งกำลังของยานยนต์ที่ต้องส่งแรงบิดจำนวนมากจากเครื่องยนต์ไปยังล้อ เพื่อให้มั่นใจถึงประสิทธิภาพและการตอบสนองที่เหมาะสมที่สุด
การจัดตำแหน่งและการวางตำแหน่ง
การปรับเพลาแบบร่องให้เข้ากับชิ้นส่วนที่เข้ากันอย่างแม่นยำช่วยให้ปรับตำแหน่งได้แม่นยำ การปรับตำแหน่งนี้จะช่วยลดการสึกหรอและเพิ่มประสิทธิภาพการทำงาน โดยเฉพาะในการใช้งาน เช่น ระบบควบคุมเครื่องบิน เพลาแบบร่องช่วยลดการสั่นสะเทือนและเสียงรบกวน ทำให้ระบบมีความน่าเชื่อถือและปลอดภัยยิ่งขึ้น
การกระจายโหลด
เพลาแบบมีร่องฟันเฟืองช่วยกระจายน้ำหนักให้สม่ำเสมอทั่วทั้งเพลา ซึ่งช่วยยืดอายุการใช้งานและลดการสึกหรอ ในกรณีที่น้ำหนักไม่เท่ากันอาจนำไปสู่ความล้มเหลวก่อนเวลาอันควร การออกแบบเพลาแบบมีร่องฟันเฟืองช่วยให้ประกอบชิ้นส่วนต่างๆ ได้อย่างยืดหยุ่น โดยรองรับการจัดตำแหน่งที่ไม่ถูกต้องเล็กน้อยระหว่างชิ้นส่วนต่างๆ ช่วยให้มั่นใจได้ถึงประสิทธิภาพที่สม่ำเสมอแม้ในสภาวะที่เปลี่ยนแปลง
ปรับปรุงความทนทาน
วัสดุขั้นสูงและการเคลือบผิวที่ใช้ในการผลิตเพลาแบบร่องฟันเฟืองช่วยเพิ่มความทนทานต่อการสึกหรอและความสามารถในการรับน้ำหนัก ความทนทานนี้มีความสำคัญอย่างยิ่งในการใช้งานที่หนักหน่วง ช่วยให้เพลาแบบร่องฟันเฟืองสามารถทนต่อสภาพแวดล้อมการทำงานที่รุนแรงได้โดยไม่กระทบต่อประสิทธิภาพ

ประเภทของเพลาร่อง
เพลาสปไลน์มีหลายประเภท โดยแต่ละประเภทได้รับการออกแบบมาสำหรับการใช้งานเฉพาะและความต้องการด้านประสิทธิภาพ ต่อไปนี้คือประเภทที่พบได้บ่อยที่สุด:
1. สปไลน์แบบอินโวลูท
สปไลน์แบบเกลียวเป็นประเภทที่ใช้กันอย่างแพร่หลายที่สุด โดยมีลักษณะเด่นคือรูปร่างของฟันเกลียว การออกแบบนี้ช่วยให้ประกอบและถอดชิ้นส่วนได้ง่าย รวมถึงเข้าและออกชิ้นส่วนที่ประกบกันได้อย่างราบรื่น สปไลน์แบบเกลียวมักพบในงานยานยนต์และอุตสาหกรรม เนื่องจากมีประสิทธิภาพในการถ่ายโอนแรงบิด
2. สไปน์สี่เหลี่ยม
สไปน์สี่เหลี่ยมมีรูปร่างเป็นสี่เหลี่ยมจัตุรัสและใช้เป็นหลักในงานที่ต้องการการส่งแรงบิดสูง สไปน์สี่เหลี่ยมจัตุรัสให้การเชื่อมต่อที่แข็งแรงและมักพบในเครื่องจักรที่จำเป็นต้องมีการถ่ายโอนแรงบิดแบบแข็งและแม่นยำ อย่างไรก็ตาม สไปน์สี่เหลี่ยมจัตุรัสอาจไม่อนุญาตให้มีการเคลื่อนไหวตามแนวแกนมากเท่ากับสไปน์ประเภทอื่น
3. สปไลน์แบน
สไปน์แบบแบนมีด้านแบนและมักใช้ในงานที่มีน้ำหนักเบา สไปน์แบบแบนมีการออกแบบและการผลิตที่เรียบง่าย จึงเหมาะสำหรับสภาพแวดล้อมที่มีแรงบิดต่ำ เช่น สินค้าอุปโภคบริโภคและอุปกรณ์อุตสาหกรรมบางประเภท
4. สไปลน์กลม
สไปลน์กลมมีรูปทรงกระบอกพร้อมขอบมน มักใช้ในงานที่มีความยืดหยุ่นและปรับแนวได้เล็กน้อย แม้ว่าจะมีแรงบิดน้อยกว่าสไปลน์แบบอินโวลูทและแบบสี่เหลี่ยม แต่ก็สามารถนำไปใช้ในบริบทเฉพาะที่การหมุนอย่างราบรื่นเป็นสิ่งสำคัญ
5. D-Spline (หรือ Double-Spline)
สลักรูปตัว D มีสลักสองชุดบนเพลาเดียวกัน ช่วยให้ส่งแรงบิดได้ดีขึ้นและออกแบบได้ยืดหยุ่นมากขึ้น สลักประเภทนี้มีประโยชน์อย่างยิ่งในการใช้งานที่ต้องเชื่อมต่อชิ้นส่วนแยกกันสองชิ้นและสามารถหมุนได้โดยอิสระ เช่น ในข้อต่อเชิงกลบางประเภท
6. สปไลน์แบบเกลียว
ฟันเฟืองแบบเกลียวได้รับการออกแบบให้มีรูปร่างฟันแบบเกลียว ช่วยให้เข้าเกียร์ได้ราบรื่นขึ้นและลดระยะการตีกลับ มักใช้ในงานที่ต้องใช้ความเร็วสูง เช่น เฟืองและระบบส่งกำลัง ซึ่งประสิทธิภาพและการสึกหรอที่ลดลงถือเป็นสิ่งสำคัญ
ตารางนี้สรุปข้อดีและข้อเสียที่สำคัญของเพลาสไพลน์ประเภทต่างๆ เพื่อช่วยในการตัดสินใจเกี่ยวกับการนำไปใช้ในแอปพลิเคชันต่างๆ
| ชนิดของเพลาสไปน์ | ข้อดี | ข้อเสีย |
|---|---|---|
| สปไลน์แบบอินโวลูท | – ประกอบและถอดประกอบได้ง่าย – การเข้าและออกอย่างราบรื่น – ส่งกำลังแรงบิดสูง | – อาจเกิดความอ่อนไหวต่อการจัดตำแหน่งที่ไม่ถูกต้อง – ความซับซ้อนในการผลิต |
| สไปน์สี่เหลี่ยม | – การเชื่อมต่อที่แข็งแรงเพื่อแรงบิดสูง - ดีไซน์เรียบง่าย | – การเคลื่อนไหวตามแนวแกนจำกัด – ยากที่จะปิดการใช้งานในบางแอปพลิเคชัน |
| สปไลน์แบน | – การออกแบบที่เรียบง่ายและการผลิตที่ง่าย – เหมาะกับการบรรทุกน้ำหนักเบา | – ความสามารถในการรับแรงบิดต่ำกว่า – มีประสิทธิภาพน้อยลงสำหรับการใช้งานที่ต้องรับแรงกดดันสูง |
| สไปลน์กลม | – ช่วยให้มีความยืดหยุ่นและจัดตำแหน่งได้คลาดเคลื่อนเล็กน้อย – การหมุนที่ราบรื่น | – ความสามารถในการส่งแรงบิดต่ำ – ไม่เหมาะสำหรับการใช้งานที่มีภาระสูง |
| D-Spline (สไปน์คู่) | – เพิ่มแรงบิดในการส่งผ่าน – ความยืดหยุ่นในการออกแบบเพื่อการเชื่อมต่อที่หลากหลาย | – การออกแบบและการผลิตที่ซับซ้อนมากขึ้น – ศักยภาพในการเพิ่มการตอบโต้ |
| สปไลน์แบบเกลียว | – การมีส่วนร่วมที่ราบรื่นยิ่งขึ้นและการตอบสนองที่ลดลง – มีประสิทธิภาพในการใช้งานความเร็วสูง | – การผลิตที่ซับซ้อนมากขึ้น – ต้นทุนสูงกว่าประเภทอื่น |

กระบวนการกลึงเพลาแบบแยกส่วน
การกลึงเพลาแบบมีร่องฟันประกอบด้วยกระบวนการต่างๆ มากมาย โดยแต่ละกระบวนการได้รับการออกแบบมาเพื่อสร้างรูปร่างและขนาดที่แม่นยำซึ่งจำเป็นต่อประสิทธิภาพการทำงาน ต่อไปนี้คือกระบวนการกลึงหลักที่ใช้ในการผลิตเพลาแบบมีร่องฟัน:
1. การหมุน
การหมุน โดยทั่วไปแล้วเป็นขั้นตอนเริ่มต้นในการกลึงเพลาแบบแยกส่วน กระบวนการนี้ใช้เครื่องกลึงเพื่อกำหนดรูปร่างความยาวโดยรวมและเส้นผ่านศูนย์กลางของเพลา นอกจากนี้ยังช่วยเตรียมเพลาสำหรับการดำเนินการในขั้นตอนต่อไปและตรวจสอบให้แน่ใจว่าขนาดพื้นฐานอยู่ภายในค่าความคลาดเคลื่อนที่กำหนดไว้
2. เจาะ
การกลึงเป็นกระบวนการสำคัญในการสร้างโปรไฟล์สไพลน์บนเพลา เครื่องมือกลึงจะขจัดวัสดุออกในครั้งเดียวเพื่อสร้างรูปร่างที่ต้องการ ซึ่งอาจเป็นสไพลน์ภายในหรือภายนอกก็ได้ วิธีการนี้ขึ้นชื่อในเรื่องความแม่นยำสูงและการตกแต่งพื้นผิวที่ยอดเยี่ยม
- ข้อดี:
- ความแม่นยำสูงและการทำซ้ำ
- เหมาะสำหรับการผลิตโปรไฟล์ที่ซับซ้อน
- ข้อเสีย:
- ค่าเครื่องมือสูง
- ใช้เวลาในการติดตั้งนานขึ้น
3. การสี
การสี นอกจากนี้ยังใช้สร้างสไพลน์ได้ โดยเฉพาะสำหรับโปรไฟล์ที่ไม่ใช่มาตรฐานหรือเฉพาะทาง กระบวนการนี้ช่วยให้การออกแบบมีความยืดหยุ่นและสามารถนำไปใช้กับสไพลน์ภายในและภายนอกได้ แม้ว่าอาจใช้เวลานานกว่าการกลึง แต่การกัดสามารถสร้างรูปทรงที่ซับซ้อนได้
- ข้อดี:
- อเนกประสงค์สำหรับโปรไฟล์ที่แตกต่างกัน
- ต้นทุนการสร้างเครื่องมือต่ำกว่าการกลึง
- ข้อเสีย:
- อัตราการผลิตช้าลง
- ต้องใช้ผู้ปฏิบัติงานที่มีทักษะสำหรับการออกแบบที่ซับซ้อน
4. ที่บด
ที่บด มักใช้เป็นการดำเนินการรองเพื่อให้ได้ความคลาดเคลื่อนที่แม่นยำและผิวสำเร็จที่เหนือกว่าบนสไพลน์ กระบวนการนี้ช่วยปรับปรุงขนาดที่ได้จากการรีดหรือการกัด เพื่อให้แน่ใจว่าสไพลน์ตรงตามข้อกำหนดที่ต้องการ
- ข้อดี:
- ความแม่นยำสูงและคุณภาพพื้นผิว
- มีประสิทธิภาพสำหรับการดำเนินการเสร็จสิ้น
- ข้อเสีย:
- เวลาในการประมวลผลนานขึ้น
- ต้นทุนการดำเนินงานที่สูงขึ้น
5. การรักษาความร้อน
การอบชุบด้วยความร้อนหลังการกลึงมักใช้เพื่อเพิ่มคุณสมบัติเชิงกลของเพลาแบบสลัก เช่น ความแข็งและความทนทานต่อการสึกหรอ กระบวนการต่างๆ เช่น การชุบแข็งและการอบชุบแข็งสามารถปรับปรุงความทนทานของชิ้นส่วนได้อย่างมาก
- ข้อดี:
- เพิ่มความแข็งแกร่งและทนทานต่อการสึกหรอ
- ยืดอายุการใช้งานของเพลา
- ข้อเสีย:
- ระยะเวลาดำเนินการเพิ่มเติม
- มีความเสี่ยงที่จะเกิดการบิดเบือนหากไม่ได้รับการควบคุมอย่างเหมาะสม
กระบวนการผลิต
การกลึงเพลาแบบแยกส่วนโดยทั่วไปจะเกี่ยวข้องกับการรวมกันของกระบวนการต่อไปนี้:
- การเตรียมวัสดุ:วัตถุดิบถูกตัดตามความยาวและเตรียมพร้อมสำหรับการกลึง
- การกลึงหยาบ:การขึ้นรูปเพลาเบื้องต้น รวมทั้งการกลึงและการกัดเพื่อกำหนดขนาดพื้นฐาน
- การตัดแบบ Spline:นี่คือขั้นตอนสำคัญในการสร้างสไพลน์ วิธีการต่างๆ ได้แก่:
- เจาะ:กระบวนการความเร็วสูงและความแม่นยำสูง เหมาะกับปริมาณขนาดใหญ่
- การสี:มีความอเนกประสงค์สำหรับโปรไฟล์สไพลน์ที่ซับซ้อน แต่ช้ากว่าการเจาะ
- ที่บด:เพื่อให้ได้ความคลาดเคลื่อนที่เข้มงวดอย่างยิ่งและผลงานที่เรียบเนียน
- hobbing:กระบวนการเฉพาะทางสำหรับการตัดสไพลน์ในเฟืองและเพลา
- เสร็จสิ้นการตัดเฉือน:การดำเนินการต่างๆ เช่น การกลึง การเจียร และการขัด เพื่อให้ได้ขนาดและพื้นผิวขั้นสุดท้าย
- การรักษาความร้อน:กระบวนการบรรเทาความเครียด การชุบแข็ง และการอบชุบ เพื่อเพิ่มคุณสมบัติของวัสดุ

การเลือกวัสดุสำหรับเพลาแบบมีร่อง
การเลือกวัสดุสำหรับเพลาแบบมีร่องเป็นสิ่งสำคัญและขึ้นอยู่กับหลายปัจจัย เช่น ความแข็งแรง ความทนทานต่อการสึกหรอ ความสามารถในการตัดเฉือน และต้นทุน ต่อไปนี้คือวัสดุทั่วไปบางส่วนที่ใช้สำหรับเพลาแบบมีร่องและคุณลักษณะของวัสดุเหล่านี้:
| วัสดุ | อสังหาริมทรัพย์ | การใช้งาน |
|---|---|---|
| เหล็ก | มีความแข็งแรงและทนทานสูง เหมาะสำหรับการถ่ายทอดแรงบิด มีให้เลือกหลายเกรด | ระบบส่งกำลังยานยนต์ เครื่องจักรกลหนัก |
| เหล็กกล้าไร้สนิม | ทนทานต่อการกัดกร่อน เหมาะกับสภาพแวดล้อมที่รุนแรง | การใช้งานที่ต้องสัมผัสกับความชื้นหรือสารเคมี |
| อลูมิเนียมและอลูมิเนียมอัลลอยด์ | น้ำหนักเบา สามารถกลึงได้ดี แต่มีค่าแรงบิดจำกัดเมื่อเทียบกับเหล็ก | การบินและอวกาศ การใช้งานน้ำหนักเบา |
| เหล็กหล่อ | คุ้มค่าต้นทุนด้วยความสามารถในการตัดเฉือนที่ดี แต่มีความแข็งแรงและทนต่อการสึกหรอต่ำ | แอพพลิเคชันที่ต้องการความแม่นยำสูงกว่า เช่น ส่วนประกอบของที่อยู่อาศัย |
| โลหะผสมไททาเนียมและนิเกิล | อัตราส่วนความแข็งแรงต่อน้ำหนักที่ยอดเยี่ยม ทนต่ออุณหภูมิสูง และการกัดกร่อน | สภาวะที่รุนแรง การบินและอวกาศ และการใช้งานประสิทธิภาพสูง |
การควบคุมคุณภาพในการกลึงเพลาแบบแยกส่วน
การควบคุมคุณภาพเป็นสิ่งสำคัญในการตัดเฉือนเพลาแบบร่องเพื่อให้แน่ใจว่าเพลาจะเป็นไปตามข้อกำหนดและมาตรฐานประสิทธิภาพที่ต้องการ เทคนิคการควบคุมคุณภาพที่สำคัญ ได้แก่:
1. การตรวจสอบมิติ
การตรวจสอบมิติเกี่ยวข้องกับการวัดขนาดทางกายภาพของเพลาแบบแยกส่วนเพื่อให้แน่ใจว่าเป็นไปตามค่าความคลาดเคลื่อนที่กำหนด เครื่องมือทั่วไปที่ใช้ในกระบวนการนี้ ได้แก่:
- เครื่องวัดเส้นผ่าศูนย์กลาง:สำหรับวัดเส้นผ่านศูนย์กลาง ความยาว และมิติเชิงเส้นอื่นๆ
- ไมโครมิเตอร์:สำหรับการวัดที่แม่นยำของมิติที่เล็กกว่า เช่น ความลึกและความกว้างของสไพลน์
การตรวจสอบนี้จะช่วยให้แน่ใจว่าสไพลน์จะพอดีกับส่วนประกอบที่จับคู่กัน
2. การวัดความเสร็จพื้นผิว
การวัดความเรียบผิวเป็นสิ่งสำคัญสำหรับการประเมินเนื้อสัมผัสและความเรียบของพื้นผิวที่ผ่านการกลึง มักใช้โปรไฟโลมิเตอร์ในการวัดความหยาบของพื้นผิว ซึ่งให้ข้อมูลที่มีค่าเกี่ยวกับคุณภาพของพื้นผิว ซึ่งมีความสำคัญสำหรับ:
- ลดแรงเสียดทานและการสึกหรอระหว่างการใช้งาน
- รับประกันการปิดผนึกที่เหมาะสมในการใช้งานที่การกักเก็บของเหลวเป็นสิ่งสำคัญ
3. การทดสอบโดยไม่ทำลาย (NDT)
เทคนิคการทดสอบแบบไม่ทำลายล้างใช้เพื่อตรวจจับข้อบกพร่องภายในโดยไม่ทำให้ส่วนประกอบเสียหาย วิธี NDT ทั่วไป ได้แก่:
- การทดสอบอัลตราโซนิก:ใช้คลื่นเสียงความถี่สูงเพื่อระบุข้อบกพร่องภายใน เช่น รอยแตกร้าวหรือช่องว่าง
- การทดสอบอนุภาคแม่เหล็ก:ตรวจจับข้อบกพร่องที่พื้นผิวและใกล้พื้นผิวในวัสดุเฟอร์โรแมกเนติก
- การทดสอบการแทรกซึมของสีย้อม:เผยให้เห็นรอยแตกร้าวบนพื้นผิวด้วยการใช้สีที่ซึมเข้าไปในรอยตำหนิและมองเห็นได้ภายใต้แสง UV
วิธีการเหล่านี้ช่วยให้มั่นใจถึงความสมบูรณ์ของโครงสร้างและความน่าเชื่อถือของเพลาแบบแยกส่วนในแอพพลิเคชั่นที่ต้องการ
ผู้ให้บริการงานกลึง CNC ที่ดีที่สุดสำหรับเพลาแบบแยกส่วน
At Boyiคุณสามารถปรับแต่งเพลาแบบแยกส่วนของคุณได้อย่างแม่นยำและเชื่อถือได้ เพลาแบบแยกส่วนขั้นสูงของเรา บริการเครื่องจักรกลซีเอ็นซี ให้บริการแก่กลุ่มอุตสาหกรรมต่างๆ โดยใช้วัสดุต่างๆ เช่น สเตนเลส เหล็กกล้าคาร์บอน และโลหะผสมอลูมิเนียม นอกจากนี้ เรายังเสนอตัวเลือกการอบชุบด้วยความร้อนเพื่อเพิ่มความทนทานและประสิทธิภาพของเพลาของคุณ ไว้วางใจ BOYI สำหรับโซลูชันชิ้นส่วนกลึงตามสั่งคุณภาพสูง
BOYI เทคนิคการตัดขั้นสูง
- เครื่องจักรกลซีเอ็นซี: เครื่องจักรกลควบคุมเชิงตัวเลขด้วยคอมพิวเตอร์ (CNC) นำเสนอความแม่นยำและการทำซ้ำได้สูง จึงเหมาะอย่างยิ่งสำหรับโปรไฟล์สไพลน์ที่ซับซ้อนและการผลิตขนาดใหญ่
- การตัดเฉือน 5 แกน: เทคนิคขั้นสูงนี้ช่วยให้สามารถตัดได้พร้อมกันในหลายทิศทาง ช่วยให้ผลิตงานที่มีการออกแบบสไพลน์ที่ซับซ้อนได้อย่างแม่นยำและมีพื้นผิวสำเร็จที่เหนือกว่า

มาเริ่มโครงการใหม่วันนี้เลย
ข้อมูลและการอัปโหลดทั้งหมดมีความปลอดภัยและเป็นความลับ

บทความนี้เขียนโดยวิศวกรจากทีม BOYI TECHNOLOGY Fuquan Chen เป็นวิศวกรมืออาชีพและผู้เชี่ยวชาญด้านเทคนิคที่มีประสบการณ์ 20 ปีในด้านการสร้างต้นแบบอย่างรวดเร็ว ชิ้นส่วนโลหะ และการผลิตชิ้นส่วนพลาสติก


