
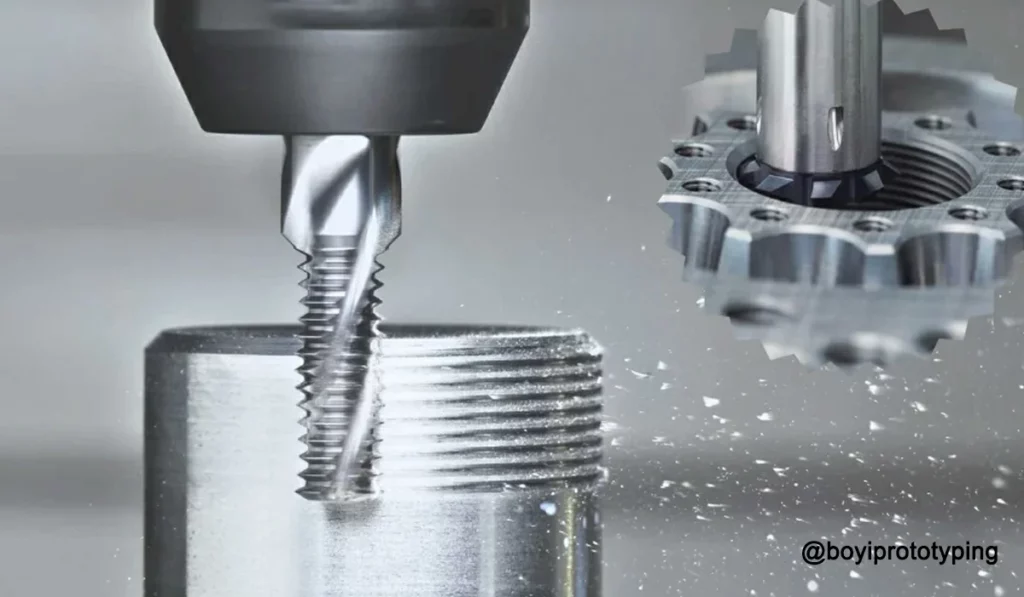
เกลียวช่วยให้ชิ้นส่วนสองชิ้นเชื่อมต่อกันได้อย่างแน่นหนาด้วยต้นทุนที่เหมาะสม ตราบใดที่วิศวกรและผู้ผลิตยังใช้สกรู น็อต และโบลต์ในการเชื่อมต่อชิ้นส่วน เกลียวก็ยังคงเป็นคุณสมบัติพื้นฐาน เกลียวมีประโยชน์ในหลายๆ การใช้งาน รวมถึงตัวยึด อุปกรณ์ประกอบ และตัวเชื่อมต่อ ก่อนที่คุณจะเลือกเกลียวที่ดีที่สุดสำหรับโครงการ คุณต้องเข้าใจก่อนว่าการตัดเกลียวหมายถึงอะไร และรู้จักประเภทเกลียวหลักๆ
การกลึงเกลียวในการผลิตคืออะไร?
การกลึงเกลียวเป็นวิธีการผลิตแบบลบที่ใช้เพื่อสร้างร่องเกลียวที่เรียกว่าเกลียวบนพื้นผิวด้านในหรือด้านนอกของชิ้นส่วน ผู้ผลิตใช้เครื่องมือเฉพาะหรือ เครื่อง CNC เพื่อสร้างรูปร่างเกลียวทั้งด้านใน (ตัวเมีย) และด้านนอก (ตัวผู้) ของส่วนประกอบ
หากพูดอย่างง่าย ๆ เกลียวจะทำให้ชิ้นส่วนสองชิ้นสามารถขันเข้าด้วยกันได้โดยการสร้างร่องที่ตรงกัน ร่องเหล่านี้อาจอยู่ภายในรู (เกลียวภายใน) หรือรอบเพลา (เกลียวภายนอก) รูปร่าง ขนาด และระยะพิทช์ของเกลียวจะกำหนดว่าชิ้นส่วนจะประกอบกันแน่นหรือหลวมแค่ไหน ศูนย์ซีเอ็นซีเครื่องมือจุดเดียวหรือแท็ปที่หมุนและเคลื่อนที่พร้อมกันเพื่อตัดเกลียว
พารามิเตอร์เธรดหลักและความหมาย
ก่อนที่จะเจาะลึกเทคนิคการสร้างเธรด เราควรทำความเข้าใจองค์ประกอบสำคัญของเธรดเสียก่อน คุณสมบัติเหล่านี้จะกำหนดฟังก์ชันและประสิทธิภาพของส่วนประกอบสุดท้าย:

- ยอด:ขอบบนของด้าย—จุดสูงสุด
- ราก:ส่วนที่ต่ำที่สุดของเส้นด้าย—หุบเขาที่อยู่ระหว่างยอดเขา
- ปีก:พื้นผิวมุมที่เชื่อมต่อยอดกับราก
- ขว้าง:ระยะห่างจากเส้นด้ายหนึ่งไปยังเส้นด้ายถัดไป วัดขนานกับแกน
- มุม Helix:มุมที่เกิดขึ้นระหว่างเส้นทางของเกลียวและแกนกลางของกระบอกสูบหรือกรวย
โดยการระบุพารามิเตอร์เหล่านี้ในโปรแกรม CAD หรือ CNC ของคุณ และจับคู่กับเครื่องมือที่เหมาะสม คุณสามารถมั่นใจได้ว่าเกลียวตรงตามข้อกำหนดการทำงานและผ่านการตรวจสอบคุณภาพ
ประเภทของเธรดทั่วไป
เส้นด้ายมีหลายรูปแบบ โดยแต่ละแบบเหมาะกับงานเฉพาะ ในระดับพื้นฐานที่สุด เส้นด้ายจะแบ่งออกเป็นเส้นด้ายภายนอก (แบบตัวผู้) และเส้นด้ายภายใน (แบบตัวเมีย) นอกจากนั้น มาตรฐานและรูปแบบพิเศษยังช่วยเพิ่มทางเลือกให้กับคุณอีกด้วย
เธรดภายใน (หญิง)

เกลียวภายในจะอยู่ภายในรู โดยส่วนใหญ่มักพบเกลียวเหล่านี้บนน็อต รูเกลียว หรือในอุปกรณ์ประกอบ ช่างเครื่องจะตัดเกลียวภายในด้วยก๊อกหรือเครื่องมือเกลียวปลายเดียวในเครื่อง CNC พวกเขาเลือกใช้ก๊อกมือสำหรับงานขนาดเล็กและก๊อกเครื่องจักรสำหรับความแม่นยำสูงหรือปริมาณมาก
- แตะด้วยมือ:ชุดเครื่องมือสามชิ้น ได้แก่ หัวเทเปอร์ หัวปลั๊ก และหัวก๊อกก้นบ่อ ช่วยให้ตัดได้ก้าวหน้า
- เครื่องแตะ:ติดตั้งบนแกนหมุน แทปนี้จะหมุนและเคลื่อนไปข้างหน้าตามแกนคงที่เพื่อให้ตรงกับระยะห่างของเกลียว
เกลียวภายในต้องมีเส้นผ่านศูนย์กลางรูที่ชัดเจนก่อนจะตัด ช่างเครื่องใช้สว่านบิดที่มีขนาดเท่ากับ "เส้นผ่านศูนย์กลางแกน" (เส้นผ่านศูนย์กลางหลักลบด้วยระยะพิทช์) เพื่อเจาะรู พวกเขาเพิ่มมุมเฉียงด้วย เคาน์เตอร์ ก่อนที่จะแตะเพื่อช่วยให้เครื่องมือเริ่มต้นตรง
เกลียวนอก (ตัวผู้)

เกลียวภายนอกจะเกิดขึ้นที่ด้านนอกของเพลาหรือช่องว่าง การกลึงด้วยเครื่องกลึงด้วยเครื่องมือเกลียวมักจะทำให้เกิดเกลียวตัวผู้ เกลียวประเภทนี้จะเกิดกับสลักเกลียว สลักเกลียว และสกรู คุณสามารถตัดเกลียวภายนอกได้โดย:
- การกลึงจุดเดียว: เครื่องกลึง หรือ ศูนย์กลึง CNC นำทางจุดเดียว เครื่องมือตัด ไปตามชิ้นงานเพื่อสร้างรูปร่างสันด้ายแต่ละอัน
- ตายตัด:แม่พิมพ์ทรงกลมหรือหกเหลี่ยมแบบใช้มือถือกดลงบนแกนที่กลึงแล้ว ร่องของแม่พิมพ์จะกัดเกลียวเมื่อคุณกลึงด้วยมือหรือประแจ
การเกลียวภายนอกด้วยเครื่องกลึงช่วยให้สามารถกลึงได้แม่นยำและได้โปรไฟล์ตามต้องการ การเกลียวด้วยมือเหมาะสำหรับชิ้นส่วนง่ายๆ หรือการซ่อมแซมภาคสนาม
ซีรีย์เกลียวมาตรฐาน
- ระบบเมตริก (ISO):ใช้กันอย่างแพร่หลายในระดับสากล กำหนดด้วยระยะห่างเป็นมิลลิเมตร (เช่น M6×1.0)
- สหพันธ์ (UNC/UNF):พบได้ทั่วไปในอเมริกาเหนือ; หยาบ (UNC) สำหรับการประกอบอย่างรวดเร็ว ละเอียด (UNF) เพื่อการจับยึดที่แข็งแรงยิ่งขึ้น
- เกลียวท่อ (NPT, BSP):รูปทรงเรียวสำหรับการปิดผนึกของเหลว
- สี่เหลี่ยมคางหมู (Acme, Trapezoidal ISO):สกรูนำกำลังที่ต้องการความแข็งแรงและระยะตีกลับต่ำ
- เส้นด้ายสี่เหลี่ยม:ส่งกำลังได้อย่างมีประสิทธิภาพมากแต่ยากต่อการตัดเฉือน
การเลือกซีรีย์และระยะห่างที่เหมาะสมจะช่วยให้ประกอบง่าย มีความแข็งแรง และมีต้นทุนการผลิตที่สมดุล
ดู ตารางขนาดเกลียว (นิ้ว/มม.) ของ บอยยี เทคโนโลยี
วิธีการกลึงเกลียวด้วยเครื่อง CNC
เครื่อง CNC นำเสนอโซลูชันอัตโนมัติเพื่อเร่งความเร็วในการผลิตเกลียวด้วยความแม่นยำสูง ต่อไปนี้เป็นวิธีการทำเกลียว CNC ทั่วไปสี่วิธี:
กรีด
การต๊าป CNC ใช้หัวต๊าปแบบแข็งหรือแกนหมุนพิเศษที่ซิงโครไนซ์การหมุนและการป้อนแกน Z ร้านค้านิยมใช้วิธีนี้เนื่องจากความเร็วและต้นทุนต่ำสำหรับเกลียวภายในที่มีเส้นผ่านศูนย์กลางน้อยกว่า 20 มม. เครื่องมือที่เรียบง่ายและเวลาในการตั้งค่าที่น้อยที่สุดทำให้การต๊าปเหมาะอย่างยิ่งสำหรับรูที่มีข้อกำหนดความแม่นยำของตำแหน่งที่ไม่มากนัก
การกัดเกลียว
การกัดเกลียว CNC ใช้เครื่องกัดแบบหมุนตามเส้นทางเกลียว เครื่องกลึงหรือ ศูนย์กัด แทรกแกน X, Y และ Z เพื่อติดตามรูปร่างของเกลียว การกัดเกลียวเหมาะสำหรับรูขนาดใหญ่ วัสดุพิเศษ และรูตัน ซึ่งเป็นเงื่อนไขที่การควบคุมเศษมีความสำคัญ เครื่องตัดเดียวกันสามารถผลิตเกลียวซ้ายและขวาและระยะพิทช์หลายระดับได้โดยการปรับโปรแกรมเส้นทาง
ร้าน CNC เลือกวิธีนี้สำหรับ:
- รูปแบบเส้นด้ายที่ซับซ้อน
- รูขนาดเส้นผ่านศูนย์กลางใหญ่ (>20 มม.)
- รูทึบที่การดูดเศษชิปออกเป็นสิ่งสำคัญ
กระบวนการนี้ให้ความแม่นยำและพื้นผิวที่เรียบเนียนเป็นเลิศ ช่างเครื่องยังสามารถใช้หัวกัดเดียวกันสำหรับเกลียวซ้ายหรือเกลียวขวาและสำหรับระยะพิทช์หลายระยะได้โดยการปรับค่าออฟเซ็ตของเครื่องมือ
เครื่องกลึง CNC กลึงเกลียว
ผู้ปฏิบัติงานเครื่องกลึงใช้เครื่องมือแบบจุดเดียว (มักจะเป็นเม็ดมีดแบบถอดเปลี่ยนได้) เพื่อตัดเกลียวในหนึ่งรอบหรือหลายรอบ เครื่องกลึง CNC ซิงโครไนซ์สไลด์เครื่องมือกับการหมุนของแกนหมุน วิธีนี้มีประสิทธิภาพโดยเฉพาะอย่างยิ่งสำหรับรูปแบบเกลียวที่กำหนดเอง เกลียวเรียว หรือชิ้นส่วนแบบชิ้นเดียว
การเจียรด้าย
เมื่อชิ้นส่วนมีความแข็งสูงหรือต้องการความคลาดเคลื่อนต่ำ (เช่น เกจวัดเกลียว เพลาหนอน หรือตัวยึดสำหรับอุตสาหกรรมการบินและอวกาศ) ร้านค้าจะใช้การเจียรเกลียว ล้อเจียรแบบมีโปรไฟล์จะขจัดวัสดุออกในปริมาณเล็กน้อยเพื่อผลิตเกลียวที่มีความหยาบผิวต่ำกว่า Ra 0.2 μm ความเร็วในการเจียรและตัวเลือกสารหล่อเย็นมีบทบาทสำคัญในการรักษาเสถียรภาพของโปรไฟล์ล้อในการทำงานระยะยาว
การขอ BOYI TECHNOLOGY เครื่อง CNC ศูนย์แห่งนี้มีระบบงาน CNC แบบครบวงจรและอุปกรณ์ขั้นสูง ปล่อยให้ทีมงานที่มีประสบการณ์ของเราดูแลคำสั่งซื้อครั้งต่อไปของคุณ ติดต่อเรา วันนี้เพื่อหารือเกี่ยวกับข้อมูลจำเพาะของคุณและรับใบเสนอราคาฟรีโดยไม่มีข้อผูกมัด ลองดู เกลียวมาตรฐาน.

พร้อมสำหรับโครงการของคุณหรือยัง?
ลองใช้ BOYI TECHNOLOGY ตอนนี้เลย!
อัปโหลดโมเดล 3 มิติหรือภาพวาด 2 มิติของคุณเพื่อรับการสนับสนุนแบบตัวต่อตัว
การเลือกวิธีการร้อยด้ายที่ถูกต้อง
การเลือกวิธีการเกลียวจะขึ้นอยู่กับข้อกำหนดของชิ้นส่วน:
| เกณฑ์ | กรีด | การกัดเกลียว | เครื่องกลึง CNC กลึงเกลียว | การเจียรด้าย |
|---|---|---|---|---|
| มันคืออะไร | การซิงโครไนซ์การเคลื่อนที่ของแกนหมุนและแกน Z เพื่อให้แทปตัดเกลียวโดยไม่ต้องย้อนทิศทางของแกนหมุน | ใช้เครื่องตัดหลายร่องขนาดเล็กเพื่อแทรกเส้นทางเกลียวรอบรู | เครื่องกลึงจะเคลื่อนย้ายเครื่องมือจุดเดียวไปตามแกนของชิ้นงานที่กำลังหมุนเพื่อตัดร่องหนึ่งร่องต่อการเคลื่อนที่ของเครื่องมือหนึ่งรอบ | การใช้ล้อที่มีรูปร่างตรงกับเกลียวเพื่อเจียรชิ้นส่วนชุบแข็ง |
| เส้นผ่านศูนย์กลางรู | ≤ 20 มม | ใด | ใด | ใด |
| ความแข็งของวัสดุ | อ่อนถึงปานกลาง | ระดับปานกลางถึงยาก | อ่อนถึงปานกลาง | ยาก |
| ข้อกำหนดความคลาดเคลื่อน | ± 0.2 มม | ± 0.05 มม | ± 0.1 มม | ± 0.005 มม |
| ปริมาณการผลิต | จุดสูง | กลาง | ต่ำถึงปานกลาง | ต่ำ |
| ความเร็ว | จุดสูง | กลาง | ต่ำ | ต่ำ |
| พื้นผิว | ปานกลาง | ดี | ดี | ยอดเยี่ยม |
| ราคา | ต่ำ | กลาง | กลาง | จุดสูง |
| ที่ดีที่สุดสำหรับ | รูเล็ก ปริมาณมาก | ชิ้นส่วนขนาดใหญ่ รูทึบ วัสดุแปลกๆ | ชิ้นส่วนความแม่นยำ เกลียวยาว | วัสดุที่แข็งเป็นพิเศษ ความแม่นยำสูง |
ใช้ตารางนี้เพื่อจับคู่ความต้องการชิ้นส่วนของคุณกับกระบวนการที่ประหยัดและมีประสิทธิภาพสูงสุด

วิธีการตัดด้ายด้วยมือหรือเครื่องจักร
บางครั้งร้านอาจไม่มีอุปกรณ์เกลียว CNC เครื่องกัดเกลียว หรือเครื่องกลึง ในกรณีดังกล่าว คุณสามารถใช้เครื่องมือธรรมดาในการผลิตเกลียวที่ใช้งานได้ ด้านล่างนี้ เราจะอธิบายขั้นตอนทั่วไปสองขั้นตอน: ขั้นตอนหนึ่งสำหรับเกลียวในและอีกขั้นตอนหนึ่งสำหรับเกลียวนอก
การตัดเกลียวภายใน
เครื่องมือที่คุณต้องการ
- ศูนย์หมัด
- สว่านแท่นหรือสว่านมือถือ
- ดอกสว่านบิด (เพื่อเจาะรู “แกน”)
- คว้านรูแบบคว้านลึก (90°) เพื่อเจาะมุมเอียง
- ประแจแตะ
- ก๊อกเครื่อง หรือ ก๊อกมือ
- น้ำมันตัดกลึง
ขั้นตอน
เลือกแท็ปและสว่าน
- เลือกก๊อกน้ำให้ตรงกับรุ่นและขนาดเกลียวที่คุณต้องการ
- คำนวณขนาดดอกสว่าน : เส้นผ่านศูนย์กลางดอกสว่าน = เส้นผ่านศูนย์กลางหลักของดอกสว่าน – ระยะพิทช์ของเกลียว
เจาะรูแกนกลาง
- ยึดชิ้นงานด้วยแท่นจับหรือสว่านแท่น
- เจาะรูตรงกลางตำแหน่งรู จากนั้นเจาะด้วยความเร็วที่เหมาะสมและมีการหล่อลื่น
เอียงมุมทางเข้า
- เจาะรูลึกเล็กน้อยเพื่อนำทางก๊อกน้ำและลดการเกิดเสี้ยน
แตะหลุม
- วางก๊อกน้ำไว้ในประแจ โดยให้ตั้งฉากกับรู
- หมุนตามเข็มนาฬิกา ¾ รอบ จากนั้นหมุนกลับ ¼ รอบเพื่อเคลียร์เศษชิป
- ทำซ้ำจนกระทั่งก๊อกน้ำออกจากด้านไกล (สำหรับรูทะลุ) หรือถึงด้านล่าง (สำหรับ รูทวาร).
- ทำความสะอาดชิปบ่อยๆ เพื่อหลีกเลี่ยงการแตกของก๊อกน้ำ
การตัดเกลียวภายนอก
เครื่องมือที่คุณต้องการ
- แกนกลมหรือแกนสต็อก
- ตะไบสำหรับปาดมุม
- ผู้ถือหุ้นแม่พิมพ์
- แม่พิมพ์กลมหรือแม่พิมพ์หกเหลี่ยม
- น้ำมันตัดกลึง
- คีมจับหรือแคลมป์
ขั้นตอน
เตรียมแท่ง
- ตะไบหรือกลึงปลายแท่งให้เอียงมุม 45° ให้ใหญ่กว่าความลึกของเกลียว
ติดตั้งลูกเต๋า
- ใส่แม่พิมพ์ทรงกลมหรือหกเหลี่ยมเข้าไปในตัวแม่พิมพ์ จัดตำแหน่งแม่พิมพ์ให้เครื่องหมายหันเข้าหาคุณ
มีส่วนร่วมและตัด
- วางแม่พิมพ์บนมุมเอียงแท่ง จากนั้นออกแรงกดเบาๆ และหมุนตามเข็มนาฬิกาสามในสี่รอบ
- หมุนกลับ ¼ รอบหลังจากการตัดแต่ละครั้งเพื่อทำลายเศษโลหะ
- ดำเนินการต่อจนกว่าจะถึงความลึกของเกลียวเต็มที่ จากนั้นถอดแม่พิมพ์ออกทั้งหมดแล้วทำความสะอาดเกลียวด้วยตะไบหรือแทป
การลบคมและการตรวจสอบ
- เอียงปลายท้ายของแท่งเล็กน้อย ลบครีบ.
- ตรวจสอบความพอดีของเกลียวด้วยน็อตหรือเกจวัด
เคล็ดลับปฏิบัติสำหรับการกลึงเกลียวที่มีความแม่นยำ
การใช้คำแนะนำที่ผ่านการพิสูจน์แล้วเหล่านี้จะช่วยให้คุณหลีกเลี่ยงข้อผิดพลาดที่มีค่าใช้จ่ายสูงและได้รับเธรดที่มีคุณภาพสูงและสม่ำเสมอ:
- ใช้มุมเฉียง:ควรเพิ่มมุมเฉียงเข้าที่ปลายเกลียวด้านนอกและมุมเฉียงที่จุดเริ่มต้นด้านในเสมอ วิธีนี้ช่วยลดโอกาสที่เครื่องมือจะติดและจัดตำแหน่งไม่ถูกต้อง
- รักษาการจัดตำแหน่งของเครื่องมือ:ตรวจสอบว่าแท็ป แม่พิมพ์ และเครื่องมือแบบจุดเดียวยังคงตั้งฉากกับแกนชิ้นงาน การจัดตำแหน่งที่ไม่ถูกต้องแม้เพียงเล็กน้อยก็สามารถทำให้เกลียวเรียวหรือไม่สม่ำเสมอได้
- เลือกขนาดมาตรฐาน:หากเป็นไปได้ ควรเลือกใช้เกลียวแบบทั่วไป (เช่น M6×1.0 หรือ ¼–20 UNC) เครื่องมือและเกจวัดมาตรฐานมีพร้อมอยู่แล้ว และต้นทุนการเปลี่ยนยังคงต่ำ
- ความหนาของผนังควบคุม:สำหรับชิ้นส่วนที่มีผนังบาง ควรตรวจสอบให้แน่ใจว่ามีวัสดุเหลือเพียงพอหลังการทำเกลียว ความหนาของผนังที่ไม่เพียงพออาจทำให้เกิดการบิดเบี้ยวหรือล้มเหลวภายใต้แรงกด
- เพิ่มประสิทธิภาพความสูงของเธรด:เว้นแต่ข้อกำหนดจะระบุให้ต้องมีการทำงานพิเศษ ให้ใช้ความสูงของเกลียวที่กำหนด ความสูงของเกลียวที่ต่ำลงจะช่วยลดความเข้มข้นของแรงและทำให้ประกอบได้ง่ายขึ้น
- เลือกน้ำมันหล่อลื่นที่เหมาะสม: จับคู่ น้ำมันตัด ต่อวัสดุชิ้นงาน: น้ำมันกำมะถันสำหรับเหล็ก น้ำมันสังเคราะห์สำหรับอลูมิเนียม และจารบีพิเศษสำหรับโลหะผสมที่กัดกร่อนยาก การหล่อลื่นที่เหมาะสมจะช่วยปรับปรุงพื้นผิวและอายุการใช้งานของเครื่องมือ
- กำหนดมาตรฐานความเร็วและการป้อน:คู่มืออ้างอิงสำหรับผู้ผลิตเครื่องมือสำหรับก๊อกและแม่พิมพ์ การรักษาความเร็วของแกนหมุนและอัตราการป้อนที่ถูกต้องจะช่วยป้องกันการสึกหรอของเครื่องมือก่อนเวลาอันควรและขจัดเสียงสั่น
บริการกลึงเกลียวอย่างมืออาชีพ
การทำเกลียวภายในบริษัททำให้คุณควบคุมได้เต็มที่ แต่บางครั้งการจ้างคนภายนอกก็สมเหตุสมผลกว่า หากร้านของคุณไม่มีแกนเกลียวสำหรับต๊าปเกลียวแบบแข็งหรือล้อเจียรเกลียว การจ้างคนภายนอกจะช่วยให้คุณมั่นใจได้ว่าจะได้เกลียวคุณภาพดีโดยไม่ต้องลงทุนเพิ่มในทุนใหม่ ร้านเฉพาะทางมักลงทุนกับต๊าปเกลียว แม่พิมพ์ และเครื่อง CNC ระดับไฮเอนด์หลายเครื่อง พวกเขาสามารถลดต้นทุนเครื่องมือได้ในปริมาณมาก ทำให้ราคาต่อชิ้นลดลง
หากคุณต้องการการสนับสนุนจากผู้เชี่ยวชาญสำหรับโครงการกลึงเกลียว BOYI TECHNOLOGY พร้อมที่จะเป็นพันธมิตรกับคุณ ด้วยประสบการณ์ในอุตสาหกรรมกลึงเกลียวมากกว่า 20 ปี เราจึงมอบบริการครบวงจรอย่างแท้จริง บริการเครื่องจักรกลซีเอ็นซี ภายใต้หลังคาเดียวกัน หากคุณต้องการก้าวไปข้างหน้า โปรดส่งไฟล์ที่เกี่ยวข้องทั้งหมด รวมถึงโมเดล 3 มิติและภาพวาด 2 มิติ มาให้เรา [ป้องกันอีเมล].
วิศวกรของเราจะจัดเตรียมบริการให้กับคุณโดยทันที อ้างทันทีระยะเวลาดำเนินการ และข้อเสนอแนะ DFM เพื่อช่วยแนะนำคุณตลอดกระบวนการ
พร้อมสำหรับโครงการของคุณหรือยัง?
ลองใช้ BOYI TECHNOLOGY ตอนนี้เลย!
อัปโหลดโมเดล 3 มิติหรือภาพวาด 2 มิติของคุณเพื่อรับการสนับสนุนแบบตัวต่อตัว
สรุป
การกลึงเกลียวจะเชื่อมชิ้นส่วนสองชิ้นเข้าด้วยกันและทำให้ชิ้นส่วนเหล่านั้นทำงานภายใต้แรงกด ไม่ว่าคุณจะตัดเกลียวด้วยมือหรือใช้ศูนย์ต๊าป CNC ความเร็วสูง การทำความเข้าใจรูปทรง การเลือกเครื่องมือ และแนวทางปฏิบัติที่ดีที่สุดจะช่วยให้ได้ผลลัพธ์ที่เชื่อถือได้
ควรลงทุนเวลาแต่เนิ่นๆ เพื่อเลือกแบบเกลียวมาตรฐานเมื่อใดก็ตามที่ทำได้ และมองหาวิธีประหยัดต้นทุนด้วยการรวมเครื่องมือเข้าด้วยกัน ในกรณีที่มีความต้องการเฉพาะหรือมีปริมาณมาก ควรพิจารณาจ้างร้านทำเกลียวโดยเฉพาะ
คำถามที่พบบ่อย
ใช่ การกัดเกลียวโดยทั่วไปจะให้ความแม่นยำและผิวสำเร็จที่ดีกว่า โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่มีมูลค่าสูงหรือรูตัน
ใช่ แต่ต้องระวังไม่ให้แตกร้าว การขึ้นรูปเกลียว (ไม่ใช่การตัด) มักนิยมใช้กับวัสดุที่อ่อนกว่า
ขึ้นอยู่กับการใช้งานและตำแหน่งที่ตั้งของคุณ เกลียวแบบรวม (UNC/UNF) เป็นที่นิยมในอเมริกาเหนือ ในขณะที่เกลียวแบบเมตริกใช้กันทั่วโลก
ลบระยะเกลียวออกจากเส้นผ่านศูนย์กลางหลักของก๊อก ตัวอย่างเช่น ก๊อก UNC 3/8″-16 (ระยะเกลียวหลัก 0.375″ ระยะเกลียว 1/16″ ≈ 0.0625″) ต้องใช้สว่าน 0.3125″

บทความนี้เขียนโดยวิศวกรจากทีม BOYI TECHNOLOGY Fuquan Chen เป็นวิศวกรมืออาชีพและผู้เชี่ยวชาญด้านเทคนิคที่มีประสบการณ์ 20 ปีในด้านการสร้างต้นแบบอย่างรวดเร็ว ชิ้นส่วนโลหะ และการผลิตชิ้นส่วนพลาสติก


