ความคลาดเคลื่อนเป็นแนวคิดหลักในการผลิต ช่วยให้นักออกแบบสามารถระบุค่าเบี่ยงเบนที่ยอมรับได้สำหรับคุณลักษณะของชิ้นส่วน เพื่อให้แน่ใจว่าส่วนประกอบแต่ละชิ้นของผลิตภัณฑ์พอดีกันอย่างเหมาะสม วิศวกรจึงใช้ระบบที่เรียกว่าการกำหนดขนาดทางเรขาคณิตและค่าคลาดเคลื่อน (GD&T) เทคนิคที่สำคัญอย่างหนึ่งภายใน GD&T คือการซ้อนค่าความคลาดเคลื่อน ซึ่งเป็นวิธีที่ช่วยให้ผู้ผลิตคาดการณ์ได้ว่าความแปรผันของมิติจะเพิ่มขึ้นได้อย่างไรในชุดคุณลักษณะที่เกี่ยวข้องกัน
บทความนี้ให้คำแนะนำเชิงปฏิบัติเกี่ยวกับการซ้อนค่าความคลาดเคลื่อน เราจะอธิบายว่าการซ้อนค่าความคลาดเคลื่อนคืออะไร ทำงานอย่างไร วิธีการวิเคราะห์หลักที่ใช้ และกลยุทธ์สำคัญที่วิศวกรใช้เพื่อหลีกเลี่ยงปัญหาการออกแบบและการผลิตที่มีต้นทุนสูง
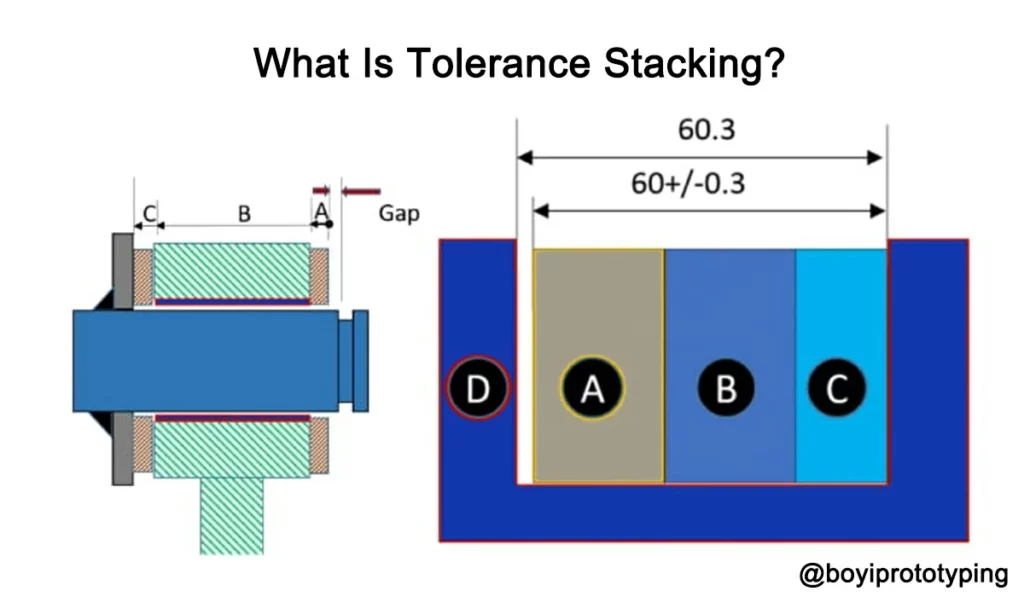
การซ้อนค่าความคลาดเคลื่อนคืออะไร?
การซ้อนค่าความคลาดเคลื่อน (หรือการซ้อนค่าความคลาดเคลื่อน) หมายถึงผลรวมของค่าความคลาดเคลื่อนของชิ้นส่วนแต่ละชิ้นในห่วงโซ่ของคุณสมบัติ เมื่อคุณสมบัติต่างๆ เรียงกันหรือวางตำแหน่งติดกันในชุดประกอบ ค่าความคลาดเคลื่อนของคุณสมบัติเหล่านั้นอาจสะสมกัน การสะสมนี้อาจทำให้ผลิตภัณฑ์ขั้นสุดท้ายไม่เป็นไปตามข้อกำหนด แม้ว่าชิ้นส่วนแต่ละชิ้นจะอยู่ในช่วงค่าความคลาดเคลื่อนก็ตาม
วิธีง่ายๆในการใส่:
การซ้อนค่าความคลาดเคลื่อนเป็นความแปรผันทั้งหมดที่เกิดจากการรวมค่าความคลาดเคลื่อนแต่ละค่าหลายค่าเข้าด้วยกันตามเส้นทางของมิติ ตัวอย่างเช่น เพลาอาจมีความยาวปกติ 100.0 มม. โดยมีค่าความคลาดเคลื่อน ±0.2 มม. รูในชิ้นส่วนที่ประกบกันอาจมีค่าความคลาดเคลื่อน 100.5 มม. ±0.3 มม. การตรวจสอบง่ายๆ จะเพิ่มค่าที่เลวร้ายที่สุดเท่าที่จะเป็นไปได้:
| เพลาขั้นต่ำ | แม็กซ์เพลา | หลุมขั้นต่ำ | รูสูงสุด | |
|---|---|---|---|---|
| ค่า (มม.) | 99.8 | 100.2 | 100.2 | 100.8 |
| ระยะห่าง (มม.) | 0.0 | 0.4 | - | - |
ในกรณีที่เลวร้ายที่สุด การประกอบที่แน่นที่สุดจะมีระยะห่างเป็นศูนย์ (เพลา = 100.2, รู = 100.2) การตรวจสอบง่ายๆ นี้จะแสดงให้เห็นว่าชิ้นส่วนต่างๆ จะพอดีกันเสมอหรือไม่
เหตุใดการตรวจสอบความพอดีจึงขึ้นอยู่กับการซ้อน
การคำนวณค่าความคลาดเคลื่อนจะตอบคำถามง่ายๆ ว่า: “ชิ้นส่วนต่างๆ ของฉันจะพอดีกันเสมอหรือไม่” วิศวกรใช้การตรวจสอบนี้ในสองวิธีหลัก:
- โก-โน โก ฟิต:วิศวกรตรวจสอบว่าชิ้นส่วนที่จับคู่กันจะประกอบเข้าด้วยกันได้โดยไม่เกิดการรบกวนหรือช่องว่างมากเกินไป
- สมรรถนะที่ลงตัว:วิศวกรยืนยันว่าชิ้นส่วนที่เคลื่อนไหว เช่น กลอนหรือตัวเลื่อน ยังคงทำงานได้ภายในระยะห่างที่กำหนด
เหตุใดการซ้อนค่าความคลาดเคลื่อนจึงมีความสำคัญ?
กระบวนการผลิตทุกขั้นตอนจะมีความแตกต่างกันเล็กน้อย ตัวอย่างเช่น การเจาะรูอาจหลุดจากศูนย์กลางไปไม่กี่ไมครอน หากชิ้นส่วนมีคุณสมบัติหลายอย่างเรียงกัน โดยแต่ละอย่างมีข้อผิดพลาดเล็กน้อยของตัวเอง คุณสมบัติเหล่านี้อาจรวมกันได้ นั่นคือสิ่งที่เรียกว่าการซ้อนค่าความคลาดเคลื่อน หากคุณละเลยวิธีที่ข้อผิดพลาดเล็กน้อยเหล่านี้รวมกัน คุณอาจได้ชิ้นส่วนที่ไม่พอดีกันหรือล้มเหลวภายใต้ภาระงาน
การจัดการค่าความคลาดเคลื่อนในระยะเริ่มต้นช่วยได้ดังนี้:
- วิศวกรสามารถคาดการณ์ได้ว่าชิ้นส่วนต่างๆ จะประกอบได้อย่างถูกต้องภายใต้เงื่อนไขที่เลวร้ายที่สุดหรือปกติหรือไม่
- โดยการเข้าใจว่าค่าความคลาดเคลื่อนใดที่มีความสำคัญอย่างแท้จริง วิศวกรจะสามารถหลีกเลี่ยงการระบุค่าความคลาดเคลื่อนที่เข้มงวดเกินความจำเป็นซึ่งจะเพิ่มค่าใช้จ่ายในการผลิตได้
- การวิเคราะห์ในระยะเริ่มต้นช่วยป้องกันการออกแบบใหม่ที่มีค่าใช้จ่ายสูงหลังจากการสร้างต้นแบบหรือการผลิต
โดยการตรวจสอบการจัดเรียงอย่างละเอียด คุณจะตรวจยืนยันว่าชิ้นส่วนนั้นสามารถผลิตได้และจะสามารถทำงานในการประกอบขั้นสุดท้ายได้

วิธีการวิเคราะห์การซ้อนค่าความคลาดเคลื่อน
วิศวกรใช้วิธีหลักสองวิธีในการประเมินการซ้อน:
| วิธี | ข้อสมมติ | ที่ดีที่สุดสำหรับ | ความซับซ้อน | ตัวอย่างการใช้งานกรณี |
|---|---|---|---|---|
| การวิเคราะห์กรณีเลวร้ายที่สุด | ความคลาดเคลื่อนทั้งหมดอยู่ในขีดจำกัดสูงสุด | ชิ้นส่วนที่มีความแม่นยำสูงและมีปริมาณน้อย | ต่ำ | ชิ้นส่วนและอุปกรณ์ในอุตสาหกรรมการบิน |
| การวิเคราะห์ทางสถิติ (RSS) | ความคลาดเคลื่อนเป็นไปตามการแจกแจงแบบปกติ | การผลิตในปริมาณมาก | ปานกลาง | การประกอบเครื่องใช้ไฟฟ้า |
มาสำรวจแต่ละวิธีในรายละเอียดเพิ่มเติมกัน
การวิเคราะห์ความคลาดเคลื่อนในกรณีที่เลวร้ายที่สุด
วิธีนี้จะรวมค่าเบี่ยงเบนสูงสุดที่เป็นไปได้ทั้งหมดเข้าด้วยกันเพื่อประมาณค่าสถานการณ์ที่เลวร้ายที่สุด กล่าวอีกนัยหนึ่ง วิธีนี้ถือว่าค่าความคลาดเคลื่อนแต่ละรายการจะถึงขีดสุด ซึ่งอาจเป็นค่าที่มากที่สุดหรือน้อยที่สุดของช่วงค่าก็ได้
สูตร:
สำหรับห่วงโซ่ของ n คุณสมบัติที่มีค่าความคลาดเคลื่อนทวิภาคีแต่ละค่า ±T₁, ±T₂, …, ±Tₙ ค่าความคลาดเคลื่อนของการประกอบทั้งหมด Tₐₛₘ เป็นไปตามผลรวมง่ายๆ นี้:
| คุณสมบัติ (Feature) | ความอดทน (±) |
|---|---|
| เอฟ₁ | ที₁ |
| เอฟ2 | ที2 |
| ... | ... |
| เอฟₙ | ทีₙ |
| การชุมนุม | ∑ตᵢ |
สมการ:
Tₐₛₘ = T₁ + T₂ + … + Tₙ
ตัวอย่าง:
หากชิ้นส่วน A มีค่า ±0.2 มม. และชิ้นส่วน B มีค่า ±0.1 มม. การซ้อนกันที่เป็นไปได้ทั้งหมดคือ:
±(0.2 + 0.1) = ±0.3 มม.
ควรใช้เมื่อใด:
- เมื่อความล้มเหลวไม่ใช่ทางเลือก
- ในด้านการบินและอวกาศ การแพทย์ หรือการป้องกันประเทศ
- สำหรับส่วนประกอบที่ต้องพอดีเสมอ
จุดเด่น:
- รับประกันความพอดีหากผ่านการซ้อน
- คณิตศาสตร์ง่ายๆ
จุดด้อย:
- สามารถเพิ่มต้นทุนโดยไม่จำเป็น
- มักส่งผลให้เกิดความคลาดเคลื่อนแน่นเกินไป
การวิเคราะห์ทางสถิติ (Root Sum Square – RSS)
วิธีนี้ใช้แนวทางที่สมจริงมากกว่า แทนที่จะถือว่าความแปรปรวนทั้งหมดถึงขีดสุด วิธีนี้พิจารณาถึงความน่าจะเป็นที่สิ่งนั้นจะเกิดขึ้น ซึ่งเป็นเรื่องที่เกิดขึ้นได้ยาก โดยใช้สถิติ (เช่น ค่าเบี่ยงเบนมาตรฐานหรือรากที่สองของผลรวม) วิธีนี้จึงประมาณความแปรปรวนรวมทั้งหมดที่เป็นไปได้มากที่สุด
เทคนิคทั่วไป:
- ผลรวมรากที่สอง (RSS)
- การจำลองมอนติคาร์โล
สูตร:
สำหรับค่าเบี่ยงเบนอิสระและการกระจายแบบปกติ ค่าความคลาดเคลื่อนของการประกอบ Tₐₛₘ คือ:
สมการ:
Tₐₛₘ = √(T₁² + T₂² + … + Tₙ²)
โดยที่ Tᵢ แต่ละค่าแสดงถึงค่าจำกัด 3 ซิกม่า (หรือตัวคูณที่ตกลงกัน) สำหรับความคลาดเคลื่อนของคุณสมบัติ
ควรใช้เมื่อใด:
- มีการผลิตในปริมาณมาก
- โครงการที่ยอมรับเศษวัสดุจำนวนเล็กน้อยได้
- การออกแบบที่คำนึงถึงต้นทุน
จุดเด่น:
- ช่วยให้สามารถปรับความคลาดเคลื่อนได้น้อยลง
- คุ้มค่ากว่า
- สอดคล้องกับการผลิตในโลกแห่งความเป็นจริงดีกว่า
จุดด้อย:
- ต้องมีความรู้ทางสถิติหรือเครื่องมือซอฟต์แวร์
- ไม่รับประกันว่าชิ้นส่วนทั้งหมดจะพอดี — แค่ส่วนใหญ่เท่านั้น

การใช้ทั้งสองวิธี
ชุดหน้าแปลนประกอบด้วยรูสำคัญ 0.1 รูซึ่งตำแหน่งต่างๆ ส่งผลต่อการประกบกันของแผ่นปิด ตำแหน่งรูแต่ละตำแหน่งมีความคลาดเคลื่อน ±XNUMX มม. นักออกแบบต้องการทราบค่าความผิดพลาดที่อาจเกิดขึ้นทั้งหมดตลอดแนวแกนหนึ่ง
- กรณีที่เลวร้ายที่สุด:
- ผลรวมของค่าความคลาดเคลื่อน 0.1 ค่า ±0.5 มม. → ±XNUMX มม.
- RSS:
- √(5 × 0.1²) ≈ ±0.22 มม.
| วิธี | ความคลาดเคลื่อนรวม (± มม.) | ระดับความเสี่ยง |
|---|---|---|
| กรณีที่เลวร้ายที่สุด | 0.50 | ไม่มีความเสี่ยงที่จะเกิดอาการเกินขีดจำกัด |
| สถิติ | 0.22 | ~0.27% โอกาสเกินขีดจำกัด¹ |
โดยถือว่าเป็นการกระจายแบบปกติ อาจมีชิ้นส่วนประมาณ 0.27% ตกอยู่ภายนอก ±0.22 มม.
ตัวอย่างนี้แสดงให้เห็นว่าวิธี RSS สามารถให้ค่าความคลาดเคลื่อนที่ยืดหยุ่นกว่าได้และคุ้มต้นทุนมากขึ้น ในขณะที่ยังคงรักษาคุณภาพสูงไว้ได้
แนวทางปฏิบัติที่ดีที่สุดในการจัดการค่าความคลาดเคลื่อน
ตอนนี้คุณรู้แล้วว่า Stack-Up คืออะไรและจะคำนวณได้อย่างไร ต่อไปนี้คือเคล็ดลับบางประการที่จะช่วยจัดการ Stack-Up ได้อย่างมีประสิทธิภาพในการออกแบบของคุณ:
1. หลีกเลี่ยงการกำหนดขนาดมากเกินไป
ฟีเจอร์ไม่จำเป็นต้องมีค่าความคลาดเคลื่อนแบบกำหนดเองเสมอไป การกำหนดขนาดที่มากเกินไปอาจทำให้เกิดความสับสนและความแม่นยำที่ไม่จำเป็น ควรใช้ค่าความคลาดเคลื่อนทั่วไปเมื่อเหมาะสม และสงวนค่าความคลาดเคลื่อนที่เข้มงวดไว้สำหรับขนาดที่สำคัญเท่านั้น
2. เข้าใจบทบาทของความอดทนแต่ละประการ
ลองคิดดูว่าคุณลักษณะแต่ละอย่างส่งผลต่อผลิตภัณฑ์ขั้นสุดท้ายอย่างไร ความคลาดเคลื่อนดังกล่าวมีความจำเป็นต่อการใช้งานหรือไม่ หรือสามารถผ่อนปรนลงได้ ประเมินการออกแบบของคุณจากมุมมองทั้งประสิทธิภาพและความสามารถในการผลิต
3. สร้างสมดุลระหว่างความแม่นยำและต้นทุน
ความคลาดเคลื่อนที่เข้มงวดยิ่งขึ้นโดยปกติแล้วต้องใช้กระบวนการที่มีราคาแพงกว่า เช่น ที่บด or เครื่องจักรกลที่มีความเที่ยงตรง. ต้องแน่ใจว่าผลประโยชน์ที่ได้รับคุ้มค่ากับต้นทุนที่เพิ่มขึ้น
4. แผนการประกอบและใช้งาน
อย่าลืมว่าชิ้นส่วนอาจเคลื่อนที่ในระหว่างการประกอบหรือเปลี่ยนรูปร่างเล็กน้อยภายใต้ภาระงาน รวมค่าเผื่อไว้สำหรับ:
- การขยายตัวทางความร้อน
- ความเครียดเชิงกล
- สึกหรอไปตามกาลเวลา
5. สื่อสารกับผู้ผลิตอย่างชัดเจน
การออกแบบจะมีประโยชน์ก็ต่อเมื่อคู่ค้าการผลิตของคุณเข้าใจเท่านั้น ใช้สัญลักษณ์ที่สอดคล้องกัน คำนวณการซ้อนเมื่อจำเป็น และตรวจสอบว่าอุปกรณ์ของพวกเขาสามารถบรรลุค่าความคลาดเคลื่อนได้

เครื่องมือปฏิบัติสำหรับการซ้อนค่าความคลาดเคลื่อน
ความก้าวหน้าของซอฟต์แวร์ CAD และ CAE ทำให้การวิเคราะห์ค่าความคลาดเคลื่อนมีประสิทธิภาพมากขึ้น เครื่องมือในปัจจุบันสามารถระบุลำดับความคลาดเคลื่อน คำนวณผลลัพธ์ของสแต็ก และแสดงภาพสถานการณ์ที่เลวร้ายที่สุดและทางสถิติได้โดยอัตโนมัติ
เครื่องมือยอดนิยม:
| ซอฟต์แวร์ | คุณลักษณะที่สำคัญ |
|---|---|
| SolidWorks | โมดูล TolAnalyst สำหรับการจัดเรียง |
| Autodesk Inventor | เครื่องมือวิเคราะห์ความคลาดเคลื่อน |
| CATIA | การวัดความคลาดเคลื่อนของฟังก์ชันและคำอธิบายประกอบ |
| ซิกเมตริกซ์ ซีทอล | ปลั๊กอินวิเคราะห์ความคลาดเคลื่อนเฉพาะ |
เครื่องมือเหล่านี้ช่วย:
- จำลองสถานการณ์การซ้อนกัน
- การมองเห็นการเปลี่ยนแปลง
- เพิ่มประสิทธิภาพความคลาดเคลื่อนตามข้อมูลจริง
การระบุคุณลักษณะชิ้นส่วนสำคัญ (KPCs)
การศึกษาแบบเรียงซ้อนเผยให้เห็นว่าค่าความคลาดเคลื่อนของชิ้นส่วนใดที่ส่งผลต่อการประกอบมากที่สุด วิศวกรเรียกค่าเหล่านี้ว่า ลักษณะเฉพาะของชิ้นส่วนสำคัญ (KPC) KPC จำเป็นต้องมีการควบคุมที่เข้มงวดเพื่อตอบสนองความต้องการการประกอบ
| บทบาทในการชุมนุม | ประเภทคุณสมบัติ | ความสามารถเป้าหมาย | ตัวอย่าง |
|---|---|---|---|
| KPC ที่สำคัญ | ความทนต่อการขีดข่วนสูง | ค่า CPK ≥ 1.67 | ตำแหน่งรูยึด |
| คุณสมบัติที่ไม่สำคัญ | ความทนปานกลาง | ซีพี ≥ 1.33 | ความหนาของผนังตัวเรือน |
ด้วยการมุ่งเน้นที่ KPC ทีมงานจึงสามารถรับประกันคุณภาพของผลิตภัณฑ์ได้โดยไม่ต้องใช้ความแม่นยำเกินความจำเป็น
การซ้อนชั้นส่งผลต่อการผลิตและต้นทุนอย่างไร
วิศวกรต้องสร้างสมดุลระหว่างค่าความคลาดเคลื่อนที่เข้มงวดกับต้นทุนการผลิต ยิ่งค่าความคลาดเคลื่อนเข้มงวดมากเท่าไร ชิ้นส่วนนั้นก็จะยิ่งมีราคาแพงขึ้นเท่านั้น การจัดสรรค่าความคลาดเคลื่อนอย่างเหมาะสมจะช่วยให้:
- ลดเศษวัสดุ:หลีกเลี่ยงชิ้นส่วนที่ไม่ผ่านการตรวจสอบอันเนื่องมาจากความคลาดเคลื่อนของความแน่นเกินไป
- ลดความยุ่งยากในการตรวจสอบ:มุ่งเน้นความพยายามในการวัดผลไปที่คุณลักษณะที่สำคัญเพียงไม่กี่ประการ
- ย่นระยะเวลาดำเนินการ: ป้องกันการออกแบบใหม่หลายครั้งเนื่องจากปัญหาความพอดี
ในการตรวจสอบการออกแบบในระยะเริ่มต้น การจัดเรียงค่าความคลาดเคลื่อนจะช่วยเป็นแนวทางในการตัดสินใจที่ช่วยล็อกต้นทุนและตารางเวลา
สรุป
การคำนวณค่าความคลาดเคลื่อนไม่ได้เกี่ยวข้องกับตัวเลขบนภาพวาดเพียงอย่างเดียว แต่เป็นเครื่องมือออกแบบที่ช่วยให้มั่นใจได้ว่าชิ้นส่วนต่างๆ ประกอบกันได้ตามแผน ผลิตภัณฑ์ทำงานได้อย่างน่าเชื่อถือ และการผลิตยังคงมีประสิทธิภาพ วิศวกรสามารถคาดการณ์ปัญหาต่างๆ ก่อนที่ปัญหาจะเกิดขึ้น ลดของเสีย และปรับปรุงความน่าเชื่อถือของผลิตภัณฑ์ได้ด้วยการทำความเข้าใจว่าค่าความคลาดเคลื่อนสะสมอย่างไร
BOYI เป็นบริษัทผู้ผลิตที่ให้บริการ บริการเครื่องจักรกลซีเอ็นซีเราให้บริการโซลูชันการประมวลผลที่มีประสิทธิภาพสำหรับชิ้นส่วนความแม่นยำของคุณ หากคุณสนใจบริการของเรา โปรด ติดต่อเรา ตอนไหนก็ได้.

พร้อมสำหรับโครงการของคุณหรือยัง?
ลองใช้ BOYI TECHNOLOGY ตอนนี้เลย!
อัปโหลดโมเดล 3 มิติหรือภาพวาด 2 มิติของคุณเพื่อรับการสนับสนุนแบบตัวต่อตัว
คำถามที่พบบ่อย
กรณีที่แย่ที่สุดถือว่าค่าความคลาดเคลื่อนทั้งหมดอยู่ในระดับสุดขีด กรณีที่แย่ที่สุดถือว่าค่าความคลาดเคลื่อนทั้งหมดอยู่ในระดับสุดขีด กรณีที่แย่ที่สุดถือว่าค่าความคลาดเคลื่อนทั้งหมดอยู่ในระดับปกติ กรณีที่แย่ที่สุดถือว่าปลอดภัยกว่าแต่มีข้อจำกัดมากกว่า
ห่วงโซ่ความคลาดเคลื่อนคือลำดับของมิติและความคลาดเคลื่อนซึ่งส่งผลต่อตำแหน่งสุดท้ายหรือขนาดของฟีเจอร์ที่สำคัญในชุดประกอบ
ใช่ ซอฟต์แวร์ CAD เช่น SolidWorks, CATIA และ Inventor นำเสนอเครื่องมือสแต็กอัปแบบบูรณาการเพื่อทำให้กระบวนการเป็นอัตโนมัติ

บทความนี้เขียนโดยวิศวกรจากทีม BOYI TECHNOLOGY Fuquan Chen เป็นวิศวกรมืออาชีพและผู้เชี่ยวชาญด้านเทคนิคที่มีประสบการณ์ 20 ปีในด้านการสร้างต้นแบบอย่างรวดเร็ว ชิ้นส่วนโลหะ และการผลิตชิ้นส่วนพลาสติก