ชิ้นส่วนที่ผลิตขึ้นแต่ละชิ้นจะมีขนาดที่แตกต่างกันเล็กน้อยจากขนาดที่เหมาะสม ความแตกต่างเพียงเล็กน้อยเหล่านี้เรียกว่าค่าความคลาดเคลื่อนทางวิศวกรรม ซึ่งกำหนดช่วงความคลาดเคลื่อนที่เหมาะสมได้รอบขนาดหรือการวัดที่ระบุ วิศวกรจะกำหนดค่าความคลาดเคลื่อนเพื่อให้แน่ใจว่าชิ้นส่วนต่างๆ ประกอบเข้าด้วยกันอย่างถูกต้อง ทำงานตามที่ต้องการ และสามารถใช้แทนกันได้ ไม่ว่าโรงงานหรือเครื่องจักรใดก็ตามที่สร้างชิ้นส่วนเหล่านั้นขึ้นมา
บทความนี้จะช่วยให้คุณเข้าใจว่าค่าความคลาดเคลื่อนทางวิศวกรรมคืออะไร ประเภทต่างๆ ของค่าความคลาดเคลื่อน ความคลาดเคลื่อนเหล่านี้เกี่ยวข้องกับการประกอบชิ้นส่วนอย่างไร และเคล็ดลับในการใช้งานค่าความคลาดเคลื่อนเหล่านี้
ค่าความคลาดเคลื่อนในทางวิศวกรรมคืออะไร?
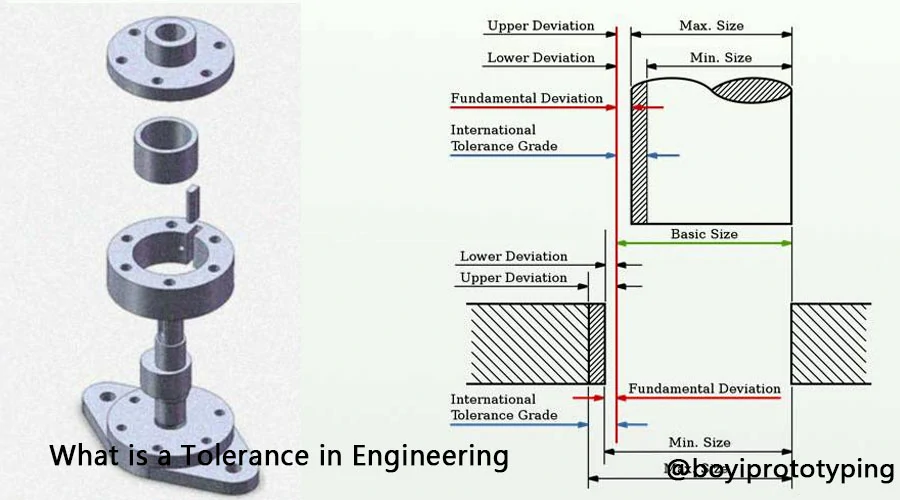
ความคลาดเคลื่อนทางวิศวกรรมหมายถึงค่าที่อนุญาตให้มิติเปลี่ยนแปลงไปจากขนาดที่กำหนด (เป้าหมาย) ได้ ขีดจำกัดเหล่านี้มีความจำเป็นเนื่องจากไม่มีกระบวนการผลิตใดที่สมบูรณ์แบบ แม้แต่กับอุปกรณ์ที่มีความแม่นยำสูง การวัดจริงของชิ้นส่วนก็ไม่สามารถตรงกับมิติของแบบจำลอง CAD ได้อย่างแน่นอน
ตัวอย่างเช่น หากเพลาได้รับการออกแบบให้มีเส้นผ่านศูนย์กลาง 25 มม. ความคลาดเคลื่อน ±0.1 มม. จะทำให้ชิ้นส่วนสุดท้ายสามารถวัดได้ตั้งแต่ 24.9 มม. ถึง 25.1 มม. และยังคงเป็นที่ยอมรับได้ ตัวเลขเหล่านี้จะช่วยแนะนำช่างเครื่องในการตั้งค่าเครื่องมือตัดและกระบวนการตรวจสอบ และช่วยให้ทีมงานด้านคุณภาพทราบว่าควรปฏิเสธชิ้นส่วนเมื่อใด
ความคลาดเคลื่อนมีผลใช้กับมิติต่างๆ มากมาย เช่น:
- ความยาว
- เส้นผ่าศูนย์กลาง
- มุม
- ความเรียบ
- ความเท่าเทียม
แม้ว่าบทความนี้จะเน้นที่ค่าความคลาดเคลื่อนของมิติสำหรับชิ้นส่วนที่ผ่านการกลึง แต่โปรดทราบว่าค่าความคลาดเคลื่อนยังสามารถควบคุมค่าไฟฟ้า (แรงดันไฟฟ้า กระแสไฟฟ้า) คุณสมบัติทางความร้อน (อุณหภูมิ) และปริมาณที่วัดได้อื่น ๆ ได้อีกด้วย
เหตุใดค่าความคลาดเคลื่อนจึงมีความสำคัญในงานวิศวกรรม?
ความคลาดเคลื่อนมีบทบาทสำคัญต่อคุณภาพและการทำงานของผลิตภัณฑ์ หากไม่มีความคลาดเคลื่อนดังกล่าว:
- ชิ้นส่วนอาจไม่พอดีกันในระหว่างการประกอบ
- ชิ้นส่วนที่เคลื่อนไหวอาจติดหรือบดได้
- ส่วนประกอบไฟฟ้าอาจร้อนเกินไปหรือเกิดไฟฟ้าลัดวงจร
- ต้นทุนการผลิตอาจเพิ่มขึ้นเนื่องจากการทำงานซ้ำหรือเศษวัสดุ
วิศวกรสามารถกำหนดขอบเขตที่ชัดเจนระหว่างค่าความคลาดเคลื่อนที่ยอมรับได้และยอมรับไม่ได้ โดยการระบุค่าความคลาดเคลื่อน ซึ่งช่วยให้ผู้ผลิตสามารถผลิตชิ้นส่วนได้อย่างมีประสิทธิภาพโดยไม่ต้องเสียสละความน่าเชื่อถือ
คำหลักที่คุณควรทราบ
ก่อนที่จะเจาะลึกถึงค่าความคลาดเคลื่อนประเภทต่างๆ จะเป็นประโยชน์หากทำความเข้าใจคำศัพท์พื้นฐานบางคำ:
- มูลค่าที่กำหนด:เป้าหมายหรือขนาดที่เหมาะสมของชิ้นส่วน
- ส่วนเบี่ยงเบนบน:ขนาดชิ้นส่วนจริงสามารถใหญ่กว่าค่าที่กำหนดได้เท่าใด
- ค่าเบี่ยงเบนต่ำกว่า:ชิ้นส่วนสามารถมีขนาดเล็กลงกว่าขนาดที่กำหนดได้เท่าใด
- ความอดทน:ช่วงรวมของความแปรปรวนที่ยอมรับได้ คำนวณโดยการลบขีดจำกัดล่างจากขีดจำกัดบน
- พอดี:วิธีที่ชิ้นส่วนสองชิ้น (เช่น เพลาและรู) โต้ตอบกันโดยอิงตามค่าความคลาดเคลื่อนของชิ้นส่วนเหล่านั้น
ต่อไปเรามาดูรายละเอียดของแต่ละประเภทของความคลาดเคลื่อนทางวิศวกรรมกัน
ประเภทของความคลาดเคลื่อนทางวิศวกรรม
ค่าความคลาดเคลื่อนจะถูกนำไปใช้ในหลายวิธีที่แตกต่างกันขึ้นอยู่กับเป้าหมายการออกแบบ ต่อไปนี้เป็นประเภทที่ใช้กันทั่วไปมากที่สุดในงานวิศวกรรมเครื่องกล:
ระดับความคลาดเคลื่อนทางวิศวกรรมมาตรฐาน (ISO 2768)
บางครั้ง แบบวิศวกรรม อย่าระบุค่าความคลาดเคลื่อนสำหรับทุกมิติ ในกรณีดังกล่าว ให้ใช้ค่าความคลาดเคลื่อนทั่วไป ค่าเหล่านี้ถือเป็นขีดจำกัดมาตรฐานที่ใช้กับภาพวาดทั้งหมด เว้นแต่จะระบุไว้เป็นอย่างอื่น
ค่าความคลาดเคลื่อนเหล่านี้มักจะเขียนเป็นหมายเหตุ เช่น "ISO 2768-m" ซึ่งหมายความว่าคลาสความคลาดเคลื่อนระดับกลางของ มาตรฐาน ISO 2768 ใช้กับทุกขนาดที่ไม่ระบุ
หมายเหตุเกี่ยวกับภาพวาดจะระบุระดับความคลาดเคลื่อน ได้แก่ ละเอียด (F) ปานกลาง (M) หยาบ (C) หรือหยาบมาก (V) และตารางจะแสดงค่าความคลาดเคลื่อนสำหรับช่วงขนาดทั่วไป
| ระยะเชิงเส้น (มม.) | คลาส F | เอ็ม คลาส | คลาส C | วี คลาส |
|---|---|---|---|---|
| 0.5 - 3 | ± 0.05 | ± 0.10 | ± 0.20 | - |
| >3 – 6 | ± 0.05 | ± 0.10 | ± 0.30 | ± 0.50 |
| >6 – 30 | ± 0.10 | ± 0.20 | ± 0.50 | ± 1.00 |
| >30 – 120 | ± 0.15 | ± 0.30 | ± 0.80 | ± 1.50 |
| >120 – 400 | ± 0.20 | ± 0.50 | ± 1.20 | ± 2.50 |
| >400 – 1000 | ± 0.30 | ± 0.80 | ± 2.00 | ± 4.00 |
| >1000 – 2000 | ± 0.50 | ± 1.20 | ± 3.00 | ± 6.00 |
| >2000 – 4000 | - | ± 2.00 | ± 4.00 | ± 8.00 |
เมื่อภาพวาดแสดง “ISO 2768-m” มิติเชิงเส้นที่ไม่ได้ระบุทั้งหมดจะตามค่าคอลัมน์ M (ขนาดกลาง) ในตารางด้านบน นักออกแบบยังคงใช้ค่าความคลาดเคลื่อนทั่วไปแทนค่าเฉพาะเมื่อความแม่นยำมีความสำคัญ
พร้อมที่จะผลิตชิ้นส่วนที่มีความแม่นยำสูงภายใต้ความคลาดเคลื่อนที่แคบหรือไม่ เราให้บริการ บริการเครื่องจักรความแม่นยำ ด้วยความสามารถในการรับค่าความคลาดเคลื่อนตามมาตรฐานอุตสาหกรรม และมีความเชี่ยวชาญด้านการรักษาค่าความคลาดเคลื่อนให้แน่นสำหรับชิ้นส่วนประสิทธิภาพสูง ส่งแบบร่างของคุณมาให้เราเพื่อรับใบเสนอราคาด่วนและรับคำติชมจากผู้เชี่ยวชาญเกี่ยวกับกลยุทธ์การปรับค่าความคลาดเคลื่อนของคุณวันนี้

พร้อมสำหรับโครงการของคุณหรือยัง?
ลองใช้ BOYI TECHNOLOGY ตอนนี้เลย!
อัปโหลดโมเดล 3 มิติหรือภาพวาด 2 มิติของคุณเพื่อรับการสนับสนุนแบบตัวต่อตัว
ความคลาดเคลื่อนมิติ
ความคลาดเคลื่อนเหล่านี้ใช้กับความยาว ความกว้าง ความสูง เส้นผ่านศูนย์กลาง หรือความลึกของชิ้นส่วน ช่วยควบคุมขนาดโดยรวมและให้แน่ใจว่าชิ้นส่วนจะพอดีหรือประกอบกันได้อย่างถูกต้อง
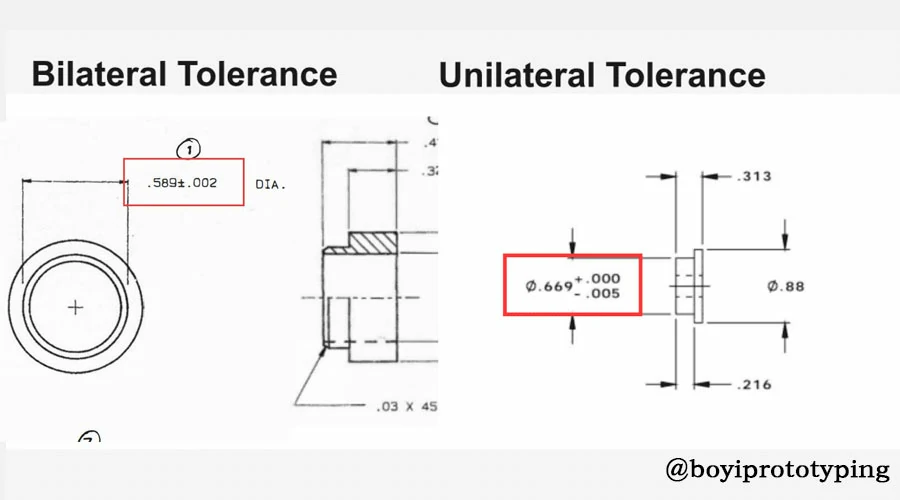
ความคลาดเคลื่อนของมิติสามารถเป็นดังนี้:
- ฝ่ายเดียว:ค่าเบี่ยงเบนจะได้รับอนุญาตในทิศทางเดียวเท่านั้น (ไม่ว่าจะสูงหรือต่ำจากค่าที่กำหนด)
- ทวิภาคี: สามารถเบี่ยงเบนได้ทั้งสองทิศทาง
วิศวกรเลือกรูปแบบเหล่านี้ตามความต้องการในการใช้งาน หากรูมีขนาดใหญ่เกินไปได้ (และเป็นที่ยอมรับได้) พวกเขาจะใช้ มีข้างเดียว ขนาด +0/– หากทั้งสองทิศทางมีความสำคัญเท่าเทียมกัน ให้เลือกขนาด ±
ความคลาดเคลื่อนทางเรขาคณิต (GD&T)
ในขณะที่ความคลาดเคลื่อนของมิติควบคุมขนาดของฟีเจอร์ ความคลาดเคลื่อนทางเรขาคณิตที่กำหนดโดยใช้ ระบบจีดีแอนด์ที—ควบคุมรูปร่าง ทิศทาง และตำแหน่ง
การกำหนดขนาดและความคลาดเคลื่อนทางเรขาคณิต (GD&T) เป็นวิธีมาตรฐานในการกำหนดความคลาดเคลื่อนโดยใช้สัญลักษณ์ ซึ่งจะช่วยให้มั่นใจได้ว่าชิ้นส่วนต่างๆ ได้รับการผลิตและวัดอย่างสม่ำเสมอ แม้ว่าจะมาจากซัพพลายเออร์ที่แตกต่างกันก็ตาม
ตัวอย่างของความคลาดเคลื่อนทางเรขาคณิตบางประการ ได้แก่:
- ความเรียบ – พื้นผิวต้องเรียบขนาดไหน
- ความเท่าเทียม – พื้นผิวทั้งสองจะต้องขนานกันแค่ไหน
- concentricity – จุดศูนย์กลางของวงกลมเรียงกันอย่างไร
- ตำแหน่งที่แท้จริง – ความแม่นยำในการระบุตำแหน่งฟีเจอร์
GD&T มีประโยชน์อย่างยิ่งสำหรับชิ้นส่วนที่มีความซับซ้อน เนื่องจากช่วยให้วิศวกรสามารถระบุคุณลักษณะที่สำคัญที่สุดได้ชัดเจนยิ่งขึ้น
ความพอดี: ชิ้นส่วนต่างๆ มาประกอบกันอย่างไร
ในระบบกลไกหลายๆ ระบบ ชิ้นส่วนต่างๆ จะถูกประกอบเข้าด้วยกัน เช่น เพลาที่ใส่เข้าไปในรู ในกรณีดังกล่าว ความพอดีระหว่างชิ้นส่วนต่างๆ ถือเป็นสิ่งสำคัญต่อประสิทธิภาพของการประกอบขั้นสุดท้าย
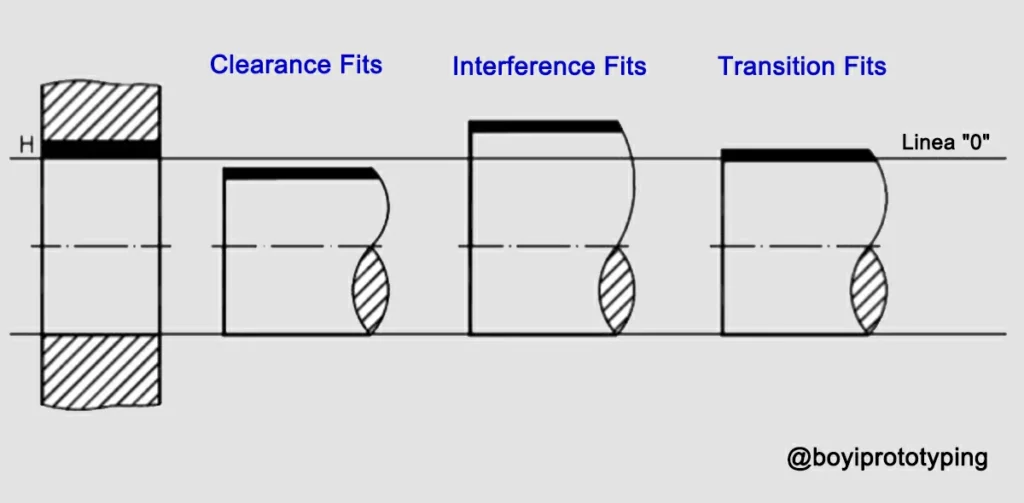
ความพอดีจะถูกกำหนดโดยความแตกต่างของขนาดระหว่างชิ้นส่วนที่จับคู่กันสองชิ้นและควบคุมผ่านค่าความคลาดเคลื่อน มีสามประการหลัก ประเภทที่พอดี:
การรบกวนพอดี
การประกอบแบบสอดแทรกจะทำให้เพลามีขนาดใหญ่กว่ารูโดยตั้งใจ การกดหรือการให้ความร้อนกับชิ้นส่วนหนึ่งจะทำให้เพลาลื่นเข้าไปในอีกชิ้นส่วนหนึ่งแล้วหดตัวหรือยึดแน่น การประกอบแบบสอดแทรกใช้งานได้กับ:
- ข้อต่อถาวรหรือกึ่งถาวร
- ตลับลูกปืนอัดเข้าในตัวเรือน
- รอกบนเพลา
ในการประกอบ ผู้ผลิตมักใช้ความร้อนเพื่อขยายรูหรือออกแรงกดเพลา การรบกวนน้อยที่สุดคือการเหลื่อมซ้อนกันน้อยที่สุด (เพลาขั้นต่ำลบรูสูงสุด) และการรบกวนสูงสุดคือการเหลื่อมซ้อนกันมากที่สุด (เพลาสูงสุดลบรูต่ำสุด)
การเปลี่ยนแปลงพอดี
การเปลี่ยนผ่านอาจให้ระยะห่างเพียงเล็กน้อยหรือมีการรบกวนเพียงเล็กน้อย ขึ้นอยู่กับว่าชิ้นส่วนจะอยู่ในตำแหน่งใดของโซนความคลาดเคลื่อน วิธีนี้ช่วยให้ประกอบง่ายและมีความเสถียรในตำแหน่ง
ใช้กรณี: ลูกสูบในกระบอกสูบแม่นยำซึ่งหลวมเกินไปจะทำให้เกิดการรั่วไหลของแก๊ส แต่หากแน่นเกินไปจะต้องใช้แรงกดเพิ่ม
| ประเภทพอดี | ช่วงราคาเคลียร์ | ช่วงการรบกวน |
|---|---|---|
| ระยะห่างพอดี | เสมอ ≥ 0 | ไม่มี |
| การเปลี่ยนแปลงพอดี | บวกเล็กน้อย | เป็นลบเล็กน้อย |
| การรบกวนพอดี | ไม่มี | เสมอ ≤ 0 |
นักออกแบบเลือกความเหมาะสมตามสภาพแวดล้อมการทำงาน ความต้องการโหลด และความต้องการการบำรุงรักษา
ระยะห่างพอดี
ระยะห่างระหว่างรูกับเพลาจะเว้นช่องว่างไว้เสมอ ช่องว่างนี้จะช่วยให้ชิ้นส่วนหนึ่งสอดเข้าไปในอีกชิ้นหนึ่งได้ง่าย ระยะห่างระหว่างรูกับเพลาเหมาะกับ:
- เพลาหมุนในตลับลูกปืน
- การเชื่อมต่อหรือปรับแต่งอย่างรวดเร็ว
- ชิ้นส่วนที่ต้องมีการหล่อลื่น
ระยะห่างขั้นต่ำคือช่องว่างที่เล็กที่สุด คำนวณโดยการลบขนาดเพลาสูงสุดจากขนาดรูขั้นต่ำ
ระยะห่างสูงสุดคือช่องว่างที่ใหญ่ที่สุด พบได้โดยการลบขนาดเพลาขั้นต่ำออกจากขนาดรูสูงสุด
วิธีการเลือกความคลาดเคลื่อนทางวิศวกรรมที่เหมาะสม
การกำหนดค่าความคลาดเคลื่อนเป็นทั้งศาสตร์และศิลป์ ต่อไปนี้คือข้อควรพิจารณาที่สำคัญบางประการเพื่อช่วยให้วิศวกรเลือกระดับความคลาดเคลื่อนที่เหมาะสม:
ความสามารถในการผลิต
เครื่องมือและกระบวนการทางกลทุกประเภทมีขีดจำกัดในทางปฏิบัติเกี่ยวกับความแม่นยำของมิติ สว่านแท่น งานกัดซีเอ็นซีหรือ เครื่องกลึง CNC อาจมีค่าความคลาดเคลื่อนไม่เกิน ±0.05 มม. ในขณะที่การกัดด้วยการปล่อยประจุไฟฟ้า (EDM) สามารถมีค่าความคลาดเคลื่อนไม่เกิน ±0.005 มม. นักออกแบบต้องตรวจสอบข้อมูลจำเพาะของเครื่องจักรและประสบการณ์ในร้านก่อนจะกำหนดค่าความคลาดเคลื่อนให้แคบมาก
การตรวจสอบและการวัดผล
คุณจะวัดชิ้นส่วนอย่างไร ความคลาดเคลื่อนที่เข้มงวดยิ่งขึ้นต้องการเครื่องมือวัดที่แม่นยำยิ่งขึ้นและเวลาในการตรวจสอบที่มากขึ้น คาลิปเปอร์อาจตรวจสอบขนาดได้ถึง ±0.02 มม. แต่ เครื่องวัดพิกัด (CMM) สามารถวัดได้ถึง ±0.002 มม. ผู้จัดการด้านคุณภาพจะต้องคำนึงถึงต้นทุนของอุปกรณ์ตรวจสอบและเวลาในการอนุมัติค่าความคลาดเคลื่อนที่เข้มงวด
ความต้องการการทำงาน
วิศวกรต้องถามเสมอว่า "ฟีเจอร์นี้มีหน้าที่อะไร" หากรูเป็นเพียงตัวนำหมุด ระยะห่างที่หลวมอาจพอดีได้ หากรูส่งของเหลวที่มีแรงดันสูง ซีลที่ปิดสนิทและมีการรั่วไหลน้อยที่สุดจะต้องพอดีอย่างแม่นยำหรือเพิ่มองค์ประกอบปิดผนึก การกำหนดฟังก์ชันก่อนจะช่วยประหยัดต้นทุนจากความแม่นยำที่ไม่จำเป็น
เอฟเฟกต์วัสดุ
วัสดุจะขยายตัวหรือหดตัวตามการเปลี่ยนแปลงของอุณหภูมิ และอาจเสียรูปได้ภายใต้แรงกด โลหะ เช่น อะลูมิเนียม จะขยายตัวมากกว่าเหล็กเมื่ออุณหภูมิสูงขึ้นเท่ากัน ชิ้นส่วนพลาสติกอาจบวมขึ้นได้อย่างมากในสภาวะที่มีความชื้น วิศวกรได้รวมผลกระทบเหล่านี้ไว้ด้วยการเพิ่มความทนทานต่อการเติบโตเนื่องจากความร้อนหรือการเปลี่ยนแปลงที่เกิดจากความชื้น
พื้นผิว
พื้นผิวที่ขรุขระ เพิ่มชั้นของการเปลี่ยนแปลงอีกชั้นหนึ่ง พื้นผิวที่ขรุขระสามารถเพิ่มขนาดที่มีประสิทธิภาพของชิ้นส่วนได้หลายร้อยไมโครเมตร โดยเฉพาะอย่างยิ่งในคุณสมบัติการเลื่อนหรือการปิดผนึก นักออกแบบกำหนดข้อกำหนดด้านความเรียบของพื้นผิว (ตัวอย่างเช่น Ra 0.8 µm) เพื่อควบคุมว่าพื้นผิวจะต้องเรียบหรือเรียบแค่ไหนหลังจากการกลึงหรือการเจียร
เครื่องมือสำหรับวิเคราะห์สแต็กความคลาดเคลื่อนทางวิศวกรรม
เมื่อชิ้นส่วนต่างๆ ในชุดประกอบด้วยชิ้นส่วนหลายชิ้น เช่น เพลา สเปเซอร์ และตลับลูกปืน ความคลาดเคลื่อนเพียงเล็กน้อยจะเพิ่มขึ้น การวิเคราะห์การเรียงซ้อนความคลาดเคลื่อนจะทำนายความแปรปรวนสะสมในกรณีเลวร้ายที่สุดและมีแนวโน้มทางสถิติ
- การวิเคราะห์กรณีเลวร้ายที่สุด:ถือว่าทุกมิติถึงขีดสุด หากแต่ละส่วนมีความสูงได้ 0.02 มม. ในกรณีเลวร้ายที่สุด สแต็กอาจสูงถึง 0.06 มม. วิธีนี้รับประกันความพอดีแต่บ่อยครั้งที่งบประมาณจะตึงเกินไป
- การวิเคราะห์ทางสถิติ:ใช้การจำลองแบบรากที่สองของผลรวมกำลังสอง (RSS) หรือมอนติคาร์โลเพื่อทำนายความแปรปรวนที่เป็นไปได้มากที่สุด RSS: √(0.02² + 0.02² + 0.02²) ≈ 0.0346 มม. วิธีนี้จะสร้างสมดุลระหว่างความเสี่ยงและต้นทุน
เมื่อการประกอบชิ้นส่วนที่สำคัญต้องการความน่าเชื่อถือสูง ให้ทำการวิเคราะห์ทั้งสองแบบ จากนั้นชั่งน้ำหนักต้นทุนของค่าความคลาดเคลื่อนที่เข้มงวดยิ่งขึ้นกับความเสี่ยงของความล้มเหลวในการซ้อนชิ้นส่วน
ต้องการชิ้นส่วนเครื่องจักรกลที่มีความแม่นยำใช่หรือไม่ เราช่วยคุณได้
BOYI TECHNOLOGY นำเสนอ บริการเครื่องจักรกลซีเอ็นซี ด้วยค่าความคลาดเคลื่อนมาตรฐานอุตสาหกรรม รองรับทุกอย่างตั้งแต่ตัวยึดธรรมดาไปจนถึงชิ้นส่วนที่ซับซ้อน ด้วยเครื่องจักร 3, 4 และ 5 แกนขั้นสูงของเรา เรามอบชิ้นส่วนที่ตรงตามข้อกำหนดการออกแบบของคุณโดยเฉพาะ
ไม่ว่าคุณจะกำลังสร้างต้นแบบหรือขยายขนาดการผลิต เราพร้อมช่วยให้คุณได้สิ่งที่เหมาะสมทุกครั้ง
อัปโหลดไฟล์ CAD ของคุณวันนี้และรับใบเสนอราคาฟรีทันที
พร้อมสำหรับโครงการของคุณหรือยัง?
ลองใช้ BOYI TECHNOLOGY ตอนนี้เลย!
อัปโหลดโมเดล 3 มิติหรือภาพวาด 2 มิติของคุณเพื่อรับการสนับสนุนแบบตัวต่อตัว
สรุป
ความคลาดเคลื่อนทางวิศวกรรมเป็นกระดูกสันหลังของการผลิตที่แม่นยำ โดยเป็นแนวทางให้กับทุกขั้นตอนตั้งแต่การออกแบบไปจนถึงการตรวจสอบขั้นสุดท้าย โดยการทำความเข้าใจค่าปกติ ความเบี่ยงเบน ระดับความคลาดเคลื่อน สัญลักษณ์ GD&T และประเภทการประกอบ วิศวกรสามารถสร้างผลิตภัณฑ์ที่เชื่อถือได้ซึ่งตรงตามเป้าหมายการออกแบบโดยไม่ต้องจ่ายเงินมากเกินไปสำหรับความแม่นยำที่ไม่จำเป็น
เมื่อคุณตั้งค่าความคลาดเคลื่อน โปรดจำไว้ว่าต้องเน้นที่ฟังก์ชันก่อน ปรึกษาผู้เชี่ยวชาญด้านการผลิต และใช้การวิเคราะห์ความคลาดเคลื่อนเพื่อคาดการณ์พฤติกรรมในโลกแห่งความเป็นจริง แนวทางที่สมดุลนี้จะช่วยควบคุมต้นทุนและรับรองว่าชิ้นส่วนแต่ละชิ้นพอดี เคลื่อนที่ และใช้งานได้ยาวนานตามแผน
คำถามที่พบบ่อย
คุณลบขีดจำกัดล่างออกจากขีดจำกัดบน (เช่น 10.00 – 9.98 = 0.02 มม.) หรือรวมค่าเบี่ยงเบนเชิงบวกและเชิงลบ (เช่น +0.05 / –0.02 = 0.07 มม.)
ความคลาดเคลื่อนที่ยอมรับได้ขึ้นอยู่กับฟังก์ชันของชิ้นส่วน วิธีการผลิต และต้นทุน โดยคุณสมบัติที่สำคัญอาจต้องใช้ความคลาดเคลื่อน ±0.01 มม. ในขณะที่คุณสมบัติที่ไม่สำคัญมักจะทำงานที่ ±0.1 – 0.2 มม.
ตามมาตรฐาน ISO 2768‑m ขนาดเชิงเส้น 0.5–3 มม. ใช้ ±0.10 มม. 6–30 มม. ใช้ ±0.20 มม. และ 400–1000 มม. ใช้ ±0.80 มม. โดยมีความคลาดเคลื่อนเชิงมุมระดับกลางที่ ±2°

บทความนี้เขียนโดยวิศวกรจากทีม BOYI TECHNOLOGY Fuquan Chen เป็นวิศวกรมืออาชีพและผู้เชี่ยวชาญด้านเทคนิคที่มีประสบการณ์ 20 ปีในด้านการสร้างต้นแบบอย่างรวดเร็ว ชิ้นส่วนโลหะ และการผลิตชิ้นส่วนพลาสติก