
การฉีดขึ้นรูปมีความโดดเด่นในฐานะวิธีการที่รวดเร็วและมีประสิทธิภาพในการผลิตชิ้นส่วนพลาสติกตามขนาด หัวใจสำคัญของกระบวนการนี้คือ แม่พิมพ์ฉีดประกอบด้วยสององค์ประกอบหลัก: แกนกลางและโพรง ครึ่งหนึ่งของแม่พิมพ์เหล่านี้เชื่อมต่อกันเพื่อเป็นเครื่องมือปิดเพื่อฉีดพลาสติกหลอมเหลว
เมื่อเย็นตัวลงและแข็งตัว แม่พิมพ์จะเปิดออกเพื่อให้สามารถถอดชิ้นส่วนที่เสร็จแล้วออกได้ ขึ้นอยู่กับความต้องการในการก่อสร้างแม่พิมพ์และการผลิต วงจรนี้สามารถทำซ้ำได้หลายสิบ ร้อย หรือหลายพันครั้ง
คู่มือนี้สรุปข้อควรพิจารณาที่สำคัญและแนวทางปฏิบัติที่ดีที่สุดในการออกแบบชิ้นส่วนพลาสติกสำหรับการฉีดขึ้นรูป
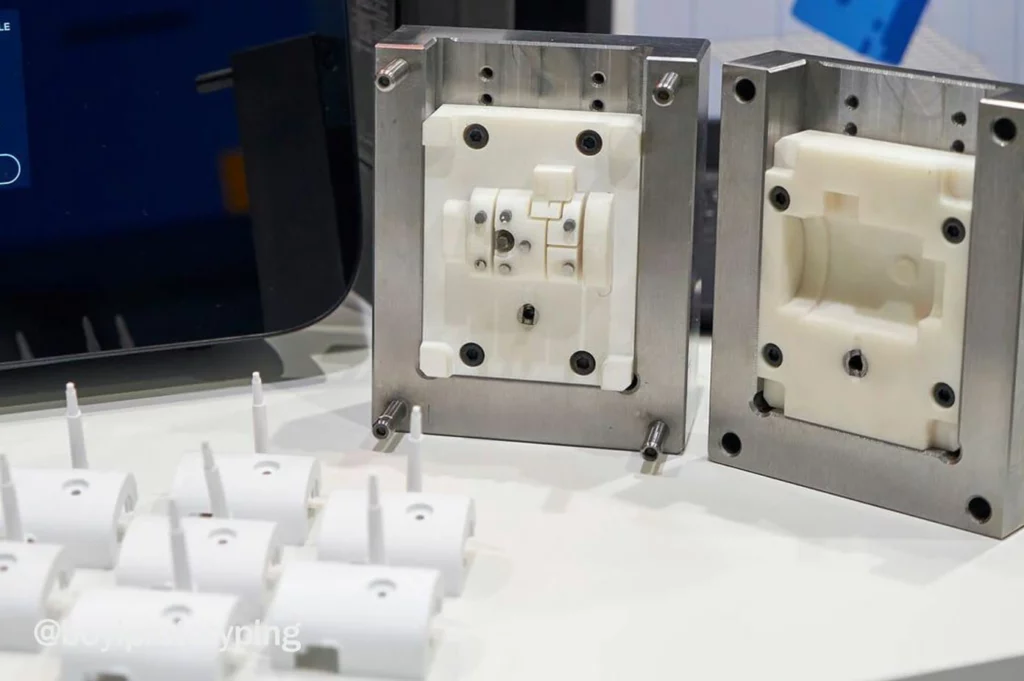
หลักการออกแบบ
1.ความหนาของผนัง
ความหนาของผนังถือเป็นข้อพิจารณาในการออกแบบที่สำคัญในการฉีดขึ้นรูป ซึ่งส่งผลต่อความแข็งแรง ต้นทุน และรูปลักษณ์ของชิ้นส่วนที่ขึ้นรูป รักษาความหนาของผนังให้สม่ำเสมอเพื่อป้องกันข้อบกพร่องเช่น อ่างล้างจาน และ แปรปรวน.
ความสำคัญของความหนาของผนังสม่ำเสมอ
ความหนาของผนังสม่ำเสมอ แนะนำให้ใช้กับชิ้นส่วนฉีดขึ้นรูป ช่วยให้ระบายความร้อนสม่ำเสมอในระหว่างกระบวนการขึ้นรูป ซึ่งช่วยลดการหดตัวและลดโอกาสที่จะเกิดข้อบกพร่อง เช่น การบิดงอและรอยยุบ เมื่อผนังมีความหนาต่างกัน ผนังจะเย็นตัวลงและแข็งตัวในอัตราที่ต่างกัน ทำให้เกิดความเค้นและศักยภาพที่ไม่สม่ำเสมอ ข้อบกพร่องในการฉีดขึ้นรูป ในส่วนสุดท้าย
ความหนาของผนังที่กำหนด
ความหนาของผนังที่กำหนด หมายถึงความหนาที่ต้องการตลอดการออกแบบชิ้นส่วน แม้ว่าความสม่ำเสมอจะเหมาะสมที่สุด แต่สิ่งสำคัญคือต้องหลีกเลี่ยงผนังที่หนาหรือบางเกินไป:
- ผนังหนาเกินไป ต้องการวัสดุมากขึ้น เพิ่มต้นทุนวัสดุ และยืดเวลาของวงจร ซึ่งอาจทำให้ต้นทุนการผลิตเพิ่มขึ้น
- ผนังบางเกินไป อาจส่งผลให้การเติมโพรงแม่พิมพ์ไม่เพียงพอ นำไปสู่ชิ้นส่วนที่ไม่สมบูรณ์หรือ 'ช็อตช็อต' สิ่งนี้เกิดขึ้นเมื่อพลาสติกหลอมเหลวไม่สามารถเติมแม่พิมพ์ได้ทั้งหมดเนื่องจากมีการไหลไม่เพียงพอไปยังส่วนที่บางกว่า
ความหนาของผนังที่แนะนำสำหรับเม็ดพลาสติกทั่วไป
ต่อไปนี้เป็นช่วงความหนาของผนังที่แนะนำสำหรับวัสดุพลาสติกต่างๆ ที่ใช้กันทั่วไปในการฉีดขึ้นรูป:
| แรงบันดาลใจ | ความหนาของผนังที่แนะนำ (นิ้ว) | ความหนาของผนังที่แนะนำ (มม.) |
|---|---|---|
| โพลีบิวทิลีนเทเรฟทาเลต (PBT) | 0.080 0.250- | 2.032 6.350- |
| โพลิเอทิลีน (PE) | 0.030 0.200- | 0.76 5.08- |
| โพลีคาร์บอเนต (PC) | 0.040 0.150- | 1.02 3.81- |
| อะซีตัล (POM) | 0.030 0.120- | 0.76 3.05- |
| Polyether อีเธอร์คีโตน (PEEK) | 0.020 0.200- | 0.508 5.080- |
| โพลีโพรพิลีน (PP) | 0.040 0.150- | 1.02 3.81- |
| อะคริโลไนไตรล์บิวทาไดอีนสไตรีน (ABS) | 0.045 0.140- | 1.14 3.56- |
| โพลีฟีนิลซัลโฟน (PPSU) | 0.030 0.250- | 0.762 6.350- |
| เทอร์โมพลาสติกโพลียูรีเทน (TPU) | 0.025 0.125- | 0.64 3.18- |
| ไนลอน (PA) | 0.030 0.115- | 0.76 2.92- |
| โพลีอีเทอร์ไรไมด์ (PEI) | 0.080 0.120- | 2.032 3.048- |
| โพลีสไตรีน (PS) | 0.025 0.125- | 0.64 3.18- |
| คริลิค (PMMA) | 0.025 0.150- | 0.64 3.81- |
| ยางเทอร์โมพลาสติก (TPE) | 0.025 0.125- | 0.64 3.18- |
| โพลีไวนิลคลอไรด์ (PVC) | 0.035 0.250- | 0.89 6.35- |
| โพลิเอทิลีนเทเรฟทาเลต (PET) | 0.025 0.150- | 0.64 3.81- |
เคล็ดลับในการจัดการการเปลี่ยนแปลงความหนาของผนัง
หากไม่สามารถบรรลุความหนาของผนังที่สม่ำเสมอตลอดการออกแบบ ให้พิจารณารวมเข้าด้วยกัน ช่วงการเปลี่ยนภาพที่ราบรื่น ระหว่างส่วนที่มีความหนาต่างกัน กลยุทธ์การออกแบบนี้ช่วยลดความเข้มข้นของความเค้นและปรับปรุงความสมบูรณ์ของโครงสร้างโดยรวมของชิ้นส่วนที่ขึ้นรูป
2. มุมร่าง
มุมร่างคือการเทเปอร์ลงบนพื้นผิวแนวตั้งของชิ้นส่วนที่ขึ้นรูปเพื่อช่วยให้ถอดออกจากแม่พิมพ์ได้สะดวก มุมเล็กน้อยนี้โดยปกติจะอยู่ระหว่าง 1 ถึง 5 องศา ช่วยให้มั่นใจได้ว่าชิ้นส่วนจะดีดออกได้อย่างราบรื่น ลดโอกาสที่จะเกิดความเสียหาย และลดการสึกหรอบนแม่พิมพ์ การใช้มุมร่างที่เหมาะสมสามารถลดเวลาการทำความเย็นได้ ซึ่งช่วยในการควบคุมต้นทุนการผลิต
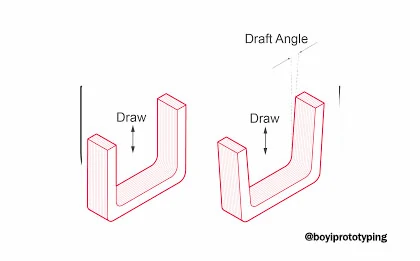
ข้อควรพิจารณาที่สำคัญสำหรับการระบุมุมแบบร่าง
เมื่อพิจารณามุมร่างที่เหมาะสมสำหรับการออกแบบของคุณ ให้พิจารณาปัจจัยต่อไปนี้:
- ประเภทวัสดุ: เรซินหรือวัสดุฉีดขึ้นรูปที่แตกต่างกันต้องใช้มุมร่างที่แตกต่างกันเนื่องจากคุณสมบัติการหดตัวและการไหลที่เป็นเอกลักษณ์ ตัวอย่างเช่น พลาสติกที่นิ่มกว่าอาจต้องใช้ลมมากกว่าพลาสติกที่แข็งกว่าเพื่อหลีกเลี่ยงการเกาะติด
- มาตรฐานอุตสาหกรรม: มาตรฐานอุตสาหกรรมต่างๆ กำหนดปริมาณร่างที่เหมาะสมตามประเภทของการเคลือบและพื้นผิวที่ต้องการ องค์กรต่างๆ เช่น Society of the Plastics Industry (SPI) และ Society of German Engineers (VDI) จัดทำแนวทางสำหรับร่างมุมที่เกี่ยวข้องกับการตกแต่งที่แตกต่างกัน
- พื้นผิว: พื้นผิวและการขัดเงาของพื้นผิวชิ้นส่วนที่ขึ้นรูปส่งผลต่อมุมร่างที่ต้องการ พื้นผิวที่เรียบกว่าจำเป็นต้องมีแรงร่างน้อยลง ในขณะที่พื้นผิวที่หยาบกว่านั้นจำเป็นต้องมีแรงลมมากขึ้นเพื่อป้องกันไม่ให้ชิ้นส่วนเกาะติดกับแม่พิมพ์
- การออกแบบแม่พิมพ์: การสร้างและการทำงานของแม่พิมพ์ยังส่งผลต่อข้อกำหนดแบบร่างด้วย พิจารณาทิศทางที่แม่พิมพ์แยกออก (การดึง) และตรวจดูให้แน่ใจว่ามุมของร่างช่วยให้ถอดชิ้นส่วนออกได้ง่าย
แนวทางร่างมุมขึ้นอยู่กับการตกแต่งพื้นผิว
จำนวนร่างที่ต้องการขึ้นอยู่กับพื้นผิวที่ต้องการของชิ้นส่วนเป็นอย่างมาก:
- เรียบเนียน: โดยทั่วไปต้องใช้แรงลม 1 ถึง 2 องศา
- เนื้อบางเบา: โดยปกติแล้วต้องการความร่างประมาณ 3 องศา
- เนื้อหนัก: มักต้องใช้แรงลม 5 องศาขึ้นไป
ตามกฎทั่วไป สำหรับพื้นผิวที่มีพื้นผิว ให้เพิ่มระยะร่างประมาณ 1.5° สำหรับความลึกพื้นผิวทุกๆ 0.001” (0.025 มม.) ตารางอ้างอิงจากองค์กรต่างๆ เช่น SPI, VDI, Mold-Tech (MT) และ Yick Sang (YS) สามารถให้คำแนะนำเฉพาะสำหรับพื้นผิวต่างๆ ได้
ข้อควรพิจารณาในทางปฏิบัติสำหรับการก่อสร้างแม่พิมพ์
เพื่อให้การขึ้นรูปและการดีดออกมีประสิทธิภาพ มุมร่างจะต้องสอดคล้องกับโครงสร้างของแม่พิมพ์และทิศทางการวาด:
- ระบบอีเจ็คเตอร์: ชิ้นส่วนควรหลุดออกจากแม่พิมพ์ครึ่งหนึ่งที่มีระบบอีเจ็คเตอร์ได้อย่างง่ายดาย มุมร่างที่ไม่ตรงอาจทำให้ชิ้นส่วนติดผิดส่วน ซึ่งทำให้ยากต่อการดีดออก
- การร่างคุณสมบัติ: ควรร่างลักษณะแนวตั้ง เช่น รูทะลุ ไปทางด้านแกนกลางของแม่พิมพ์ซึ่งเป็นที่ตั้งของระบบเครื่องเป่า ตัวอย่างเช่น ในส่วนสี่เหลี่ยมที่มีรูทะลุ การร่างรูไปทางด้านข้างของโพรงอาจทำให้เกิดปัญหาการเกาะติด ในขณะที่การร่างรูเข้าหาแกนช่วยให้ดีดออกได้ง่ายขึ้น
3.ซี่โครงและบอส
ชิ้นส่วนที่ฉีดขึ้นรูปมักจะมีผนังบางเพื่อส่งเสริมวงจรการผลิตที่รวดเร็วขึ้นและยืดอายุของแม่พิมพ์ ใช้สันสำหรับรองรับโครงสร้าง และใช้บอสสำหรับจุดยึด รักษาความหนาและรัศมีของเนื้อให้เพียงพอเพื่อหลีกเลี่ยงความเข้มข้นของความเครียด อย่างไรก็ตามชิ้นส่วนที่มีผนังบางเหล่านี้อาจขาดความแข็งแรงเพียงพอ
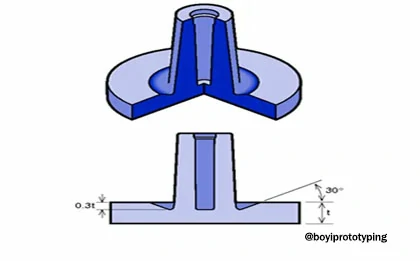
ซี่โครง
โครงเป็นโครงสร้างแนวตั้งที่ให้การสนับสนุนเพิ่มเติมและปรับปรุงความสามารถในการรับน้ำหนักของชิ้นส่วนที่ฉีดขึ้นรูป อย่างไรก็ตาม โครงที่ออกแบบมาอย่างไม่เหมาะสมอาจทำให้เกิดปัญหาต่างๆ เช่น การหดตัวและรอยยุบได้ เพื่อเพิ่มประสิทธิภาพการออกแบบซี่โครง ให้พิจารณาแนวทางต่อไปนี้:
- ความหนาของผนัง: ตรวจสอบให้แน่ใจว่าความหนาของผนังซี่โครงอยู่ที่ 50% ถึง 60% (0.5 ถึง 0.6 T) ของความหนาผนังที่ระบุ (T) ซึ่งช่วยรักษาความแข็งแรงโดยไม่ทำให้เกิดการหดตัวหรือรอยยุบที่ด้านตรงข้ามของซี่โครงมากเกินไป
- เนื้อ: ใส่เนื้อที่โคนซี่โครงเพื่อลดความเข้มข้นของความเครียด รัศมีของเนื้อปลาควรอยู่ระหว่าง 0.25T ถึง 0.5T แต่ไม่ควรเกิน 0.010 นิ้ว เพื่อหลีกเลี่ยงไม่ให้คุณภาพผิวสำเร็จและความสมบูรณ์ของโครงสร้างของชิ้นส่วนลดลง
- ความสูง: เก็บซี่โครงให้สั้นที่สุดและไม่เกินความสูง 2.5T หากต้องการความสูงเพิ่มเติม ให้พิจารณาใช้โครงที่สั้นกว่าหลายอันแทนการใช้โครงทรงสูงอันเดียวเพื่อกระจายน้ำหนักได้อย่างมีประสิทธิภาพมากขึ้น
- มุมร่าง: ใช้มุมร่างกับซี่โครง โดยทั่วไปแล้วอย่างน้อย 0.5 องศาต่อด้าน เพื่อให้ง่ายต่อการดีดออกจากแม่พิมพ์และป้องกันความเสียหายต่อชิ้นส่วน
ผู้บังคับบัญชา
บอสเป็นโครงสร้างแนวตั้งที่ใช้เพื่อรองรับการประกอบและเพิ่มความสมบูรณ์ของโครงสร้างของชิ้นส่วนที่ฉีดขึ้นรูป ได้รับการออกแบบมาเพื่อรองรับตัวยึด เช่น สกรู และสามารถใช้ร่วมกับคุณสมบัติอื่นๆ เพื่อเพิ่มความแข็งแรง พิจารณาแนวทางปฏิบัติที่ดีที่สุดต่อไปนี้เมื่อออกแบบบอส:
- สถานที่: วางบอสในพื้นที่ที่ต้องการความสมบูรณ์ของโครงสร้างเพิ่มเติม เช่น ใกล้ช่องสกรูหรือจุดยึด ตำแหน่งที่เหมาะสมช่วยให้แน่ใจว่าชิ้นส่วนสามารถทนต่อแรงที่เกิดขึ้นระหว่างการประกอบและการใช้งาน
- เส้นผ่าศูนย์กลาง: หลีกเลี่ยงการทำให้รูบอสเล็กเกินไป เนื่องจากรูจะหดตัวระหว่างการทำความเย็น เส้นผ่านศูนย์กลางที่ใหญ่ขึ้นช่วยรักษาขนาดที่ต้องการและพอดีกับตัวยึดหรือส่วนแทรก
- ความหนา: เพื่อป้องกันรอยจม ความหนาของบอสไม่ควรเกิน 60% ของความหนาผนังโดยรวม ความสมดุลนี้ช่วยรักษาความสวยงามของชิ้นส่วนและความสมบูรณ์ของโครงสร้าง
- สิ่งที่แนบมากับผนัง: ตรวจสอบให้แน่ใจว่าหัวหน้าอยู่ในแนวที่ถูกต้องกับผนังและคุณสมบัติอื่น ๆ การจัดตำแหน่งที่ไม่ตรงอาจทำให้เกิดปัญหาในการประกอบและลดความแข็งแรงโดยรวมของชิ้นส่วน
แนวทางเหล่านี้ช่วยหลีกเลี่ยงปัญหาทั่วไป เช่น การหดตัว รอยยุบ และการวางแนวที่ไม่ตรง เพื่อให้มั่นใจว่าผลิตภัณฑ์ขั้นสุดท้ายมีคุณภาพสูง
4. การปรับมุมให้เหมาะสม
มุมที่แหลมคมในชิ้นส่วนฉีดขึ้นรูปอาจส่งผลกระทบอย่างมากต่อความสมบูรณ์ของโครงสร้างและต้นทุนการผลิตของชิ้นส่วน มุมเหล่านี้ไม่เพียงแต่ทำหน้าที่เป็นตัวรวมความเครียด ซึ่งนำไปสู่ความล้มเหลวของชิ้นส่วน แต่ยังจำเป็นต้องใช้เทคนิคการทำแม่พิมพ์ที่ซับซ้อนและมีราคาแพงมากขึ้น เช่น การตัดเฉือนด้วยการปล่อยกระแสไฟฟ้า (EDM)
แม้ว่ามุมที่แหลมคมจะเป็นสิ่งที่หลีกเลี่ยงไม่ได้ในบางครั้งและอาจเป็นประโยชน์ในการกำหนดเส้นแบ่งส่วน โดยทั่วไปแล้ว การแทนที่ด้วยมุมโค้งมนทุกครั้งที่ทำได้มักดีกว่า
ประโยชน์ของมุมโค้งมน
- การลดความเครียด: มุมโค้งมนช่วยกระจายแรงเค้นทั่วทั้งชิ้นส่วนมากขึ้น ลดความเสี่ยงของการแตกร้าวและการแตกหักภายใต้น้ำหนักบรรทุก สิ่งนี้มีความสำคัญอย่างยิ่งในการใช้งานที่มีความเครียดสูงซึ่งความทนทานและความน่าเชื่อถือเป็นสิ่งสำคัญ
- การหดตัวสม่ำเสมอ: มุมโค้งมนช่วยลดความผันแปรของอัตราการหดตัวระหว่างการทำความเย็น ส่งผลให้ชิ้นส่วนมีมิติที่มั่นคงมากขึ้น ความสม่ำเสมอนี้มีความสำคัญต่อการรักษาพิกัดความเผื่อที่เข้มงวดและบรรลุผลิตภัณฑ์ขั้นสุดท้ายคุณภาพสูง
- ประสิทธิภาพต้นทุน: การใช้มุมโค้งมนสามารถลดต้นทุนเครื่องมือได้ แม่พิมพ์ที่มีคุณสมบัติโค้งมนนั้นง่ายกว่าและราคาถูกกว่าในการผลิตและบำรุงรักษา ส่งผลให้ประหยัดต้นทุนตลอดวงจรการผลิต
- ปรับปรุงการไหล: มุมโค้งมนช่วยให้พลาสติกหลอมเหลวไหลได้ดีขึ้นภายในแม่พิมพ์ ลดโอกาสที่จะเกิดช่องว่าง และรับประกันการเติมโพรงแม่พิมพ์อย่างสมบูรณ์
แนวทางการใช้มุมโค้งมน
เพื่อให้ได้รับประโยชน์สูงสุดจากมุมโค้งมน ให้พิจารณาแนวทางการออกแบบต่อไปนี้:
- รัศมีภายใน: ตรวจสอบให้แน่ใจว่ารัศมีภายในอย่างน้อย 50% ของความหนาของผนัง ซึ่งจะช่วยลดความเข้มข้นของความเครียดและส่งเสริมการไหลของวัสดุที่ราบรื่นยิ่งขึ้น
- รัศมีภายนอก: รัศมีภายนอกควรเป็นผลรวมของรัศมีภายในและความหนาของผนัง สิ่งนี้จะสร้างการเปลี่ยนแปลงที่สมดุลซึ่งสนับสนุนความสมบูรณ์ทางโครงสร้างของชิ้นส่วน
- การเปลี่ยนเครื่องแบบ: เริ่มรัศมีมุมภายในและภายนอกจากจุดเดียวกัน ความสม่ำเสมอนี้ช่วยรักษาความหนาของผนังให้สม่ำเสมอและลดจุดอ่อนที่อาจเกิดขึ้นในชิ้นส่วน
ข้อควรพิจารณาในทางปฏิบัติ
- เครื่องมือและการผลิต: การรวมหลักเกณฑ์เหล่านี้เข้ากับการออกแบบชิ้นส่วนของคุณไม่เพียงแต่ปรับปรุงประสิทธิภาพของชิ้นส่วนเท่านั้น แต่ยังทำให้กระบวนการใช้เครื่องมือง่ายขึ้นอีกด้วย แม่พิมพ์ที่มีคุณสมบัติโค้งมนมีแนวโน้มที่จะสึกหรอน้อยกว่า ช่วยยืดอายุการใช้งานและลดค่าใช้จ่ายในการบำรุงรักษา
- ความยืดหยุ่นในการออกแบบ: แม้ว่าโดยทั่วไปแล้วมุมโค้งมนจะดีกว่า แต่ก็มีบางกรณีที่จำเป็นต้องใช้ขอบที่แหลมคมเพื่อประโยชน์ใช้สอยหรือความสวยงาม ในกรณีเช่นนี้ การพิจารณาอย่างรอบคอบเกี่ยวกับการกระจายความเค้นและเทคนิคการผลิตถือเป็นสิ่งสำคัญในการบรรเทาข้อเสียที่อาจเกิดขึ้น
5. บรรลุการเปลี่ยนแปลงที่ราบรื่น
การเปลี่ยนภาพที่ราบรื่นช่วยกระจายความเครียดอย่างสม่ำเสมอทั่วทั้งชิ้นส่วน ช่วยลดความเสี่ยงของความล้มเหลวเนื่องจากความเข้มข้นของความเครียดเฉพาะที่ แนวทางปฏิบัตินี้ช่วยเพิ่มความสมบูรณ์ของโครงสร้างโดยรวมและอายุการใช้งานของชิ้นส่วนที่ฉีดขึ้นรูป
วิธีการเพื่อให้บรรลุการเปลี่ยนแปลงที่ราบรื่น
Chamfers และเนื้อ
- ลบมุม: ลบมุม เป็นขอบมุมที่พื้นผิวทั้งสองมาบรรจบกัน มีประสิทธิภาพในการบรรเทาการเปลี่ยนแปลงระหว่างความหนาของผนังที่แตกต่างกันในขณะที่ยังคงรักษาความสมบูรณ์ของโครงสร้าง การลบมุมไม่เพียงแต่ช่วยลดความเข้มข้นของความเค้นเท่านั้น แต่ยังช่วยให้การถอดแม่พิมพ์ทำได้ง่ายขึ้นในระหว่างกระบวนการดีดออกอีกด้วย
- เนื้อ: เนื้อปลาคือมุมมนหรือขอบที่เข้ามาแทนที่มุมที่แหลมคม ทำหน้าที่กระจายความเครียดอย่างสม่ำเสมอทั่วทั้งชิ้นส่วน ลดการเกิดความเครียดที่อาจนำไปสู่การแตกร้าวหรือการแตกหักภายใต้น้ำหนักบรรทุก เนื้อปลามีประสิทธิภาพโดยเฉพาะอย่างยิ่งในบริเวณที่ความหนาเปลี่ยนแปลงกะทันหัน ช่วยให้พลาสติกหลอมเหลวไหลได้ราบรื่นขึ้นในระหว่างการฉีด
พิจารณาเพิ่มเติม
- แนวทางการออกแบบ: การปฏิบัติตามแนวทางการออกแบบที่ระบุรัศมีขั้นต่ำสำหรับการลบมุมและฟิลเล็ต ช่วยให้มั่นใจถึงประสิทธิภาพสูงสุดและความสามารถในการผลิตชิ้นส่วนที่ขึ้นรูปด้วยการฉีด
- ความเข้ากันได้ของวัสดุ: พิจารณาคุณสมบัติของวัสดุและการออกแบบแม่พิมพ์เมื่อเลือกขนาดและประเภทของการเปลี่ยนผ่าน พลาสติกแต่ละประเภทอาจต้องมีระดับการเปลี่ยนแปลงที่แตกต่างกันเพื่อให้ได้คุณสมบัติทางกลที่เหมาะสมที่สุด
- สุนทรียภาพและประโยชน์ใช้สอย: นอกเหนือจากการลดความเค้นแล้ว การเปลี่ยนภาพที่ราบรื่นยังช่วยเพิ่มความสวยงามของชิ้นส่วน และปรับปรุงฟังก์ชันการทำงานโดยลดการบิดเบี้ยวหรือการบิดเบี้ยวในระหว่างการทำความเย็น
การใช้งานจริง
การดำเนินการ ลบมุมและเนื้อ ในการออกแบบชิ้นส่วนไม่เพียงแต่ปรับปรุงสมรรถนะทางกลเท่านั้น แต่ยังช่วยเพิ่มคุณภาพโดยรวมและความน่าเชื่อถือของผลิตภัณฑ์ฉีดขึ้นรูปอีกด้วย การเปลี่ยนแปลงเหล่านี้จำเป็นต่อการตอบสนองข้อกำหนดด้านความคลาดเคลื่อนและประสิทธิภาพที่เข้มงวดในอุตสาหกรรมต่างๆ ตั้งแต่ชิ้นส่วนยานยนต์ไปจนถึงอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค
6.เส้นแบ่ง
สิ่งสำคัญประการหนึ่งของการออกแบบแม่พิมพ์คือ เส้นพรากจากกันซึ่งกำหนดตำแหน่งที่แม่พิมพ์เปิดและปิดในระหว่างรอบการฉีด
ตามอัตภาพ นักออกแบบมักจะจินตนาการถึงเส้นที่แยกจากกันซึ่งตัดตรงกลางของชิ้นส่วนที่ขึ้นรูป สาเหตุหลักมาจากความเรียบง่าย อย่างไรก็ตาม ในความเป็นจริง วิธีการนี้ไม่ได้นำไปใช้ได้จริงหรือสวยงามเสมอไป เส้นแยกถูกวางตำแหน่งอย่างมีกลยุทธ์ตามขอบด้านล่างของอิฐ เพื่อให้มั่นใจว่ายังคงปกปิดไว้ระหว่างการใช้งานปกติ
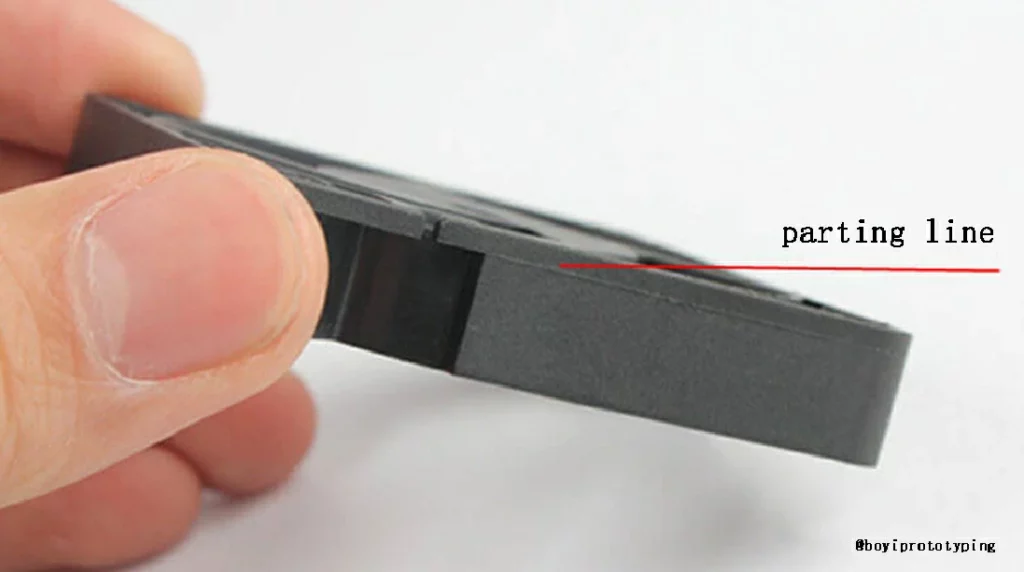
เมื่อพิจารณาถึงการวางตำแหน่งเส้นแยก มีหลายปัจจัยที่เข้ามามีบทบาท ขอบคมแม้จะมีแนวโน้มที่จะเกิดความเครียดได้ง่าย แต่ก็เหมาะสำหรับการแยกเส้นเนื่องจากทำให้การสร้างแม่พิมพ์ง่ายขึ้น ความเรียบง่ายนี้แปลเป็นต้นทุนที่ลดลงและวงจรการผลิตที่รวดเร็วยิ่งขึ้น อย่างไรก็ตาม สิ่งสำคัญคือต้องหลีกเลี่ยงพื้นผิวที่เป็นเนื้อเป็นตำแหน่งของเส้นแยก
เนื้อปลาต้องมีพิกัดความเผื่อที่เข้มงวดมากขึ้นในการก่อสร้างแม่พิมพ์ ส่งผลให้ต้นทุนเพิ่มขึ้น นอกจากนี้ยังเพิ่มความเสี่ยงในการ แฟลชซึ่งเป็นข้อบกพร่องในการฉีดขึ้นรูปทั่วไปที่เกิดขึ้นเมื่อครึ่งหนึ่งของแม่พิมพ์ไม่เรียงกันอย่างสมบูรณ์
การวางตำแหน่งเส้นแยกที่เหมาะสมที่สุดเกี่ยวข้องกับการปรับสมดุลที่ละเอียดอ่อนระหว่างการพิจารณาการออกแบบ ความสามารถในการผลิต และความสวยงาม ต่อไปนี้เป็นประเด็นสำคัญที่ควรพิจารณา:
- สุนทรียศาสตร์: เส้นแยกควรอยู่ในตำแหน่งในลักษณะที่มองเห็นได้น้อยที่สุดในผลิตภัณฑ์ขั้นสุดท้าย ซึ่งมักเกี่ยวข้องกับการวางตำแหน่งในบริเวณที่ไม่เด่นชัดหรือตามขอบที่ไม่สังเกตเห็นได้ง่าย
- ฟังก์ชั่น: เส้นแยกไม่ควรรบกวนการใช้งานหรือฟังก์ชันการทำงานของชิ้นส่วนที่ต้องการ ตัวอย่างเช่น ในกรณีของอิฐ LEGO® การวางตำแหน่งเส้นแบ่งส่วนตามขอบด้านล่างทำให้แน่ใจได้ว่าจะไม่กระทบต่อความสามารถในการเชื่อมต่อของอิฐ
- manufacturability: ความเรียบง่ายคือกุญแจสำคัญในการออกแบบเส้นแยก การหลีกเลี่ยงรูปทรงที่ซับซ้อนและพิกัดความเผื่อที่แคบสามารถลดต้นทุนและปรับปรุงความทนทานของแม่พิมพ์ได้
- การพิจารณาวัสดุ: การเลือกใช้วัสดุยังส่งผลต่อการวางแนวการแบ่งส่วนอีกด้วย วัสดุบางชนิดอาจต้องมีการกำหนดค่าเส้นแยกส่วนที่เฉพาะเจาะจงเพื่อให้แน่ใจว่ามีการไหลและการระบายความร้อนที่เหมาะสมในระหว่างกระบวนการฉีด
- หลังการประมวลผล: พิจารณาผลกระทบของการดำเนินการหลังการประมวลผลในสายการผลิตการแยกส่วน ตัวอย่างเช่น หากชิ้นส่วนจะต้องผ่านการทาสีหรือเคลือบ เส้นแบ่งส่วนอาจต้องได้รับการดูแลเป็นพิเศษเพื่อให้แน่ใจว่าได้ผิวงานที่เรียบเนียน
7.หมุดอีเจ็คเตอร์
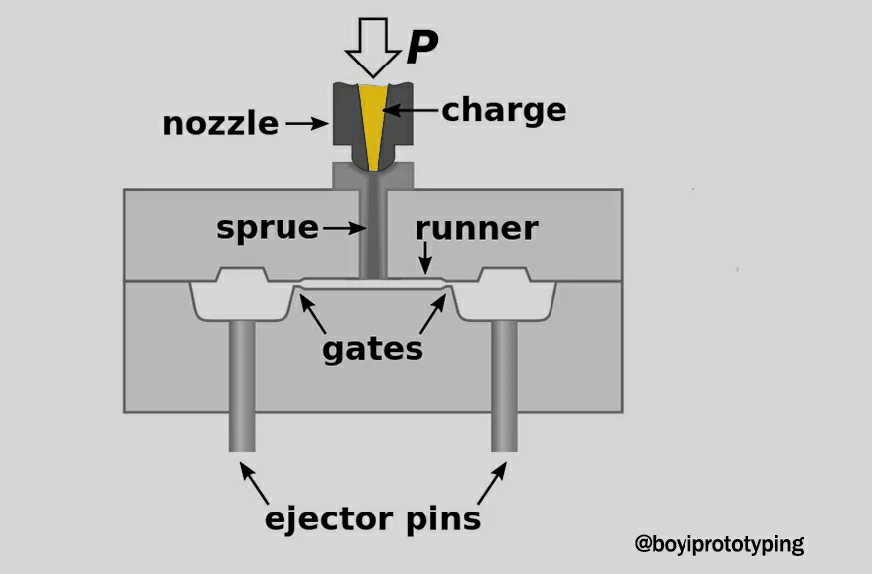
หมุดกระทุ้งมีบทบาทสำคัญในกระบวนการฉีดขึ้นรูปโดยการดันส่วนที่ระบายความร้อนออกจากแม่พิมพ์ ขั้นตอนนี้แม้จะดูเหมือนง่าย แต่ก็ต้องมีการพิจารณาอย่างรอบคอบเพื่อป้องกันความเสียหายต่อชิ้นส่วน และเพื่อให้กระบวนการดีดออกเป็นไปอย่างราบรื่น
ฟังก์ชั่นของหมุดอีเจ็คเตอร์
หมุด Ejector โดยทั่วไปแล้วจะเป็นแท่งทรงกระบอกที่อยู่ภายในแม่พิมพ์ เมื่อวงจรการขึ้นรูปเสร็จสมบูรณ์ และชิ้นส่วนพลาสติกแข็งตัว แม่พิมพ์จะเปิดขึ้น และหมุดอีเจ็คเตอร์จะดันชิ้นส่วนออกจากช่อง กลไกนี้มีความสำคัญในการเตรียมแม่พิมพ์สำหรับรอบถัดไปและเพื่อรักษาประสิทธิภาพการผลิต
แนวทางปฏิบัติที่ดีที่สุดสำหรับการวางตำแหน่ง Ejector Pin
เพื่อให้แน่ใจว่ากระบวนการดีดออกไม่กระทบต่อคุณภาพของชิ้นส่วน ให้ปฏิบัติตามแนวทางปฏิบัติที่ดีที่สุดเหล่านี้สำหรับการวางหมุดดีดตัวออก:
- พื้นผิวที่มองไม่เห็น: วางหมุดอีเจ็คเตอร์บนพื้นที่ของชิ้นส่วนที่ไม่สามารถมองเห็นได้ในผลิตภัณฑ์ขั้นสุดท้าย วิธีนี้จะช่วยลดการปรากฏตัวของเครื่องหมายพินของอีเจ็คเตอร์ให้เหลือน้อยที่สุด ซึ่งอาจเบี่ยงเบนความสนใจด้านสุนทรียศาสตร์ของชิ้นส่วนได้
- กระจายสม่ำเสมอ: กระจายแรงดีดออกให้สม่ำเสมอทั่วทั้งชิ้นส่วนมากที่สุด ซึ่งจะช่วยป้องกันการเสียรูปหรือการบิดงอซึ่งอาจเกิดขึ้นได้หากแรงกระจุกตัวอยู่ในพื้นที่เดียว
- พื้นที่ที่แข็งแกร่ง: ใช้แรงดีดออกกับส่วนของการออกแบบที่มีความแข็งแรงและความแข็งแกร่งสูงสุด เพื่อให้แน่ใจว่าแรงจะไม่ทำให้เกิดการแตกร้าวหรือแตกหักในส่วนที่อ่อนแอกว่า
- หลีกเลี่ยงส่วนที่บาง: หลีกเลี่ยงการวางเข็มกระทุ้งบนพื้นที่บางหรือบอบบางของชิ้นส่วน ภูมิภาคเหล่านี้เสี่ยงต่อความเสียหายมากกว่าในระหว่างกระบวนการดีดออก
- อยู่ห่างจากพื้นผิวที่ลาดเอียง: หลีกเลี่ยงการวางหมุดดีดตัวบนพื้นผิวที่ลาดเอียง เนื่องจากอาจทำให้เกิดการใช้แรงไม่สม่ำเสมอและอาจเกิดการบิดเบี้ยวของชิ้นส่วนได้
- ระยะทางจากรางเลื่อน: วางหมุดอีเจ็คเตอร์ให้ห่างจากรางเลื่อนของแม่พิมพ์ การรบกวนรอยทางเหล่านี้อาจขัดขวางการทำงานที่ราบรื่นของแม่พิมพ์และส่งผลต่อคุณภาพของชิ้นส่วน
พิจารณาเพิ่มเติม
นอกเหนือจากการจัดวางแบบพื้นฐานแล้ว ยังมีปัจจัยเพิ่มเติมอีกหลายประการที่นักออกแบบและผู้ผลิตแม่พิมพ์ควรพิจารณาเพื่อเพิ่มประสิทธิภาพการทำงานของหมุดกระทุ้ง:
- แรงดีดออก: ใช้กลไกการดีดออกที่ให้แรงเพียงพอในการดีดชิ้นส่วนออกโดยไม่ทำให้เกิดความเสียหาย ระบบควรมีความทนทานต่อการสึกหรอเพียงพอเพื่อรักษาประสิทธิภาพการทำงานไว้หลายรอบ
- การออกแบบพิน: ควรเลือกการออกแบบและวัสดุของหมุดดีดตัวออกตามความต้องการเฉพาะของชิ้นส่วนและแม่พิมพ์ หมุดต้องแข็งแรงพอที่จะทนทานต่อการใช้งานซ้ำๆ โดยไม่งอหรือแตกหัก
- เวลาทำความเย็น: ตรวจสอบให้แน่ใจว่าชิ้นส่วนเย็นลงเต็มที่ก่อนดีดออกเพื่อลดความเสี่ยงของการเสียรูป การระบายความร้อนที่ไม่เพียงพออาจทำให้ชิ้นส่วนมีความอ่อนเกินกว่าจะทนต่อแรงดีดออกได้
- พื้นผิว: พิจารณาความสมบูรณ์ของชิ้นส่วนและดูว่าเครื่องหมายพินของตัวดีดอาจส่งผลต่อชิ้นส่วนอย่างไร สำหรับชิ้นส่วนที่มีความแม่นยำสูงหรือเป็นเครื่องสำอาง อาจจำเป็นต้องมีขั้นตอนเพิ่มเติมเพื่อลดหรือกำจัดเครื่องหมายที่มองเห็นได้
- ซ่อมบำรุง: การบำรุงรักษากลไกเข็มกระทุ้งเป็นประจำเป็นสิ่งสำคัญ เมื่อเวลาผ่านไป หมุดอาจสึกหรอหรือผิดแนว ส่งผลให้เกิดปัญหาการดีดออก การตรวจสอบและการเปลี่ยนชิ้นส่วนตามปกติสามารถช่วยรักษาคุณภาพของชิ้นส่วนให้สม่ำเสมอได้
BOYI เป็นผู้เชี่ยวชาญด้านการฉีดขึ้นรูปพลาสติกและการผลิตแม่พิมพ์ เมื่อคุณปรับแต่งการออกแบบชิ้นส่วนของคุณ อย่าลืมทำ อัปโหลดการออกแบบของคุณ และรับข้อเสนอแนะจากผู้เชี่ยวชาญ DFM จาก BOYI เพื่อให้แน่ใจว่าทุกด้านของโครงการฉีดขึ้นรูปของคุณจะได้รับการประเมินและปรับให้เหมาะสมอย่างละเอียดถี่ถ้วน

พร้อมสำหรับโครงการของคุณหรือยัง?
ลองใช้ BOYI TECHNOLOGY ตอนนี้เลย!
อัปโหลดโมเดล 3 มิติหรือภาพวาด 2 มิติของคุณเพื่อรับการสนับสนุนแบบตัวต่อตัว
ส่วนเรขาคณิต
1.อันเดอร์คัท
การตัดด้านล่างในการฉีดขึ้นรูปหมายถึงคุณสมบัติที่ป้องกันไม่ให้ชิ้นส่วนหลุดออกจากแม่พิมพ์เนื่องจากรูปทรงของชิ้นงาน รอยตัดคือพื้นที่ของชิ้นส่วนที่จมหรือยื่นออกมาในลักษณะที่จะติดกับชิ้นส่วนในแม่พิมพ์หากใช้การทำงานของแม่พิมพ์มาตรฐาน คุณลักษณะเหล่านี้อาจเป็นแบบภายในหรือภายนอกก็ได้ และรวมถึงเกลียว รู ร่อง และส่วนยื่นที่ตั้งฉากกับเส้นแยกของแม่พิมพ์
ขนาดแกนด้านข้างสูงสุด
| ความกว้าง (นิ้ว/มม.) | ความสูง (นิ้ว/มม.) | แรงดึง (นิ้ว/มม.) |
|---|---|---|
| < 8.42 นิ้ว / 213.84 มม | < 2.38 นิ้ว / 60.38 มม | < 2.90 นิ้ว / 73.66 มม |
กลยุทธ์ในการจัดการอันเดอร์คัท
1. การปรับเปลี่ยนการออกแบบ
เมื่อเป็นไปได้ ให้ปรับเปลี่ยนการออกแบบชิ้นส่วนเพื่อกำจัดหรือลดรอยตัดด้านล่างให้เหลือน้อยที่สุด ซึ่งสามารถทำได้โดย:
- การออกแบบคุณสมบัติใหม่: ปรับการออกแบบเพื่อหลีกเลี่ยงลักษณะตั้งฉากที่ทำให้เกิดรอยบาก ตัวอย่างเช่น เปลี่ยนเกลียวภายในด้วยเกลียวภายนอกหากเป็นไปได้
- การใช้แอสเซมบลี: แบ่งชิ้นส่วนออกเป็นหลายๆ ชิ้น ซึ่งสามารถประกอบหลังการขึ้นรูปได้ ซึ่งสามารถขจัดความจำเป็นในการเซาะร่องในแม่พิมพ์ได้
2. การใช้สไลด์
สไลด์เป็นส่วนประกอบของแม่พิมพ์ที่จะเคลื่อนที่ไปด้านข้างเมื่อแม่พิมพ์เปิด เพื่อให้สามารถปล่อยชิ้นส่วนได้ ใช้เพื่อจัดการกับคุณสมบัติด้านข้าง เช่น รูหรือช่อง
- กลไก: โดยทั่วไปแล้วสไลด์จะถูกกระตุ้นด้วยลูกเบี้ยว เมื่อแม่พิมพ์เปิดออก กลไกลูกเบี้ยวจะดึงตัวเลื่อนออกจากส่วนตัดด้านล่าง เพื่อให้ชิ้นส่วนหลุดออกมา
- การใช้งาน: เหมาะสำหรับชิ้นส่วนที่มีรูด้านข้าง ช่องด้านข้าง หรือคุณสมบัติด้านข้างอื่นๆ
3. นักกีฬายก
ตัวยกใช้เพื่อปลดรอยตัดภายในโดยการเลื่อนขึ้นและออกเมื่อแม่พิมพ์เปิดออก
- กลไก: ตัวยกมักเป็นแบบสปริงโหลดหรือกระตุ้นแบบไฮดรอลิก โดยจะเคลื่อนที่ในแนวตั้งฉากกับเส้นแยกของแม่พิมพ์
- การใช้งาน: เหมาะสำหรับใช้งานภายใน เช่น ตะขอ กระดุม หรือคลิปหนีบ
4. แกนที่ยุบได้
แกนแบบยุบได้เป็นส่วนประกอบของแม่พิมพ์แบบพิเศษที่สามารถยุบเข้าด้านในเพื่อปลดปล่อยคุณสมบัติภายในที่ซับซ้อน เช่น เกลียว
- กลไก: โดยทั่วไปแล้วแกนเหล่านี้จะมีกลไกและหดกลับเข้าไปเองเมื่อแม่พิมพ์เปิด ซึ่งช่วยให้ชิ้นส่วนถูกดีดออกมาได้โดยไม่ทำลายรูปทรงภายใน
- การใช้งาน: ส่วนใหญ่จะใช้สำหรับชิ้นส่วนที่มีเกลียวภายในหรือมีรูปทรงภายในที่ซับซ้อน
ด้วยการลดหรือกำจัดการตัดด้านล่างหากเป็นไปได้ และใช้ตัวเลื่อน ตัวยก หรือแกนแบบยุบได้สำหรับรูปทรงที่ซับซ้อน ผู้ออกแบบสามารถปรับปรุงการออกแบบแม่พิมพ์และกระบวนการผลิต ส่งผลให้ชิ้นส่วนมีความคุ้มค่าและมีคุณภาพสูง ในขณะที่คุณปรับปรุงการออกแบบของคุณ ให้ปรึกษากับผู้เชี่ยวชาญด้านการฉีดขึ้นรูปของ BOYI เพื่อให้แน่ใจว่าการจัดการส่วนล่างทุกด้านได้รับการปรับให้เหมาะกับการใช้งานเฉพาะของคุณ
2.เนื้อและรัศมี
เนื้อเป็นการเปลี่ยนแบบโค้งมนระหว่างสองพื้นผิว ในขณะที่รัศมีหมายถึงความโค้งที่ขอบหรือมุมของชิ้นส่วน การใช้คุณสมบัติเหล่านี้อย่างเหมาะสมอาจส่งผลกระทบอย่างมากต่อประสิทธิภาพและความสามารถในการผลิตของชิ้นส่วนที่ขึ้นรูป
ก่อนการนำไปปฏิบัติ
ชิ้นส่วนที่มีมุมภายในแหลมคมและไม่มีชิ้นเนื้อกำลังประสบปัญหาการบรรจุที่ไม่สมบูรณ์และอัตราการปฏิเสธสูงเนื่องจากการแตกหักของความเครียด
หลังการนำไปปฏิบัติ
ด้วยการผสมผสานฟิลเล็ตที่มีรัศมี 0.5 มม. ที่มุมภายใน และการใช้รัศมีกับขอบภายนอกทั้งหมด ชิ้นส่วนนี้จึงมีการปรับปรุงที่สำคัญ:
- เติมแม่พิมพ์ให้สมบูรณ์: พลาสติกหลอมเหลวไหลได้เรียบขึ้น เติมเต็มโพรงแม่พิมพ์ได้หมด
- การแตกหักของความเครียดลดลง: ความเข้มข้นของความเครียดลดลง ส่งผลให้ชิ้นส่วนเสียหายน้อยลง
- การดีดออกที่ง่ายขึ้น: ชิ้นส่วนสามารถขับออกจากแม่พิมพ์ได้ง่ายกว่า ลดเวลารอบการทำงานและปรับปรุงประสิทธิภาพโดยรวม
3.พื้นผิวเสร็จสิ้น
การระบุผิวสำเร็จที่ต้องการ ซึ่งมักจะเป็นไปตามมาตรฐานอุตสาหกรรม เช่น SPI (Society of the Plastics Industry) ช่วยให้มั่นใจได้ว่าชิ้นส่วนต่างๆ ตรงตามข้อกำหนดด้านการออกแบบและทำงานได้อย่างมีประสิทธิผลในการใช้งานตามที่ต้องการ
มาตรฐานการตกแต่ง SPI
SPI เป็นชุดมาตรฐานที่ได้รับการยอมรับอย่างกว้างขวางสำหรับการระบุพื้นผิวในการฉีดขึ้นรูป มาตรฐานเหล่านี้จัดหมวดหมู่ผิวเคลือบตามความเรียบเนียนและพื้นผิว ช่วยให้นักออกแบบและผู้ผลิตได้รับผลลัพธ์ที่สม่ำเสมอ
คลาสจบ SPI ทั่วไป
| ชั้น | รายละเอียด |
|---|---|
| เอสพีไอ-เอ | ผิวเคลือบมันเงาสูงเหมาะสำหรับชิ้นส่วนออพติกหรือชิ้นส่วนที่ต้องการความคมชัดสูง |
| เอสพีไอ-บี | ผิวมันเงาปานกลางพร้อมพื้นผิวน้อยที่สุด เหมาะสำหรับชิ้นส่วนที่ต้องการรูปลักษณ์ที่ดี |
| เอสพีไอ-ซี | ผิวด้านแบบละเอียด เหมาะสำหรับชิ้นส่วนที่เนื้อสัมผัสเป็นที่ยอมรับแต่รูปลักษณ์ภายนอกยังคงมีความสำคัญ |
| เอสพีไอ-ดี | ผิวเคลือบด้าน เหมาะสำหรับชิ้นส่วนที่พื้นผิวไม่สำคัญและให้ความสำคัญกับความคุ้มค่า |
การเลือกการตกแต่งพื้นผิวที่เหมาะสม
- ความต้องการการทำงาน: พิจารณาข้อกำหนดด้านการทำงานของชิ้นส่วน ตัวอย่างเช่น ชิ้นส่วนที่ต้องการแรงเสียดทานต่ำอาจได้ประโยชน์จากผิวสำเร็จที่นุ่มนวลกว่า (เช่น SPI-A หรือ SPI-B)
- ข้อกำหนดด้านสุนทรียศาสตร์: กำหนดลักษณะที่ปรากฏของภาพที่ต้องการ สินค้าอุปโภคบริโภคมักต้องการผิวด้านที่มีความมันวาวสูงกว่า (SPI-A หรือ SPI-B) ในขณะที่ชิ้นส่วนอุตสาหกรรมอาจเพียงพอสำหรับผิวด้าน (SPI-C หรือ SPI-D)
- ข้อควรพิจารณาเกี่ยวกับแม่พิมพ์: เลือกการตกแต่งพื้นผิวที่สอดคล้องกับความสามารถของแม่พิมพ์และกระบวนการผลิต การตกแต่งที่ละเอียดยิ่งขึ้นอาจต้องใช้เทคนิคการขัดแม่พิมพ์ที่ซับซ้อนมากขึ้น ซึ่งส่งผลกระทบต่อต้นทุนการผลิต
4.ความคลาดเคลื่อน
เมื่อออกแบบชิ้นส่วนฉีดขึ้นรูปสำหรับการประกอบขนาดใหญ่ การได้ขนาดที่แม่นยำและสม่ำเสมอถือเป็นสิ่งสำคัญ ความเบี่ยงเบนมิติมีอยู่ในกระบวนการผลิตใดๆ และการกำหนดค่าความแปรผันที่ยอมรับได้ หรือที่เรียกว่าความคลาดเคลื่อนถือเป็นสิ่งสำคัญ การออกแบบพิกัดความเผื่อที่เหมาะสมช่วยให้แน่ใจว่าชิ้นส่วนต่างๆ เข้ากันได้อย่างถูกต้องและทำงานตามที่ตั้งใจไว้ในการใช้งานขั้นสุดท้าย
ประเภทของความคลาดเคลื่อนในการฉีดขึ้นรูป
เกณฑ์ความคลาดเคลื่อนหลักๆ ที่ใช้ในการฉีดขึ้นรูปมีอยู่ 2 ประเภท:
ความคลาดเคลื่อนทางการค้า:
- ลักษณะ: ความคลาดเคลื่อนเหล่านี้เข้มงวดน้อยกว่าและโดยทั่วไปเกี่ยวข้องกับแม่พิมพ์และกระบวนการผลิตที่มีต้นทุนต่ำกว่า ชิ้นส่วนที่ผลิตด้วยเกณฑ์ความคลาดเคลื่อนเชิงพาณิชย์จะประหยัดกว่า ทำให้เหมาะสำหรับการใช้งานที่ไม่จำเป็นต้องมีความเที่ยงตรงสูง
- การใช้งาน: ใช้กันทั่วไปในผลิตภัณฑ์อุปโภคบริโภคและการใช้งานที่ไม่สำคัญซึ่งความแปรผันของมิติเล็กน้อยไม่ส่งผลกระทบต่อประสิทธิภาพอย่างมีนัยสำคัญ
ความคลาดเคลื่อนที่ดี:
- ลักษณะ: ค่าความคลาดเคลื่อนที่ละเอียดต้องการความแม่นยำที่สูงขึ้น ส่งผลให้ต้องใช้แม่พิมพ์ที่มีราคาแพงกว่าและการควบคุมการผลิตที่เข้มงวดยิ่งขึ้น ชิ้นส่วนที่ผลิตด้วยความคลาดเคลื่อนละเอียดมักมีราคาแพงกว่าแต่ให้ความแม่นยำและความสม่ำเสมอที่เหนือกว่า
- การใช้งาน: เหมาะสำหรับการใช้งานที่มีความแม่นยำสูง เช่น อุปกรณ์ทางการแพทย์ ส่วนประกอบการบินและอวกาศ และชิ้นส่วนอุตสาหกรรมประสิทธิภาพสูง
การสะสมพิกัดความเผื่อในการประกอบ
เมื่อออกแบบชุดประกอบที่ประกอบด้วยชิ้นส่วนฉีดขึ้นรูปหลายชิ้น การพิจารณาการซ้อนซ้อนของพิกัดความเผื่อจึงเป็นสิ่งสำคัญ การสะสมพิกัดความเผื่อหมายถึงผลสะสมของพิกัดความเผื่อแต่ละส่วนต่อการประกอบโดยรวม การจัดการการเรียงซ้อนพิกัดความเผื่ออย่างเหมาะสมช่วยให้แน่ใจว่าส่วนประกอบทั้งหมดประกอบเข้าด้วยกันตามที่ตั้งใจไว้ แม้ว่าแต่ละส่วนจะอยู่ภายในช่วงพิกัดความเผื่อที่ระบุไว้ก็ตาม
ตัวอย่างการสะสมพิกัดความเผื่อ:
- สถานการณ์: ส่วนประกอบประกอบด้วยสามส่วน แต่ละส่วนมีรูสกรู แต่ละรูอยู่ในเกณฑ์ที่ยอมรับได้แยกกัน แต่การจัดตำแหน่งของทั้งสามรูเป็นสิ่งสำคัญสำหรับสกรูที่จะทะลุผ่านได้
- Solution: ด้วยการควบคุมความคลาดเคลื่อนของแต่ละรูอย่างระมัดระวังและคำนึงถึงผลสะสม ผู้ออกแบบสามารถมั่นใจได้ว่ารูจะเรียงกันอย่างเหมาะสม เพื่อให้สามารถประกอบได้อย่างถูกต้อง
แนวทางปฏิบัติที่ดีที่สุดสำหรับการออกแบบความอดทน
เพื่อให้บรรลุการออกแบบความทนทานสูงสุดในการฉีดขึ้นรูป ให้ปฏิบัติตามแนวทางปฏิบัติที่ดีที่สุดเหล่านี้:
- การเลือกใช้วัสดุ: เลือกเรซินที่เหมาะสมสำหรับการใช้งาน โดยพิจารณาคุณสมบัติการหดตัวและผลกระทบต่อความเสถียรของมิติอย่างไร
- การออกแบบเพื่อความสามารถในการผลิต (DFM): ร่วมมือกับผู้ออกแบบแม่พิมพ์และผู้ผลิตตั้งแต่เนิ่นๆ ของกระบวนการออกแบบเพื่อให้แน่ใจว่าบรรลุความคลาดเคลื่อนได้และคุ้มค่า
- การสื่อสารที่สม่ำเสมอ: สื่อสารข้อกำหนดและความคาดหวังด้านความทนทานต่อผู้มีส่วนได้ส่วนเสียทั้งหมดอย่างชัดเจน รวมถึงนักออกแบบ ผู้ผลิตแม่พิมพ์ และผู้ผลิต
- การทดสอบซ้ำ: ดำเนินการทดสอบซ้ำและตรวจสอบความถูกต้องของชิ้นส่วนเพื่อระบุและแก้ไขปัญหาที่เกี่ยวข้องกับความทนทานก่อนการผลิตเต็มรูปแบบ
การเลือกใช้วัสดุ
การฉีดขึ้นรูปนำเสนอวัสดุที่หลากหลาย โดยแต่ละประเภทได้รับการปรับแต่งให้เหมาะกับการใช้งานขั้นสุดท้ายโดยเฉพาะ โดยนำเสนอคุณสมบัติเฉพาะและข้อกำหนดในการประมวลผล การเลือกวัสดุที่เหมาะสมตามการใช้งานในการออกแบบแม่พิมพ์ฉีดขึ้นรูปถือเป็นสิ่งสำคัญ
| วัสดุพลาสติก | ลักษณะ |
|---|---|
| โพลีโพรพิลีน (PP) | ทนต่อสารเคมีได้ดีเยี่ยม ทนทานในสภาพแวดล้อมที่เปียกชื้น |
| โพลีคาร์บอเนต (PC) | ทนต่อแรงกระแทกได้ดีเยี่ยม ความคมชัดของแสง เหมาะสำหรับแว่นตานิรภัยและชิ้นส่วนอิเล็กทรอนิกส์ |
| อะคริโลไนไตรล์บิวทาไดอีนสไตรีน (ABS) | มีความแข็งแรงสูง ทนต่อแรงกระแทก ใช้ในอุตสาหกรรมอิเล็กทรอนิกส์และชิ้นส่วนยานยนต์ |
| โพลิเอทิลีน (PE) | มีความหนาแน่นต่างๆ ทนต่อสารเคมี ใช้กันอย่างแพร่หลายในบรรจุภัณฑ์และท่อ |
| Polyether อีเธอร์คีโตน (PEEK) | คุณสมบัติทางกลที่ดีเยี่ยม ทนความร้อนสูง ความเสถียรทางเคมี การบินและอวกาศ และการใช้งานทางการแพทย์ |
| คริลิค (PMMA) | ความใสของแสง ทนต่อรังสียูวี ทนต่อการขีดข่วน ป้าย และการใช้งานในยานยนต์ |
| ไนลอน (PA) | ความเหนียว ทนความร้อนสูง ทนต่อการเสียดสี เกียร์ และส่วนประกอบโครงสร้าง |
| โพลีฟีนิลซัลโฟน (PPSU) | ความเหนียวสูง ทนต่อสารเคมีที่เหนือกว่า ทนต่ออุณหภูมิสูง เครื่องมือแพทย์และระบบประปา |
| โพลีบิวทิลีนเทเรฟทาเลต (PBT) | ความต้านทานการคืบคลานและความล้า ขั้วต่อไฟฟ้า ชิ้นส่วนยานยนต์ |
| โพลีสไตรีน (PS) | น้ำหนักเบา คุ้มค่า ใช้ในบรรจุภัณฑ์และแผ่นฉนวน |
| โพลีอีเทอร์ไรไมด์ (PEI) | ความแข็ง ทนความร้อนสูง สารหน่วงไฟ การใช้งานด้านอิเล็กทรอนิกส์และยานยนต์ |
| โพลีไวนิลคลอไรด์ (PVC) | ทนทานต่อสารเคมี ทนต่อสภาพอากาศ การก่อสร้าง และการใช้งานทางการแพทย์ได้ดีเยี่ยม |
| เทอร์โมพลาสติกโพลียูรีเทน (TPU) | ความยืดหยุ่น ทนต่อการเสียดสี รองเท้า และการตกแต่งภายในรถยนต์ |
| อะซีตัล (POM) | ความเสถียรของมิติ แรงเสียดทานต่ำ ทนต่อสารเคมี ชิ้นส่วนและเกียร์ทางกลที่มีความแม่นยำ |
| ยางเทอร์โมพลาสติก (TPE) | คุณสมบัติคล้ายยาง ความง่ายในการแปรรูปพลาสติก ซีลยานยนต์ และด้ามจับแบบสัมผัสนุ่ม |
| โพลิเอทิลีนเทเรฟทาเลต (PET) | ความใส ความแข็งแรง การรีไซเคิลได้ ขวดเครื่องดื่ม บรรจุภัณฑ์อาหาร เส้นใยสิ่งทอ |
ข้อควรพิจารณาในการเลือกใช้วัสดุ
- คุณสมบัติทางกล: พิจารณาถึงความแข็งแกร่ง ความเหนียว ความยืดหยุ่น และการทนต่อแรงกระแทกตามความต้องการใช้งาน
- ความต้านทานต่อสิ่งแวดล้อมและสารเคมี: ประเมินความต้านทานต่อความร้อน สารเคมี แสงยูวี และความชื้น
- สุนทรียศาสตร์: เลือกใช้วัสดุที่มีความใสของแสง สีสันได้ และความเหมาะสมของพื้นผิว
- ข้อกำหนดในการประมวลผล: ตรวจสอบความเข้ากันได้กับกระบวนการฉีดขึ้นรูป รวมถึงลักษณะการไหลของของเหลวและอัตราการหดตัว
- ต้นทุนและห้องว่าง: ปรับสมดุลต้นทุนวัสดุกับข้อกำหนดด้านประสิทธิภาพและความพร้อมใช้งานในเกรดต่างๆ (เช่น เสริมด้วยเส้นใย)
เกรดวัสดุขั้นสูง
- ใยแก้วเสริมแรง: ช่วยเพิ่มความแข็งแรง ความแข็งแกร่ง และความมั่นคงของมิติ
- เสริมด้วยคาร์บอนไฟเบอร์: นำเสนออัตราส่วนความแข็งแรงต่อน้ำหนักที่เหนือกว่า เหมาะสำหรับการใช้งานน้ำหนักเบาและประสิทธิภาพสูง
- สารหน่วงไฟ: มีสารเติมแต่งเพื่อเพิ่มการทนไฟ ซึ่งจำเป็นอย่างยิ่งสำหรับการใช้งานด้านอิเล็กทรอนิกส์และยานยนต์
การเลือกวัสดุที่เหมาะสมสำหรับการฉีดขึ้นรูปจะต้องพิจารณาอย่างรอบคอบถึงประสิทธิภาพ การประมวลผล และปัจจัยด้านต้นทุน ด้วยการทำความเข้าใจคุณสมบัติเฉพาะตัวของเรซินแต่ละชนิดและความเหมาะสมสำหรับการใช้งานที่แตกต่างกัน ผู้ออกแบบจึงสามารถเพิ่มประสิทธิภาพการออกแบบชิ้นส่วนและประสิทธิภาพการผลิตได้
การออกแบบประตู
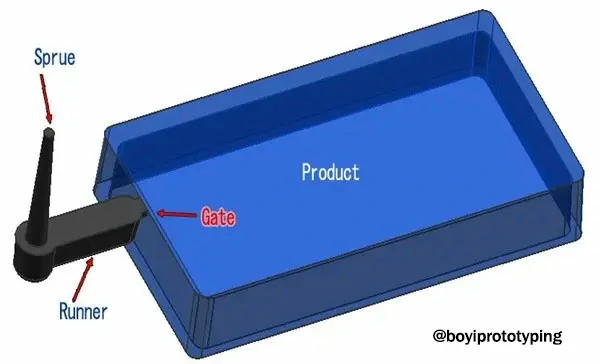
ประตูเป็นส่วนประกอบสำคัญในกระบวนการฉีดขึ้นรูป ซึ่งทำหน้าที่เป็นช่องทางที่พลาสติกหลอมเหลวจะเข้าสู่โพรงแม่พิมพ์ การออกแบบและการวางตำแหน่งประตูส่งผลกระทบอย่างมากต่อคุณภาพและลักษณะของชิ้นส่วนที่ขึ้นรูป คู่มือนี้จะสำรวจความสำคัญของขนาดและตำแหน่งของประตู ประตูประเภทต่างๆ และแนวปฏิบัติที่ดีที่สุดในการปรับปรุงการออกแบบประตูให้เหมาะสม
ความสำคัญของขนาดประตู
ขนาดของประตูมีความสำคัญเนื่องจากเป็นตัวกำหนดปริมาตรและความเร็วของพลาสติกหลอมเหลวที่เข้าสู่แม่พิมพ์ ชิ้นส่วนขนาดใหญ่จำเป็นต้องมีประตูที่ใหญ่กว่าเพื่อให้แน่ใจว่ามีการไหลเพียงพอและเพื่อเติมเต็มช่องได้อย่างรวดเร็วและมีประสิทธิภาพ หากประตูมีขนาดเล็กเกินไป อาจจำกัดการไหล ทำให้เกิดการเติมที่ไม่สมบูรณ์ อากาศกักขัง และข้อบกพร่องอื่นๆ
ความสำคัญของที่ตั้งประตู
ตำแหน่งของประตูมีความสำคัญไม่แพ้กัน เนื่องจากมีอิทธิพลต่อรูปแบบการไหลของพลาสติกหลอมเหลว ซึ่งจะส่งผลต่อคุณภาพและรูปลักษณ์ของชิ้นส่วนสุดท้าย การวางตำแหน่งประตูไม่ดีอาจส่งผลให้เกิดปัญหาต่างๆ เช่น:
- แปรปรวน: อัตราการระบายความร้อนที่ไม่สม่ำเสมอเนื่องจากการวางตำแหน่งประตูที่ไม่เหมาะสมอาจทำให้ชิ้นส่วนบิดเบี้ยวได้
- เส้นเชื่อม: สิ่งเหล่านี้ก่อตัวขึ้นตรงที่ส่วนหน้าของการไหลทั้งสองมาบรรจบกันและทำให้ชิ้นส่วนอ่อนแอลง
- รอยอ่าง: การกดทับเหล่านี้เกิดขึ้นเมื่อแรงดันในการอัดแน่นใกล้ประตูไม่เพียงพอ
- ช่องว่าง: อากาศที่ติดอยู่สามารถสร้างช่องว่างภายในชิ้นส่วนได้
- ร่องรอยประตู: วัสดุส่วนเกินที่ยื่นออกมาจากตำแหน่งประตูที่ต้องตัดแต่ง
ข้อควรพิจารณาในการออกแบบประตู
เมื่อออกแบบประตู ให้พิจารณาปัจจัยต่อไปนี้เพื่อลดข้อบกพร่องและปรับปรุงคุณภาพของชิ้นส่วนให้เหมาะสม:
- เครื่องหมายพื้นผิว: วางประตูโดยให้รอยที่เหลือหลังจากการตัดแต่งมองเห็นได้น้อยที่สุด โดยมักจะอยู่ตามแนวแยก
- ลักษณะการไหล: ตรวจสอบให้แน่ใจว่าประตูรองรับการไหลเข้าสู่โพรงได้อย่างราบรื่นและสม่ำเสมอเพื่อลดความเครียดและป้องกันข้อบกพร่อง
- ข้อกำหนดการตัดแต่ง: เลือกประตูที่ให้ความสมดุลระหว่างความสะดวกในการตัดแต่งกับความต้องการเฉพาะของชิ้นส่วน ไม่ว่าจะต้องใช้การตัดแต่งแบบแมนนวลหรือแบบอัตโนมัติ
ประเภทของประตูฉีดขึ้นรูป
ประตูสามารถแบ่งประเภทกว้างๆ ตามวิธีการตัดแต่ง: ประตูที่ตัดแต่งด้วยมือและประตูที่ตัดแต่งโดยอัตโนมัติ
ประตูตัดแต่งด้วยตนเอง
1.Edge หรือ Standard Gates:
- รายละเอียด: หน้าตัดเป็นรูปสี่เหลี่ยมผืนผ้า มักเรียว
- การใช้: เหมาะสำหรับชิ้นส่วนแบน
- ข้อดี: ออกแบบเรียบง่าย ใช้งานง่าย
2.แฟนเกตส์:
- รายละเอียด: ช่องเปิดขนาดใหญ่ที่มีความหนาต่างกัน
- การใช้: เหมาะสำหรับชิ้นส่วนขนาดใหญ่และส่วนแม่พิมพ์ที่เปราะบาง
- ข้อดี: เติมเร็ว กระจายวัสดุสม่ำเสมอ
3.แท็บเกตส์:
- รายละเอียด: มีคุณลักษณะคล้ายแท็บเพื่อจำกัดความเค้นเฉือน
- การใช้: ชิ้นส่วนที่บางและแบนซึ่งต้องการแรงเฉือนต่ำ
- ข้อดี: ลดความเข้มข้นของความเครียดในส่วนต่างๆ
4.ประตูตรงหรือป่วง:
- รายละเอียด: ป้อนวัสดุเข้าไปในคาวิตี้โดยตรง
- การใช้: ชิ้นส่วนทรงกระบอกขนาดใหญ่
- ข้อดี: ปริมาณน้ำไหลสูง ดีไซน์เรียบง่าย
5.ดิสก์หรือไดอะแฟรมเกต:
- รายละเอียด: ใช้สำหรับชิ้นส่วนทรงกลมหรือทรงกระบอกที่ต้องการศูนย์กลาง
- การใช้: ชิ้นส่วนทรงกลมหรือทรงกระบอก
- ข้อดี: รับประกันการไหลสม่ำเสมอ แม้ว่าจะตัดแต่งและถอดได้ยากก็ตาม
6.ริงเกตส์:
- รายละเอียด: ช่วยให้วัสดุไหลได้อย่างอิสระก่อนเข้าสู่ส่วนต่อขยายคล้ายท่อ
- การใช้: ชิ้นส่วนที่ต้องการการกระจายวัสดุที่สม่ำเสมอ
- ข้อดี: เติมสม่ำเสมอ เหมาะสำหรับรูปทรงที่ซับซ้อน
7.พูดเกตส์:
- รายละเอียด: ประตูกลมมีไม้กางเขนอยู่ตรงกลาง
- การใช้: ชิ้นส่วนรูปทรงท่อ
- ข้อดี: ช่วยให้สามารถฉีดหลายจุดได้ แม้ว่าการมีศูนย์กลางร่วมที่สมบูรณ์แบบจะเป็นสิ่งที่ท้าทายก็ตาม
ประตูตัดแต่งอัตโนมัติ
1.เกตส์เคล็ดลับร้อน:
- รายละเอียด: รองรับรูปทรงกรวยหรือทรงกลมที่มีการไหลสม่ำเสมอ
- การใช้: ระบบฮอทรันเนอร์
- ข้อดี: เก็บพลาสติกที่หลอมละลายจนเข้าโพรง ช่วยลดของเสีย และรอบเวลา
2.เรือดำน้ำหรือประตูย่อย:
- รายละเอียด: ช่องเรียวที่ช่วยปกปิดรอยตำหนิประตู
- การใช้: การใช้งานที่ต้องการรอยพื้นผิวน้อยที่สุด
- ข้อดี: ลดร่องรอยของประตู เหมาะสำหรับความต้องการด้านความสวยงามสูง
3.พิน เกตส์:
- รายละเอียด: ใช้กับเรซินที่ไหลเร็ว
- การใช้: ชิ้นส่วนที่ต้องการคุณภาพความสวยงามสูง
- ข้อดี: ลดร่องรอยที่มองเห็นได้ให้เหลือน้อยที่สุด เหมาะสำหรับชิ้นส่วนที่สลับซับซ้อน
แนวทางปฏิบัติที่ดีที่สุดสำหรับการออกแบบประตู
เพื่อเพิ่มประสิทธิภาพการออกแบบประตู ให้ปฏิบัติตามแนวทางปฏิบัติที่ดีที่สุดเหล่านี้:
- กระแสสมดุล: ตรวจสอบให้แน่ใจว่าการออกแบบประตูช่วยให้การไหลสม่ำเสมอทั่วทั้งโพรงแม่พิมพ์ เพื่อลดความเครียดและข้อบกพร่อง
- เพิ่มประสิทธิภาพตำแหน่ง: วางประตูโดยลดผลกระทบของเครื่องหมายที่เหลืออยู่ให้เหลือน้อยที่สุด และตำแหน่งที่รูปแบบการไหลจะสนับสนุนการผลิตชิ้นส่วนคุณภาพสูง
- เลือกประเภทที่เหมาะสม: เลือกประเภทเกตที่เหมาะสมกับรูปทรง วัสดุ และข้อกำหนดด้านความสวยงามของชิ้นส่วนมากที่สุด
- พิจารณาการตัดแต่ง: ปรับสมดุลความสะดวกในการตัดแต่งโดยต้องการพื้นผิวชิ้นส่วนที่แม่นยำและสะอาด
การออกแบบประตูที่มีประสิทธิภาพในการฉีดขึ้นรูปถือเป็นสิ่งสำคัญสำหรับการผลิตชิ้นส่วนคุณภาพสูงโดยมีข้อบกพร่องน้อยที่สุด ด้วยการพิจารณาขนาดเกต ตำแหน่ง และประเภทประตูอย่างรอบคอบ ผู้ออกแบบจึงสามารถปรับการไหลของพลาสติกหลอมเหลวให้เหมาะสม ลดความเข้มข้นของความเค้น และรับประกันคุณภาพของชิ้นส่วนที่สม่ำเสมอ
ข้อควรพิจารณาในการใช้เครื่องมือ
การฉีดขึ้นรูปต้องอาศัยการออกแบบเครื่องมือที่มีประสิทธิภาพเป็นอย่างมาก เพื่อให้มั่นใจในการผลิตชิ้นส่วนพลาสติกคุณภาพสูง ประเด็นสำคัญของการออกแบบเครื่องมือ ได้แก่ การเลือกเหล็กกล้าเครื่องมือที่เหมาะสม การออกแบบระบบระบายความร้อนที่มีประสิทธิภาพ และการปรับระบบดีดตัวออกให้เหมาะสม
การเลือกเหล็กกล้าเครื่องมือ
การเลือกเหล็กกล้าเครื่องมือที่เหมาะสมถือเป็นสิ่งสำคัญและขึ้นอยู่กับปัจจัยหลายประการ เช่น ปริมาณการผลิต ความเสียดสีของวัสดุ และอายุการใช้งานของเครื่องมือที่คาดหวัง ตัวอย่างเช่น P20 (1.2311) มักใช้กับแม่พิมพ์ที่มีปริมาณการผลิตต่ำ เนื่องจากมีความสามารถในการขัดเงาและแปรรูปได้ดี ในทางตรงกันข้าม H13 (1.2344) เป็นที่นิยมสำหรับการดำเนินการผลิตในปริมาณมากและแม่พิมพ์ที่ต้องจัดการวัสดุที่มีฤทธิ์กัดกร่อน เนื่องจากมีค่าการนำความร้อนและความต้านทานการสึกหรอที่ดีเยี่ยม
ในสภาพแวดล้อมที่เสี่ยงต่อการกัดกร่อนหรืออุณหภูมิสูง เหล็กกล้าไร้สนิมหรือเหล็กกล้าเครื่องมือที่มีการเคลือบแบบพิเศษอาจจำเป็นเพื่อยืดอายุการใช้งานของเครื่องมือและรักษาคุณภาพของชิ้นส่วนเมื่อเวลาผ่านไป
การออกแบบระบบทำความเย็น
การระบายความร้อนที่มีประสิทธิภาพถือเป็นสิ่งสำคัญในการควบคุมรอบเวลาและทำให้แน่ใจได้ว่าการระบายความร้อนของชิ้นส่วนจะสม่ำเสมอ ซึ่งส่งผลโดยตรงต่อคุณภาพของชิ้นส่วนและความเสถียรของขนาด การออกแบบช่องระบายความร้อนที่กระจายความร้อนอย่างสม่ำเสมอทั่วทั้งโพรงแม่พิมพ์ ช่วยป้องกันการบิดงอและลดรอบเวลาการผลิต การออกแบบการระบายความร้อนที่สอดคล้องซึ่งสอดคล้องกับรูปทรงของแม่พิมพ์ สามารถเพิ่มประสิทธิภาพการระบายความร้อนเพิ่มเติมโดยการปรับการกระจายความร้อนให้เหมาะสม
วัสดุที่มีค่าการนำความร้อนสูง เช่น โลหะผสมทองแดง มักถูกเลือกให้เป็นช่องระบายความร้อนเพื่อเพิ่มการถ่ายเทความร้อนสูงสุด และลดเวลาการทำความเย็นระหว่างรอบการขึ้นรูป
การเพิ่มประสิทธิภาพระบบดีดออก
ระบบดีดออกมีหน้าที่ในการถอดชิ้นส่วนที่ขึ้นรูปออกจากแม่พิมพ์หลังจากที่เย็นลงแล้ว การเพิ่มประสิทธิภาพระบบนี้เกี่ยวข้องกับการวางพินอีเจ็คเตอร์อย่างมีกลยุทธ์ และพิจารณาวิธีการอื่น เช่น การดีดอากาศ เพื่อลดความเสียหายของชิ้นส่วนและลดรอบเวลา
หมุดดีดตัวที่อยู่ในตำแหน่งที่เหมาะสมควรหลีกเลี่ยงพื้นที่ที่มีผนังบางหรือรูปทรงที่ซับซ้อน เพื่อป้องกันไม่ให้ชิ้นส่วนเสียรูปหรือเกาะติด การใช้มุมร่างที่เหมาะสมกับพื้นผิวแม่พิมพ์ช่วยให้มั่นใจในการดีดออกได้อย่างราบรื่นโดยไม่กระทบต่อความสมบูรณ์ของชิ้นส่วน
การบูรณาการและกรณีศึกษา
การบูรณาการข้อควรพิจารณาด้านเครื่องมือเหล่านี้เข้าด้วยกันอย่างประสบความสำเร็จได้แสดงให้เห็นในกรณีศึกษาล่าสุดที่ผู้ผลิตชิ้นส่วนยานยนต์มีเป้าหมายที่จะผลิตชิ้นส่วนที่มีความแม่นยำสูงด้วยรูปทรงที่ซับซ้อนและพิกัดความเผื่อที่แคบ ด้วยการเลือกเหล็กกล้าเครื่องมือ H13 สำหรับความต้านทานการสึกหรอและการนำความร้อน และใช้ช่องระบายความร้อนที่เป็นไปตามข้อกำหนด ผู้ผลิตสามารถลดเวลารอบการทำงานลงได้ 20% ในขณะที่ยังคงรักษาคุณภาพของชิ้นส่วนไว้ได้
สรุป
การออกแบบชิ้นส่วนพลาสติกสำหรับการฉีดขึ้นรูปจำเป็นต้องมีความเข้าใจอย่างถ่องแท้เกี่ยวกับคุณสมบัติของวัสดุ หลักการออกแบบแม่พิมพ์ และกระบวนการผลิต เมื่อปฏิบัติตามแนวทางเหล่านี้และร่วมมืออย่างใกล้ชิดกับผู้ออกแบบแม่พิมพ์และผู้ผลิต คุณสามารถเพิ่มประสิทธิภาพการออกแบบชิ้นส่วนเพื่อการผลิตที่มีประสิทธิภาพและผลลัพธ์คุณภาพสูง
BOYI เชี่ยวชาญในด้านการฉีดขึ้นรูปที่มีความแม่นยำและบริการการผลิตแม่พิมพ์ มอบความเป็นเลิศผ่านเทคโนโลยีขั้นสูงและงานฝีมือที่พิถีพิถัน ด้วยความมุ่งมั่นในด้านคุณภาพและนวัตกรรม BOYI เปลี่ยนแนวคิดให้กลายเป็นความจริง โดยนำเสนอโซลูชันที่ปรับให้เหมาะกับความต้องการทางอุตสาหกรรมที่หลากหลาย
สิ่งอำนวยความสะดวกที่ล้ำสมัยและทีมงานที่มีทักษะของเรารับประกันความแม่นยำในทุกขั้นตอน ตั้งแต่การออกแบบเบื้องต้นไปจนถึงการผลิตขั้นสุดท้าย ไม่ว่าคุณจะต้องการชิ้นส่วนที่ซับซ้อนหรือแม่พิมพ์ที่ซับซ้อน ความเชี่ยวชาญของ BOYI รับประกันความน่าเชื่อถือและประสิทธิภาพ เราให้ความสำคัญกับความพึงพอใจของลูกค้า โดยมอบผลลัพธ์ที่เหนือกว่าซึ่งเป็นไปตามมาตรฐานอุตสาหกรรมที่เข้มงวด
ร่วมมือกับ BOYI สำหรับความต้องการด้านการฉีดขึ้นรูปและการผลิตแม่พิมพ์ของคุณ และสัมผัสกับความแตกต่างทางวิศวกรรมที่มีความแม่นยำและบริการเฉพาะทาง วางใจให้ BOYI เพื่อทำให้วิสัยทัศน์ของคุณเป็นจริงด้วยความแม่นยำและความน่าเชื่อถือ
พร้อมสำหรับโครงการของคุณหรือยัง?
ลองใช้ BOYI TECHNOLOGY ตอนนี้เลย!
อัปโหลดโมเดล 3 มิติหรือภาพวาด 2 มิติของคุณเพื่อรับการสนับสนุนแบบตัวต่อตัว
คำถามที่พบบ่อย
การออกแบบประตูมีบทบาทสำคัญในกระบวนการฉีดขึ้นรูป เนื่องจากส่งผลต่อคุณภาพของชิ้นส่วน รอบเวลา และต้นทุนเครื่องมือ ควรวางประตูไว้ในส่วนที่หนาหรือบริเวณที่มีผลกระทบด้านความสวยงามน้อยที่สุดเพื่อลดร่องรอยของประตู การเลือกประเภทประตูที่เหมาะสม (เช่น ประตูขอบ ประตูอุโมงค์ ทางวิ่งร้อน) ขึ้นอยู่กับข้อกำหนดด้านวัสดุและการออกแบบชิ้นส่วนเพื่อให้แน่ใจว่าการเติมแม่พิมพ์และคุณภาพของชิ้นส่วนเหมาะสมที่สุด
Undercuts ทำให้กระบวนการดีดออกในการฉีดขึ้นรูปมีความซับซ้อน เนื่องจากป้องกันไม่ให้ชิ้นส่วนถูกดีดออกจากแม่พิมพ์ได้อย่างราบรื่น การลดหรือกำจัดการตัดด้านล่างในขั้นตอนการออกแบบถือเป็นสิ่งสำคัญในการทำให้การออกแบบแม่พิมพ์ง่ายขึ้นและลดต้นทุนการผลิต รูปทรงที่ซับซ้อนและมีรอยตัดด้านล่างอาจต้องใช้คุณลักษณะของแม่พิมพ์เพิ่มเติม เช่น ตัวเลื่อน ตัวยก หรือแกนที่ยุบได้ เพื่อความสะดวกในการถอดแม่พิมพ์
แคตตาล็อก: คู่มือการฉีดขึ้นรูป

บทความนี้เขียนโดยวิศวกรจากทีม BOYI TECHNOLOGY Fuquan Chen เป็นวิศวกรมืออาชีพและผู้เชี่ยวชาญด้านเทคนิคที่มีประสบการณ์ 20 ปีในด้านการสร้างต้นแบบอย่างรวดเร็ว ชิ้นส่วนโลหะ และการผลิตชิ้นส่วนพลาสติก


