
การฉีดขึ้นรูปเป็นกระบวนการผลิตที่ใช้กันอย่างแพร่หลายในการผลิตชิ้นส่วนพลาสติกที่ซับซ้อนซึ่งมีความแม่นยำสูงและสามารถทำซ้ำได้ ลักษณะสำคัญอย่างหนึ่งของกระบวนการนี้คือการออกแบบและการจัดการสายการผลิตการแยกส่วน บทความนี้จะสำรวจความสำคัญ ข้อควรพิจารณา และแนวทางปฏิบัติที่ดีที่สุดที่เกี่ยวข้องกับสายการผลิตการกลึงตัดในการฉีดขึ้นรูป
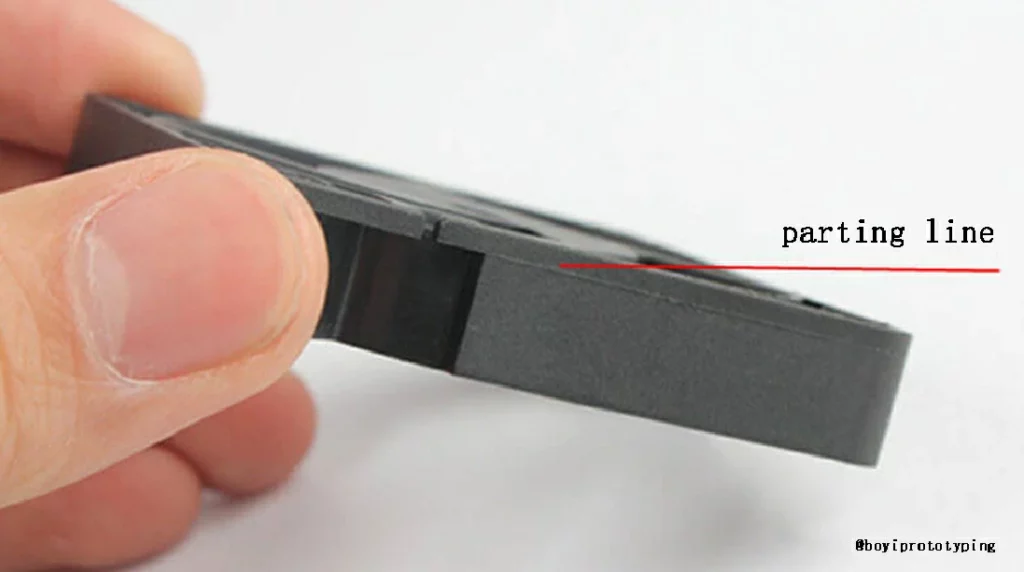
คำจำกัดความของเส้นแบ่งส่วน
ในบริบทของการฉีดขึ้นรูป พรากจากกัน หมายถึงการแบ่งแม่พิมพ์ออกเป็นหลายโมดูล โดยแต่ละโมดูลจะมีส่วนของโพรง พื้นผิวที่โมดูลเหล่านี้มาบรรจบกันเรียกว่าพื้นผิวแบบแยกส่วนหรือระนาบแบบแยกส่วน พื้นผิวการแยกส่วนเป็นส่วนต่อประสานที่โครงร่างสูงสุดของชิ้นส่วนพลาสติก โดยแยกแกนและช่องหรือแม่พิมพ์ด้านหน้าและด้านหลังออกจากกัน โดยทั่วไป ยังรวมถึงพื้นผิวการแยกส่วนของชิ้นส่วนพลาสติก (เช่น บริเวณรอบๆ รู) และพื้นผิวการแยกส่วนของโมดูลทั้งหมดที่เกี่ยวข้องกับการขึ้นรูปชิ้นส่วน เช่น ตัวเลื่อน ลิฟเตอร์, ส่วนแทรก และ หมุดอีเจ็คเตอร์.
ขอบเขตที่เส้นแยกตัดกันพื้นผิวของชิ้นส่วนพลาสติกเรียกว่า เส้นพรากจากกัน (พีแอล) เนื่องจากการสัมผัสกันระหว่างโมดูลแม่พิมพ์ไม่สามารถปราศจากช่องว่างได้อย่างสมบูรณ์ จึงเกิดรอยต่อบนชิ้นส่วนพลาสติกตรงที่พื้นผิวการกลึงตัดมาบรรจบกัน ทำให้เกิดเส้นที่เรียกว่าเส้นแยกหรือเส้นตะเข็บ
ความสำคัญของเส้นพรากจากกัน
ไลน์การแยกส่วนมีบทบาทสำคัญในหลายแง่มุมของการฉีดขึ้นรูป:
- คุณภาพความงาม: เส้นแยกที่มองเห็นอาจส่งผลต่อลักษณะที่ปรากฏของผลิตภัณฑ์ขั้นสุดท้าย สำหรับสินค้าอุปโภคบริโภค เส้นแยกที่วางไม่ดีหรือสังเกตเห็นได้ชัดเจนถือเป็นข้อบกพร่อง
- ความแม่นยำมิติ: เส้นแยกต้องได้รับการออกแบบเพื่อให้แน่ใจว่ามีการกะพริบน้อยที่สุด ซึ่งเป็นวัสดุส่วนเกินที่สามารถก่อตัวตามแนวเส้นแยกได้ ต้องตัด Flash ออก ซึ่งจะเพิ่มขั้นตอนและค่าใช้จ่ายเพิ่มเติม
- ความสมบูรณ์ของโครงสร้าง: การจัดวางเส้นแบ่งส่วนไม่ถูกต้องอาจทำให้ชิ้นส่วนอ่อนแอลงหรือสร้างความเข้มข้นของความเครียดซึ่งอาจนำไปสู่ความล้มเหลวของชิ้นส่วนภายใต้ภาระ
- การก่อสร้างแม่พิมพ์: ตำแหน่งของเส้นแยกส่วนส่งผลต่อความซับซ้อนและราคาของแม่พิมพ์ สายการผลิตการแยกส่วนที่วางอย่างมีกลยุทธ์ช่วยลดความยุ่งยากในการก่อสร้างแม่พิมพ์และลดต้นทุน
ตำแหน่งเฉพาะของเส้นแยกส่วนหลังการขึ้นรูป
เส้นแยกเป็นปรากฏการณ์ที่หลีกเลี่ยงไม่ได้ในกระบวนการฉีดขึ้นรูป ตำแหน่งที่พบบ่อยที่สุดอยู่ที่ส่วนโค้งสูงสุดของชิ้นส่วนพลาสติก โดยปกติแล้วพื้นผิวการแยกส่วนของแม่พิมพ์จะได้รับการออกแบบไว้ที่นี่ เนื่องจากช่วยให้เปิดแม่พิมพ์และถอดชิ้นส่วนพลาสติกได้ง่ายขึ้น สำหรับรูปทรงเรียบง่าย เส้นแบ่งส่วนจะปรากฏที่ขอบด้านนอกของชิ้นส่วนพลาสติก
หากชิ้นส่วนพลาสติกมีรูหรือร่อง เส้นแยกอาจปรากฏที่ขอบของคุณสมบัติเหล่านี้ การออกแบบนี้สามารถอำนวยความสะดวกในการเคลื่อนย้ายตัวเลื่อนหรือโมดูลเคลื่อนที่อื่นๆ ในแม่พิมพ์ สำหรับชิ้นส่วนพลาสติกที่มีรูปทรงที่ซับซ้อน เส้นแบ่งส่วนอาจเป็นไปตามขอบของส่วนที่ยื่นออกมาและส่วนเว้าเพื่อให้แม่พิมพ์แยกตัวออก
ประเภทของเส้นแยกส่วนในการฉีดขึ้นรูป
แยกบรรทัดเข้า ฉีดขึ้นรูป อาจแตกต่างกันไปขึ้นอยู่กับความซับซ้อนและข้อกำหนดการออกแบบของชิ้นส่วนพลาสติก ต่อไปนี้เป็นประเภทเส้นแยกทั่วไปที่ใช้ในอุตสาหกรรม:
เส้นแยกตรง
เส้นแยกประเภทที่ง่ายที่สุดโดยที่แม่พิมพ์แบ่งครึ่งตามระนาบแบน เหมาะสำหรับชิ้นส่วนที่มีรูปทรงพื้นฐานและพื้นผิวเรียบ ตัวอย่างเช่น กล่องสี่เหลี่ยม แผงแบน หรือรูปทรงทรงกระบอกที่ไม่มีรอยบาก แม้ว่าจะเหมาะกับรูปทรงที่เรียบง่าย แต่เส้นแยกตรงอาจไม่รองรับรูปทรงเรขาคณิตที่ซับซ้อนหรือชิ้นส่วนที่มีรอยตัดด้านล่างได้อย่างมีประสิทธิภาพ

ข้อดี:
- ประสิทธิภาพต้นทุน: การตัดเส้นตรงทำได้ง่ายกว่าและถูกกว่าในการผลิต เนื่องจากต้องใช้การออกแบบแม่พิมพ์ที่ซับซ้อนน้อยกว่า
- ความง่ายในการจัดตำแหน่ง: ช่วยให้จัดตำแหน่งครึ่งแม่พิมพ์ได้ง่ายขึ้นในระหว่างการประกอบและบำรุงรักษา
เส้นแบ่งส่วนโค้ง
เส้นแบ่งโค้งตามแนวโค้งของชิ้นส่วน ช่วยให้ปรับให้พอดีกับรูปร่างที่โค้งมนหรือผิดปกติได้ดีขึ้น ประเภทนี้ใช้สำหรับชิ้นส่วนที่มีรูปทรงซับซ้อนซึ่งไม่สามารถปลดออกด้วยเส้นแยกตรงได้ ตัวอย่าง ได้แก่ แผงตัวถังรถยนต์ ด้ามจับโค้ง หรือรูปทรงออร์แกนิก การออกแบบและการผลิตที่ซับซ้อนกว่าเมื่อเทียบกับไลน์การแยกส่วนแบบตรง ส่งผลให้ต้นทุนแม่พิมพ์และข้อกำหนดในการบำรุงรักษาสูงขึ้น
ข้อดี:
- ปรับปรุงสุนทรียศาสตร์: เส้นแบ่งส่วนโค้งให้รูปลักษณ์ที่ไร้รอยต่อและลดรอยตะเข็บที่มองเห็นได้บนชิ้นส่วนที่เสร็จแล้ว
- ฟังก์ชั่น: รองรับชิ้นส่วนที่มีความหนาต่างกันหรือการออกแบบที่ซับซ้อนได้อย่างมีประสิทธิภาพมากขึ้น
เส้นพรากจากกันแบบขั้นบันได
เส้นแบ่งส่วนแบบไม่ระนาบพร้อมขั้นหรือระดับเพื่อรองรับลักษณะหรือความสูงที่แตกต่างกันในชิ้นส่วน เหมาะสำหรับชิ้นส่วนที่มีระดับหรือคุณสมบัติต่างกันที่ต้องขึ้นรูปเป็นชิ้นเดียว ทิศทางของการเลื่อนนี้แสดงไว้ในแผนภาพด้านล่าง ดังนั้นจึงแนะนำให้เลือกพื้นผิวการกลึงตัดที่มีโปรไฟล์ขั้นบันไดตั้งแต่แรก (ด้านที่มีพื้นที่ฉายภาพแนวตั้งที่ใหญ่กว่า) ดังที่แสดงในแผนภาพด้านขวาด้านล่าง

ข้อดี:
- ความยืดหยุ่นในการออกแบบ: ช่วยให้สามารถออกแบบชิ้นส่วนที่ซับซ้อนมากขึ้นโดยไม่กระทบต่อความสามารถในการขึ้นรูป
- การปั้นชิ้นเดียว: อำนวยความสะดวกในการขึ้นรูปชิ้นส่วนที่มีคุณสมบัติภายในที่ซับซ้อนหรือความสูงที่แตกต่างกันในการทำงานครั้งเดียว
เส้นการแยกส่วนที่ครอบคลุม
ไลน์การแยกส่วนที่ครอบคลุมเป็นวิธีการออกแบบในการฉีดขึ้นรูป โดยที่พื้นผิวการแยกส่วนจะรวมทั้งพื้นผิวเรียบและโค้ง หรือผสมผสานพื้นผิวการแยกส่วนที่มีความลาดเอียงและโค้งเข้าด้วยกันเพื่อสร้างเส้นการแยกส่วนที่เป็นหนึ่งเดียว
ข้อดี:
- เพิ่มความแข็งแรงของแม่พิมพ์: การรวมพื้นผิวการแยกส่วนหลายแบบเข้าด้วยกันอย่างมีกลยุทธ์สามารถเสริมความแข็งแกร่งให้กับโครงสร้างแม่พิมพ์ ปรับปรุงอายุการใช้งานและความทนทาน
- ลดการก่อตัวของแฟลช: พื้นผิวซีลเรียบช่วยป้องกันแสงแฟลชซึ่งเป็นวัสดุส่วนเกินที่อาจเกิดขึ้นที่เส้นแยก
- ปรับปรุงกระบวนการตัดเฉือน: การทำให้การเปลี่ยนระหว่างพื้นผิวการแยกส่วนต่างๆ ราบรื่นขึ้นจะช่วยลดขั้นตอนและมุมที่แหลมคม ช่วยให้การตัดเฉือน NC ง่ายขึ้น และลดความจำเป็นในการใช้ EDM (Electrical Discharge Machining)
เส้นแบ่งส่วนแบบเอียง
เส้นแยกส่วนแบบเอียงจะมีพื้นผิวเป็นมุมตลอดรอยแยกของแม่พิมพ์ แทนที่จะเป็นการแยกแบบแบนหรือตั้งฉาก มุมอาจแตกต่างกันไปขึ้นอยู่กับข้อกำหนดการออกแบบของชิ้นส่วนและแม่พิมพ์ เส้นการกลึงตัดแบบเอียงช่วยให้ชิ้นงานที่ขึ้นรูปสะอาดและสวยงามยิ่งขึ้น เมื่อเปรียบเทียบกับเส้นแยกแบบตรงหรือแบบคม
ข้อดี:
- การปล่อยแม่พิมพ์ที่เพิ่มขึ้น: โดยการลดแรงเสียดทานและลดการสัมผัสพื้นผิวให้เหลือน้อยที่สุด เส้นแยกส่วนแบบเอียงช่วยให้การปล่อยแม่พิมพ์ราบรื่นขึ้น ซึ่งสามารถเพิ่มประสิทธิภาพการผลิตและลดรอบเวลาได้
- ปรับปรุงคุณภาพชิ้นส่วน: มีส่วนช่วยให้พื้นผิวสำเร็จดีขึ้นและความแม่นยำของมิติของชิ้นส่วนที่ขึ้นรูป เนื่องจากลดความเสี่ยงของการเกิดแฟลชและเครื่องหมายเส้นแยก
- ประโยชน์ด้านสุนทรียศาสตร์: เส้นแบ่งส่วนแบบเอียงสามารถปรับปรุงรูปลักษณ์โดยรวมของชิ้นส่วนได้โดยการลดการมองเห็นเส้นตะเข็บ ซึ่งช่วยเพิ่มรูปลักษณ์ที่สวยงามของผลิตภัณฑ์
ผลกระทบของการแยกสายการผลิตต่อคุณภาพผลิตภัณฑ์
ในกระบวนการออกแบบผลิตภัณฑ์และแม่พิมพ์ ควรพิจารณาอิทธิพลของเส้นแยกส่วนอย่างเต็มที่เพื่อให้แน่ใจว่าการออกแบบเส้นแยกส่วนมีความสมเหตุสมผล ตำแหน่งเหมาะสม และประสิทธิภาพการปิดผนึกดี เพื่อปรับปรุงคุณภาพรูปลักษณ์ ของผลิตภัณฑ์ ประสิทธิภาพการปิดผนึก และอายุการใช้งานของแม่พิมพ์
- คุณภาพลักษณะที่ปรากฏ: ตำแหน่งและคุณภาพพื้นผิวของเส้นแยกส่วนส่งผลโดยตรงต่อคุณภาพลักษณะที่ปรากฏของผลิตภัณฑ์ การออกแบบเส้นแยกที่ไม่สมเหตุสมผลอาจนำไปสู่ ข้อบกพร่องในการฉีดขึ้นรูป เช่น เสี้ยนและรอยหยิกบนพื้นผิวของผลิตภัณฑ์ ส่งผลให้ความสวยงามและความสามารถในการแข่งขันในตลาดลดลง
- ประสิทธิภาพการปิดผนึก: ประสิทธิภาพการปิดผนึกของเส้นแยกส่วนสัมพันธ์กับความแน่นของการปิดแม่พิมพ์ หากการออกแบบเส้นแยกส่วนไม่สมเหตุสมผลหรือการปิดผนึกไม่ดี อาจทำให้พลาสติกรั่วหรือเกิดวาบไฟในระหว่างกระบวนการฉีด ซึ่งส่งผลต่อความแม่นยำของมิติและคุณภาพของรูปลักษณ์ของผลิตภัณฑ์
- อายุการใช้งานของแม่พิมพ์: การออกแบบเส้นแยกส่วนยังส่งผลต่ออายุการใช้งานของแม่พิมพ์ด้วย การออกแบบเส้นแยกส่วนที่ไม่สมเหตุสมผลอาจส่งผลให้เกิดความเครียดมากเกินไปหรือการสึกหรอบนแม่พิมพ์ระหว่างการใช้งาน ส่งผลให้อายุการใช้งานสั้นลง
ปัญหาในการฉีดขึ้นรูป – มีแฟลชบนเส้นแยกส่วน
ในระหว่างกระบวนการฉีดขึ้นรูปลักษณะที่ปรากฏของ แฟลช บนเส้นพรากจากกันเป็นปัญหาทั่วไป ต่อไปนี้คือสาเหตุที่เป็นไปได้และแนวทางแก้ไขที่เกี่ยวข้องสำหรับปัญหานี้:
สาเหตุของแฟลช
- แรงดันการฉีดมากเกินไป: เมื่อตั้งค่าแรงดันการฉีดสูงเกินไป พลาสติกในแม่พิมพ์จะได้รับแรงดันมากเกินไป ส่งผลให้ล้นออกจากเส้นแยกและเกิดแฟลช
- การปิดแม่พิมพ์ไม่เพียงพอ: หากแม่พิมพ์ปิดไม่สนิทเพียงพอ จะมีช่องว่างระหว่างพื้นผิวที่แยกส่วน ทำให้พลาสติกหลุดออกมาและสร้างแสงวาบในระหว่างกระบวนการฉีด
- การตั้งค่าอุณหภูมิแม่พิมพ์ไม่เหมาะสม: อุณหภูมิแม่พิมพ์ที่สูงเกินไปอาจเพิ่มความลื่นไหลของพลาสติกได้ ทำให้มีแนวโน้มที่จะเกิดวาบไฟตามแนวการแยกส่วน
- แรงหนีบไม่เพียงพอ: แรงจับยึดเป็นสิ่งสำคัญในการปิดแม่พิมพ์อย่างแน่นหนา หากแรงจับยึดไม่เพียงพอ แม่พิมพ์อาจเกิดการเคลื่อนไหวเล็กน้อยระหว่างการฉีด ซึ่งนำไปสู่การก่อตัวของแฟลช
- ปัญหาเกี่ยวกับวัตถุดิบพลาสติก: การระเหย ความชื้น หรือสิ่งเจือปนอื่นๆ ในวัตถุดิบพลาสติกในระดับสูงสามารถทำให้เกิดแฟลชได้เช่นกัน
โซลูชัน
- ปรับแรงดันการฉีด: ขึ้นอยู่กับผลิตภัณฑ์เฉพาะและการออกแบบแม่พิมพ์ ให้ลดแรงดันการฉีดอย่างเหมาะสมเพื่อลดแรงกดภายในแม่พิมพ์ จึงป้องกันการเกิดแฟลช
- ตรวจสอบความแม่นยำในการปิดแม่พิมพ์: บำรุงรักษาและบำรุงรักษาแม่พิมพ์เป็นประจำเพื่อให้แน่ใจว่าการปิดแม่พิมพ์ถูกต้องตรงตามข้อกำหนด หากพบการสึกหรอหรือการเสียรูปในแม่พิมพ์ ให้ซ่อมแซมหรือเปลี่ยนทันที
- ปรับอุณหภูมิแม่พิมพ์: ตั้งอุณหภูมิแม่พิมพ์ให้เหมาะสมตามลักษณะของพลาสติกและข้อกำหนดของผลิตภัณฑ์ การลดอุณหภูมิแม่พิมพ์ลงอย่างเหมาะสมสามารถลดความลื่นไหลของพลาสติกได้ จึงลดโอกาสที่จะเกิดประกายไฟ
- เพิ่มแรงยึดเกาะ: ขึ้นอยู่กับสภาพของแม่พิมพ์และผลิตภัณฑ์ ให้เพิ่มแรงจับยึดเพื่อให้แน่ใจว่าแม่พิมพ์ยังคงปิดอยู่ในระหว่างกระบวนการฉีด เพื่อป้องกันการเกิดแฟลช
- เพิ่มประสิทธิภาพวัตถุดิบพลาสติก: เลือกวัตถุดิบพลาสติกที่มีคุณภาพคงที่ และควบคุมปริมาณสารระเหย ความชื้น และสิ่งสกปรกอื่น ๆ อย่างเคร่งครัด ทำให้แห้งอย่างทั่วถึงและแปรรูปวัตถุดิบล่วงหน้าก่อนการฉีดขึ้นรูปเพื่อลดการเกิดแฟลช
วิธีการออกแบบเส้นการกลึงตัดในการฉีดขึ้นรูป
การออกแบบสายการผลิตการแยกส่วนที่มีประสิทธิภาพในการฉีดขึ้นรูปเกี่ยวข้องกับแนวทางเชิงกลยุทธ์เพื่อให้แน่ใจว่าการผลิตชิ้นส่วนพลาสติกคุณภาพสูงจะราบรื่น ข้อควรพิจารณาและขั้นตอนสำคัญที่เกี่ยวข้องกับกระบวนการนี้มีดังนี้:
ทำความเข้าใจเกี่ยวกับการออกแบบแม่พิมพ์และการวาดเส้น
ขั้นตอนแรกในการออกแบบเส้นแบ่งส่วนคือการกำหนดทิศทางการเปิดของแม่พิมพ์โดยสัมพันธ์กับชิ้นส่วนที่เรียกว่า "เส้นลาก" การตัดสินใจขั้นพื้นฐานนี้ส่งผลต่อตำแหน่งที่สายการแยกส่วนจะวางอยู่บนผลิตภัณฑ์ โดยเป็นการประเมินว่าครึ่งแม่พิมพ์จะแยกออกจากกันอย่างไร และการแยกนี้จะส่งผลต่อลักษณะที่ปรากฏและฟังก์ชันการทำงานขั้นสุดท้ายของชิ้นส่วนที่ขึ้นรูปอย่างไร
การลดการหดตัวและการบิดเบี้ยว
พลาสติกจะหดตัวเมื่อเย็นตัวลงหลังการฉีดขึ้นรูป การจัดวางเส้นแบ่งส่วนไม่ถูกต้องอาจทำให้เกิดความไม่ถูกต้องของมิติ การบิดเบี้ยว หรือการบิดเบี้ยวของผลิตภัณฑ์ขั้นสุดท้าย เพื่อบรรเทาผลกระทบเหล่านี้ มุมร่าง (เรียว) จะถูกรวมเข้ากับผนังแนวตั้งห่างจากเส้นแยก ช่วยให้การดีดออกจากแม่พิมพ์เป็นไปอย่างราบรื่น และลดความเสี่ยงที่จะเกิดความเสียหายต่อคุณสมบัติที่สำคัญในระหว่างการปล่อย
การรักษาความสมบูรณ์ของฟังก์ชันและการจัดวางส่วนประกอบ
การพิจารณาอย่างรอบคอบจะพิจารณาถึงการจัดวางส่วนประกอบการทำงานและคุณลักษณะต่างๆ ที่สัมพันธ์กับเส้นแยก สิ่งนี้ทำให้แน่ใจได้ว่าคุณสมบัติที่สำคัญยังคงรักษาฟังก์ชันการทำงานตามที่ตั้งใจไว้หลังการขึ้นรูป การจัดตำแหน่งที่เหมาะสมช่วยป้องกันไม่ให้คุณสมบัติเลื่อนหรือใช้งานไม่ได้เนื่องจากการหดตัวหรือการจัดแนวที่ไม่ถูกต้องในระหว่างกระบวนการขึ้นรูป
การใช้หลักการออกแบบเพื่อความสามารถในการผลิต (DFM)
การวิเคราะห์ DFM มีบทบาทสำคัญในการปรับตำแหน่งของเส้นแยกส่วนให้เหมาะสม ช่วยระบุข้อบกพร่องในการผลิตที่อาจเกิดขึ้นได้ตั้งแต่เนิ่นๆ ในขั้นตอนการออกแบบ และแนะนำตำแหน่งที่เหมาะสมที่สุดสำหรับสายการผลิตการแยกส่วน ด้วยการใช้หลักการ DFM ผู้ออกแบบสามารถเพิ่มประสิทธิภาพการผลิต ลดอัตราของเสีย และลดต้นทุนการผลิตที่เกี่ยวข้องกับกระบวนการขึ้นรูปได้
นักออกแบบจำเป็นต้องมีความรู้เพิ่มเติมเกี่ยวกับการแยกเส้น
ในฐานะนักออกแบบและวิศวกร การพิจารณาทิศทางของเส้นแยกระหว่างขั้นตอนการออกแบบเป็นสิ่งสำคัญอย่างยิ่ง โดยเฉพาะอย่างยิ่งสำหรับส่วนประกอบที่การกำหนดเส้นแยกค่อนข้างตรงไปตรงมา เมื่อพิจารณาถึงผลกระทบของเส้นการแยกส่วนในด้านโครงสร้าง เช่น ความแม่นยำของมิติ ความคลาดเคลื่อนของความพอดี และคุณภาพพื้นผิวในระหว่างขั้นตอนการออกแบบเริ่มต้น เราสามารถลดความจำเป็นในการปรับเปลี่ยนบ่อยครั้งระหว่างการออกแบบเพื่อการผลิต (DFM) และลดปัญหาที่พบในระหว่างการทดลองขึ้นรูปที่ สามารถหลีกเลี่ยงได้ล่วงหน้า
แน่นอนว่ายังมีปัจจัยเพิ่มเติมที่มีอิทธิพลต่อการเลือกเส้นแยกนอกเหนือจากที่กล่าวไว้ข้างต้น ด้วยการประเมินอิทธิพลของสายการผลิตการแยกส่วนในเชิงรุก เราสามารถบรรเทาปัญหาและการปรับเปลี่ยนในระหว่างกระบวนการผลิตที่ตามมาได้อย่างมีประสิทธิภาพ แนวทางนี้ไม่เพียงแต่ช่วยเพิ่มคุณภาพผลิตภัณฑ์และลดปริมาณลงเท่านั้น ต้นทุนการฉีดขึ้นรูป แต่ยังรับประกันประสิทธิภาพการผลิตสูงสุดอีกด้วย
ความท้าทายที่ต้องเผชิญกับเส้นแบ่ง
เช่นเดียวกับกระบวนการอื่นๆ ในกระบวนการฉีดขึ้นรูป สายการผลิตการแยกส่วนพลาสติกก็มีความท้าทายหลายประการเช่นกัน ต่อไปนี้เป็นความท้าทายทั่วไปบางประการที่ผู้เชี่ยวชาญด้านการฉีดขึ้นรูปต้องเผชิญเกี่ยวกับสายการผลิตการแยกส่วน:
- รูปร่างที่ซับซ้อน: สำหรับพลาสติกที่มีรูปร่างซับซ้อน การกำหนดเส้นแยกจะยากขึ้น อาจไม่ได้อยู่ตรงกลางเสมอไป ผู้ออกแบบแม่พิมพ์ต้องหาตำแหน่งที่ตอบสนองความต้องการของผู้ออกแบบชิ้นส่วนและอำนวยความสะดวกในการผลิต เส้นแบ่งอาจมีรูปร่างต่างกันและไม่จำเป็นต้องเป็นเส้นตรง นอกจากนี้ยังสามารถวางไว้รอบขอบบางส่วนของชิ้นส่วนหรือในตำแหน่งที่บอบบางซึ่งจะไม่สามารถมองเห็นได้เกือบตลอดเวลาในผลิตภัณฑ์ขั้นสุดท้าย
- ส่วนประกอบยางซิลิโคนเหลว (LSR): การจัดการส่วนประกอบของยางซิลิโคนเหลว (LSR) มีความซับซ้อนมากยิ่งขึ้น LSR หลอมเหลวสามารถบีบลงในช่องว่างเล็กๆ และอาจก่อให้เกิดครีบมากขึ้นหรือพลาสติกส่วนเกินบางๆ รอบๆ เส้นการแยกส่วน การบรรลุเป้าหมายนี้ยากกว่า แต่หากออกแบบอย่างเหมาะสม เส้นแยกในส่วนประกอบ LSR อาจเล็กลงและสังเกตเห็นได้ยากขึ้น
สิ่งสำคัญที่ควรทราบคือแม้ว่าความท้าทายเหล่านี้ยังคงมีอยู่ แต่ด้วยการออกแบบที่ระมัดระวังและการทำงานร่วมกันระหว่างผู้ออกแบบชิ้นส่วนและ ผู้ผลิตแม่พิมพ์สายการผลิตการแยกส่วนสามารถเพิ่มประสิทธิภาพได้เพื่อลดผลกระทบต่อผลิตภัณฑ์ขั้นสุดท้าย
สรุป
ไลน์การแยกส่วนเป็นส่วนสำคัญของการฉีดขึ้นรูปซึ่งมีอิทธิพลอย่างมากต่อคุณภาพและความสามารถในการผลิตของชิ้นส่วนพลาสติก ด้วยการทำความเข้าใจปัจจัยที่ส่งผลต่อการจัดวางสายการผลิตและการใช้แนวปฏิบัติที่ดีที่สุด ผู้ผลิตจึงสามารถผลิตชิ้นส่วนคุณภาพสูงโดยมีข้อบกพร่องน้อยที่สุด

มาเริ่มโครงการใหม่วันนี้เลย
ข้อมูลและการอัปโหลดทั้งหมดมีความปลอดภัยและเป็นความลับ
คำถามที่พบบ่อย
เส้นแยกส่งผลกระทบอย่างมากต่อความซับซ้อนในการออกแบบแม่พิมพ์ โดยจะกำหนดจำนวนและประเภทของส่วนประกอบแม่พิมพ์ที่ต้องการ ส่งผลต่อการพิจารณาการประกอบและการบำรุงรักษา และมีอิทธิพลต่อต้นทุนโดยรวมและความสามารถในการผลิตของแม่พิมพ์
ตำแหน่งของเส้นแยกส่วนจะส่งผลต่อการออกแบบ ฟังก์ชันการทำงาน และรูปลักษณ์ของชิ้นส่วนที่ขึ้นรูป จะต้องวางอย่างมีกลยุทธ์เพื่อหลีกเลี่ยงการรบกวนคุณสมบัติที่สำคัญ รับประกันการไหลของวัสดุที่สม่ำเสมอ และลดรอยตะเข็บที่มองเห็นได้หรือแสงวาบบนผลิตภัณฑ์ขั้นสุดท้าย
แคตตาล็อก: คู่มือการฉีดขึ้นรูป

บทความนี้เขียนโดยวิศวกรจากทีม BOYI TECHNOLOGY Fuquan Chen เป็นวิศวกรมืออาชีพและผู้เชี่ยวชาญด้านเทคนิคที่มีประสบการณ์ 20 ปีในด้านการสร้างต้นแบบอย่างรวดเร็ว ชิ้นส่วนโลหะ และการผลิตชิ้นส่วนพลาสติก


