ในกระบวนการฉีดขึ้นรูป “การบิดงอ” เป็นปัญหาที่น่าปวดหัวสำหรับผู้ผลิตอย่างไม่ต้องสงสัย ปัญหานี้อาจนำไปสู่รูปร่างที่ผิดปกติ เช่น การพับ การบิด หรือการโค้งงอของชิ้นส่วน และในกรณีที่รุนแรงอาจทำให้ประสิทธิภาพการทำงานของโครงสร้างของชิ้นส่วนลดลง การเกิดปัญหานี้มักจะเกี่ยวข้องอย่างใกล้ชิดกับปัจจัยต่างๆ ในระหว่างกระบวนการฉีดขึ้นรูป
ต่อไป เราจะสำรวจวิธีการหลีกเลี่ยงปรากฏการณ์การบิดงอในการฉีดพลาสติกอย่างชาญฉลาด
การวาร์ปคืออะไร?
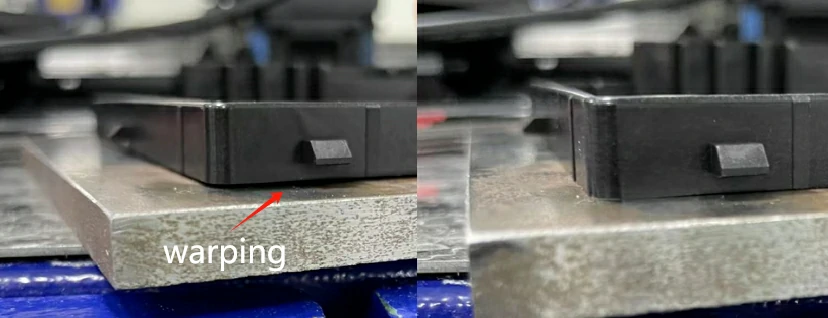
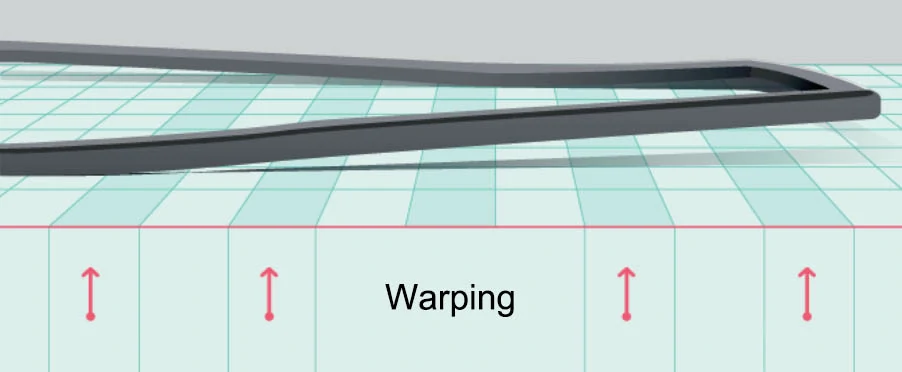
การแปรปรวนหมายถึงการเบี่ยงเบนรูปร่างของชิ้นส่วนพลาสติกจากรูปร่างของโพรงแม่พิมพ์ หลังจากนำชิ้นส่วนออกจากแม่พิมพ์แล้ว จะมีความแตกต่างในด้านขนาด รูปร่าง และการออกแบบ พื้นผิวในท้องถิ่นอาจแสดงการบิด บิดเบี้ยว พื้นผิวเป็นคลื่น และการเบี่ยงเบนเชิงมุม
ข้อบกพร่องจากการบิดเบี้ยวเกิดขึ้นได้อย่างไร?
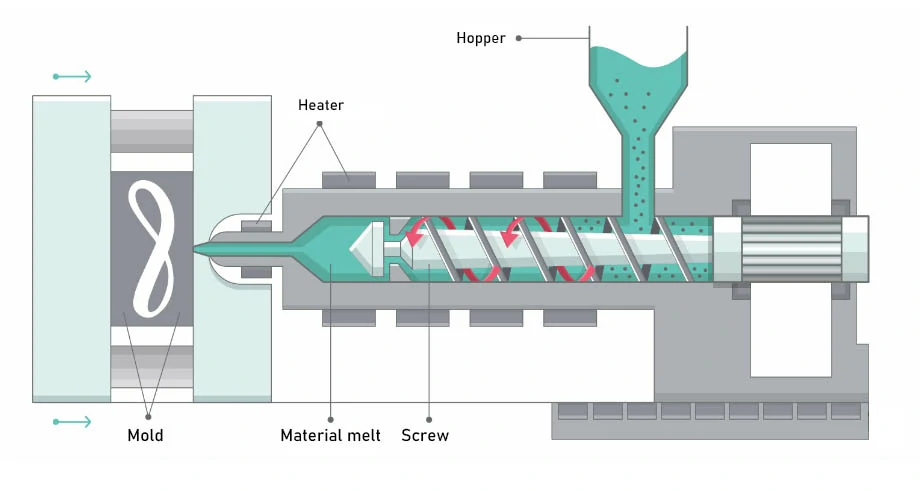
การก่อตัวของการบิดงอมีสาเหตุหลักมาจากการหดตัวที่ไม่สม่ำเสมอของวัสดุพลาสติกในระหว่างการทำความเย็นภายในแม่พิมพ์
หลังจากฉีดพลาสติกหลอมเหลวเข้าไปในแม่พิมพ์ เมื่ออุณหภูมิลดลง พลาสติกจะค่อยๆ เปลี่ยนจากสถานะหลอมเหลวเป็นสถานะของแข็ง อย่างไรก็ตาม เนื่องจากการกระจายอุณหภูมิที่ไม่สม่ำเสมอในส่วนต่างๆ ของแม่พิมพ์ อัตราการเย็นตัวของพลาสติกจึงแตกต่างกันไปในแต่ละภูมิภาค ส่งผลให้เกิดความเครียดภายใน ความเค้นภายในเหล่านี้ไม่ได้รับการระบายออกอย่างเพียงพอและสมดุลในระหว่างกระบวนการทำความเย็น ซึ่งท้ายที่สุดจะนำไปสู่การบิดเบี้ยวของชิ้นส่วนพลาสติกหลังจากการถอดแบบ
สาเหตุและแนวทางแก้ไขสำหรับการบิดเบี้ยวในการฉีดขึ้นรูป
มีสาเหตุหลายประการที่ทำให้เกิดการบิดงอของชิ้นส่วนที่ฉีดขึ้นรูป เช่น ความหนาของผนังไม่เท่ากัน แรงกดในการฉีดที่มากเกินไป เวลาบรรจุนานเกินไป อุณหภูมิของแม่พิมพ์มากเกินไป และเวลาในการทำความเย็นไม่เพียงพอ และอื่นๆ อีกมากมาย ดังนั้นการอาศัยการปรับเปลี่ยนกระบวนการขึ้นรูปเพียงอย่างเดียวจึงมีประสิทธิภาพจำกัด
ด้านล่างนี้ BOYI จะวิเคราะห์ปัจจัยที่ส่งผลต่อการบิดงอของชิ้นส่วนพลาสติกโดยย่อ และนำเสนอแนวทางแก้ไขที่เกี่ยวข้อง
การระบายความร้อนที่ไม่สม่ำเสมอ
ระบบหล่อเย็นของแม่พิมพ์ไม่สมเหตุสมผลหรือไม่เพียงพอ ส่งผลให้อุณหภูมิที่แตกต่างกันอย่างมีนัยสำคัญระหว่างส่วนต่างๆ ของชิ้นส่วนพลาสติกในระหว่างกระบวนการหล่อเย็น ส่งผลให้เกิดการหดตัวที่ไม่สม่ำเสมอ การหดตัวส่วนต่างนี้ทำให้เกิดโมเมนต์การโค้งงอ ส่งผลให้ชิ้นส่วนพลาสติกบิดเบี้ยว
Solution
พิจารณาเปลี่ยนเส้นทางของน้ำหล่อเย็น ตำแหน่งของช่องระบายความร้อน หรือเพิ่มสปรูย์หล่อเย็น โดยเฉพาะอย่างยิ่งการพิจารณาทางเลือกอื่นนอกเหนือจากการหล่อเย็นด้วยน้ำ อีกวิธีหนึ่ง สามารถใช้วิธีการทำความเย็นต่างๆ เช่น การระบายความร้อนด้วยน้ำหมุนเวียน การระบายความร้อนด้วยน้ำมันร้อน ฯลฯ เพื่อตอบสนองความต้องการในการทำความเย็นของผลิตภัณฑ์ต่างๆ
การออกแบบประตูที่ไม่สมเหตุสมผล
การเลือกตำแหน่ง ขนาด และประเภทของประตูแม่พิมพ์ฉีดที่ไม่เหมาะสมอาจส่งผลต่อความสามารถในการไหลของพลาสติกภายในแม่พิมพ์
ความเร็วการไหลที่ลดลงหมายความว่าการไหลของเรซินภายในแม่พิมพ์มีความราบรื่นน้อยลง ส่งผลให้สูญเสียแรงดันอย่างมีนัยสำคัญจากจุดเกตไปยังจุดเติมสุดท้าย
การสูญเสียแรงดันนี้ส่งผลให้โมเลกุลพลาสติกได้รับแรงกดดันทางกายภาพ ส่งผลให้มีการกระจายความเค้นที่ไม่สม่ำเสมอภายในแม่พิมพ์ หากความเค้นเหล่านี้ไม่สามารถสมดุลได้อย่างเพียงพอในระหว่างกระบวนการปล่อยหลังการฉีด อาจส่งผลให้เกิดการบิดงอของชิ้นส่วนพลาสติกได้
Solution
ออกแบบประตูให้มีขนาดเหมาะสม ขนาดประตูควรพิจารณาจากปัจจัยต่างๆ เช่น รูปร่าง ขนาด ความหนาของผนัง และประเภทของวัสดุพลาสติกที่ใช้กับผลิตภัณฑ์ สำหรับผลิตภัณฑ์ขนาดใหญ่หรือซับซ้อน สามารถใช้การออกแบบหลายประตูเพื่อปรับปรุงความสามารถในการไหลและประสิทธิภาพการบรรจุของพลาสติก
อุณหภูมิหัวฉีดต่ำ
หากอุณหภูมิหัวฉีดต่ำเกินไป เรซิน (พลาสติกหลอมเหลว) ที่ไหลผ่านหัวฉีดอาจเย็นลงก่อนเวลาอันควร ส่งผลให้ความสามารถในการไหลลดลง และทำให้ยากต่อการเติมเต็มทุกมุมและรายละเอียดที่ซับซ้อนของแม่พิมพ์ ซึ่งอาจส่งผลให้พลาสติกภายในแม่พิมพ์หดตัวไม่สม่ำเสมอ ทำให้เกิดความเครียดภายในและการบิดงอตามมาในระหว่างกระบวนการทำความเย็น
Solution
เพิ่มอุณหภูมิหัวฉีดอย่างเหมาะสมเพื่อให้แน่ใจว่าเรซินจะรักษาความสามารถในการไหลและอุณหภูมิที่เพียงพอในขณะที่ไหลผ่านหัวฉีด โดยทั่วไป ผู้ปฏิบัติงานสามารถตั้งค่าอุณหภูมิโซนหัวฉีดให้สูงกว่าอุณหภูมิโซนก่อนหน้าได้ 6°C
อุณหภูมิบาร์เรลต่ำ
เมื่ออุณหภูมิบาร์เรลต่ำเกินไป อุณหภูมิหลอมละลายจะต่ำ เมื่อถูกบังคับให้ขึ้นรูปด้วยความเร็วสูง ความเค้นเฉือนตกค้างที่มีนัยสำคัญจะเกิดขึ้นโดยไม่มีเวลาเพียงพอในการระบายความเครียด ส่งผลให้มีแนวโน้มที่จะบิดเบี้ยวได้
Solution
เพิ่มอุณหภูมิวัสดุเพื่อลดการบิดงอ การตั้งค่าอุณหภูมิของวัสดุควรค่อยๆ เพิ่มขึ้น โดยแต่ละโซนจะเพิ่มขึ้น 6°C หากจำเป็น บางครั้งอาจตั้งค่าอุณหภูมิวัสดุของหัวฉีดและโซนก่อนหน้าให้เท่ากับโซนตรงกลาง
ความหนาของผนังไม่สม่ำเสมอ
ความหนาของผนังที่ไม่สม่ำเสมอจะทำให้การระบายความร้อนช้าลงในส่วนที่หนา และการระบายความร้อนได้เร็วขึ้นในส่วนที่บางกว่า ส่งผลให้เกิดความเครียด เมื่อชิ้นส่วนถูกถอดออกจากแม่พิมพ์ ความเค้นที่ไม่สม่ำเสมอทำให้เกิดการหดตัวและการขยายตัวที่แตกต่างกันในพื้นที่ต่างๆ ซึ่งนำไปสู่การบิดงอ
Solution
ในระหว่างขั้นตอนการออกแบบ ควรทำให้แน่ใจว่าความหนาของผนังสม่ำเสมอของชิ้นส่วน และหลีกเลี่ยงความแตกต่างที่มีนัยสำคัญในด้านความหนา นอกจากนี้ สำหรับการออกแบบมุม ควรทำให้เรียบที่สุดเพื่อลดความเข้มข้นของความเครียด
วัสดุคริสตัลลีน
การบิดงอของพลาสติกที่เป็นผลึกส่วนใหญ่เกิดจากการเปลี่ยนแปลงระดับความเป็นผลึกของพวกมัน การระบายความร้อนอย่างรวดเร็วทำให้ความเป็นผลึกลดลงและการหดตัวของแม่พิมพ์ลดลง ในขณะที่การระบายความร้อนช้าจะเพิ่มความเป็นผลึกและเพิ่มการหดตัวของแม่พิมพ์
โดยทั่วไป ความเป็นไปได้ที่จะเกิดการบิดงอจะสูงกว่าในเรซินที่เป็นผลึก (เช่น โพลีออกซีเมทิลีน ไนลอน โพลีโพรพีลีน โพลีเอทิลีน และเรซิน PET) เมื่อเปรียบเทียบกับเรซินที่ไม่ใช่ผลึก (เช่น เรซิน PMMA โพลีเอทิลีน โพลีสไตรีน เรซิน ABS และเรซิน AS)
Solution
เพื่อแก้ไขการบิดงอของพลาสติกที่เป็นผลึก สามารถตั้งค่าความแตกต่างของอุณหภูมิในแม่พิมพ์เพื่อกระตุ้นให้เกิดความเครียดที่ด้านบิดเบี้ยวเพื่อปรับสมดุลของความเครียด ความแตกต่างของอุณหภูมินี้ต้องมีอย่างน้อย 20°C และต้องรับประกันการกระจายตัวที่สม่ำเสมอ
เมื่อออกแบบชิ้นส่วนขึ้นรูปและแม่พิมพ์ด้วยพลาสติกแบบผลึก ต้องมีมาตรการป้องกันการบิดเบี้ยวล่วงหน้า มิฉะนั้น แม้ว่าเงื่อนไขการขึ้นรูปจะเหมาะสมแล้วก็ตาม ก็ยากที่จะแก้ไขการบิดเบี้ยวได้อย่างสมบูรณ์
แรงดันหรือเวลาฉีดไม่เพียงพอ
แรงดันในการฉีดหรือเวลาในการบรรจุที่ไม่เพียงพออาจส่งผลให้การบรรจุและการบดอัดพลาสติกในแม่พิมพ์ไม่เพียงพอ ทำให้เกิดการบิดเบี้ยวในระหว่างกระบวนการทำความเย็น
Solution
เพิ่มแรงดันในการฉีดอย่างเหมาะสมเพื่อให้แน่ใจว่าพลาสติกสามารถไหลเข้าไปในทุกส่วนของแม่พิมพ์ได้เต็มที่จนได้การเติมที่สมบูรณ์ นอกจากนี้ให้เพิ่มเวลาในการบรรจุด้วย
จะหลีกเลี่ยงการบิดเบี้ยวในชิ้นส่วนพลาสติกได้อย่างไร
การบิดงอเป็นปัญหาที่พบบ่อยแต่สำคัญในการฉีดขึ้นรูปพลาสติก ซึ่งอาจเกิดจากปัจจัยต่างๆ เช่น การควบคุมอุณหภูมิที่ไม่เหมาะสม การเลือกวัสดุที่ไม่เหมาะสม หรือข้อบกพร่องในการออกแบบเครื่องมือ เพื่อบรรเทาและหลีกเลี่ยงการบิดเบี้ยวอย่างมีประสิทธิภาพ เราจำเป็นต้องจัดการกับหลายแง่มุม
การป้องกันในช่วงต้น
ในระหว่างขั้นตอนการออกแบบ การสื่อสารอย่างใกล้ชิดกับผู้ผลิตถือเป็นสิ่งสำคัญเพื่อให้แน่ใจว่าการเลือกวัสดุ การทำแม่พิมพ์ การออกแบบ กระบวนการ และการตั้งค่าเครื่องจักรได้รับการพิจารณาและทดสอบอย่างละเอียดเพื่อป้องกันการบิดงอ มาตรการป้องกันตั้งแต่เนิ่นๆ สามารถลดต้นทุนและเวลาในการซ่อมแซมในภายหลังได้อย่างมาก
การออกแบบและทดสอบต้นแบบ
ในระหว่างขั้นตอนการออกแบบต้นแบบ วิศวกรจำเป็นต้องตรวจสอบให้แน่ใจว่าวัสดุ การออกแบบเครื่องมือ กระบวนการ และการตั้งค่าเครื่องจักรที่เลือกทำงานร่วมกันเพื่อป้องกันการบิดงอ ด้วยการทดสอบและตรวจสอบตัวเลือกการออกแบบที่แตกต่างกัน เราสามารถระบุความเสี่ยงที่อาจเกิดขึ้นจากการบิดเบี้ยว และใช้มาตรการเชิงรุกเพื่อปรับเปลี่ยนและเพิ่มประสิทธิภาพ
เลือกพันธมิตรที่มีประสบการณ์
การเลือกผู้ผลิตที่มีประสบการณ์เป็นสิ่งสำคัญอย่างยิ่งในการหลีกเลี่ยงการบิดงอในการฉีดขึ้นรูปพลาสติก เนื่องจากการบิดงออาจเกิดจากสาเหตุหลายประการ เราจึงต้องการทีมงานที่มีประสบการณ์และความเชี่ยวชาญเพื่อช่วยระบุและแก้ไขปัญหา ด้วยการร่วมมือกับทีมงานดังกล่าว เราสามารถรับประกันคุณภาพและความน่าเชื่อถือของผลิตภัณฑ์ไปพร้อมๆ กับการลดความเสี่ยงในการผลิต
At Boyiเรามุ่งมั่นที่จะมอบคุณภาพสูง บริการฉีดขึ้นรูปพลาสติก ให้กับลูกค้าของเรา ทีมงานของเรามีประสบการณ์ในอุตสาหกรรมอย่างกว้างขวางและมีความรู้ระดับมืออาชีพ สามารถนำเสนอโซลูชั่นแบบครบวงจรตั้งแต่การพัฒนาแม่พิมพ์ไปจนถึงการผลิตและการประกันคุณภาพ หากคุณกำลังมองหาพันธมิตรที่เชื่อถือได้ในการผลิตผลิตภัณฑ์ขั้นสุดท้ายคุณภาพสูง อย่าลังเลที่จะทำ ติดต่อเรา- เราทุ่มเทเพื่อให้บริการคุณและรับประกันคุณภาพและประสิทธิภาพของการผลิตของคุณ
นำชิ้นส่วนของคุณเข้าสู่การผลิตวันนี้
การอัปโหลดทั้งหมดมีความปลอดภัยและเป็นความลับ
อะไรคือข้อบกพร่องของการฉีดขึ้นรูป?
การฉีดขึ้นรูปเป็นวิธีการประมวลผลพลาสติกทั่วไป นอกจากข้อบกพร่องจากการบิดงอที่กล่าวข้างต้นแล้ว ยังมีข้อบกพร่องอื่นๆ ที่อาจเกิดขึ้นในระหว่างกระบวนการผลิตอีกด้วย ข้อบกพร่องเหล่านี้รวมถึงเส้นการไหล อ่างล้างจาน, เส้นเชื่อม, การพ่น, ช่องว่างสูญญากาศ, นัดสั้นและอื่นๆ ดังนั้นจึงจำเป็นต้องมีมาตรการหลายอย่างในกระบวนการฉีดขึ้นรูปเพื่อป้องกันและแก้ไขปัญหาเหล่านี้
หรือคุณสามารถเรียนรู้เพิ่มเติมเกี่ยวกับมาตรการป้องกันข้อบกพร่องในการฉีดขึ้นรูปได้โดยอ่านบทความของเรา: 15 ประเภททั่วไปของข้อบกพร่องในการฉีดขึ้นรูป สาเหตุ และการเยียวยา
สรุป
การบิดงอเป็นปัญหาที่ซับซ้อนซึ่งต้องมีการจัดการอย่างพิถีพิถันในกระบวนการฉีดขึ้นรูปพลาสติก สามารถบรรเทาและหลีกเลี่ยงได้อย่างมีประสิทธิภาพโดยการควบคุมอุณหภูมิอย่างแม่นยำ การเลือกวัสดุพลาสติกที่เหมาะสม การออกแบบแม่พิมพ์/เครื่องมืออย่างมีเหตุผล และร่วมมืออย่างใกล้ชิดกับผู้ผลิตที่มีประสบการณ์
คำถามที่พบบ่อย
การบิดเบี้ยวในการฉีดขึ้นรูปมีสาเหตุหลักมาจากความแตกต่างในการควบคุมแม่พิมพ์ โดยเฉพาะอย่างยิ่งจากความหนาของชิ้นส่วนที่ขึ้นรูป ความไม่สมดุลในการหดตัวนี้ ซึ่งเกิดขึ้นระหว่างขนาดในระนาบและความหนา มักปรากฏเป็นการบิดเบี้ยว โดยเฉพาะอย่างยิ่งจะสังเกตเห็นได้ชัดเจนในมุมของชิ้นส่วนที่ความหนาอาจเกินความหนาของผนังที่ต้องการ
อุณหภูมิแม่พิมพ์ อุณหภูมิหลอมละลาย เวลาในการคงตัว/เย็นตัว อัตราการฉีด และแรงกดดันในการคงตัว/ฉีด ล้วนมีส่วนทำให้เกิดการบิดเบี้ยวในการฉีดขึ้นรูป ความเค้นเฉือนสูงสุดในชิ้นงานก็เป็นปัจจัยสำคัญเช่นกัน
Tagged: คู่มือการฉีดขึ้นรูป

บทความนี้เขียนโดยวิศวกรจากทีม BOYI TECHNOLOGY Fuquan Chen เป็นวิศวกรมืออาชีพและผู้เชี่ยวชาญด้านเทคนิคที่มีประสบการณ์ 20 ปีในด้านการสร้างต้นแบบอย่างรวดเร็ว ชิ้นส่วนโลหะ และการผลิตชิ้นส่วนพลาสติก