

สัญลักษณ์การตกแต่งพื้นผิวเป็นวิธีมาตรฐานในด้านวิศวกรรมและการผลิตเพื่อสื่อถึงพื้นผิวที่ต้องการของชิ้นส่วนหรือผลิตภัณฑ์ ในบทความนี้ เราจะเจาะลึกทุกสิ่งที่คุณจำเป็นต้องรู้เกี่ยวกับสัญลักษณ์การตกแต่งพื้นผิว รวมถึงความหมาย การใช้งาน และความสำคัญในอุตสาหกรรมต่างๆ
พื้นผิวสำเร็จรูปคืออะไร?
พื้นผิวสำเร็จรูปหมายถึงพื้นผิวหรือความเรียบของพื้นผิว และบางครั้งใช้แทนกันได้กับพื้นผิวสำเร็จรูป พื้นผิวสำเร็จรูปเป็นประเด็นสำคัญในภาพวาดทางเทคนิคสำหรับชิ้นส่วนเครื่องจักร โดยเฉพาะอย่างยิ่งเมื่อต้องมีการประกอบ การเคลื่อนไหว หรือการปิดผนึกที่แม่นยำ สมาคมวิศวกรเครื่องกลแห่งสหรัฐอเมริกา (ASME) กำหนดข้อกำหนดพื้นผิวสำเร็จรูปในมาตรฐานต่างๆ เช่น Y14.36M ซึ่งระบุสัญลักษณ์พื้นผิวสำเร็จรูปสำหรับภาพวาดทางเทคนิค และ B46.1 ซึ่งระบุรายละเอียดคำจำกัดความและวิธีการวัดสำหรับพื้นผิวสำเร็จรูป
คำศัพท์เฉพาะที่สำคัญในการตัดเฉือนและการตกแต่งพื้นผิว
| เทอม | รายละเอียด |
|---|---|
| พื้นผิว | คุณลักษณะเช่นความหยาบและคลื่นที่ส่งผลกระทบต่อการทำงานและความทนทานของชิ้นส่วน |
| การกำจัดเครื่องจักร | เทคนิคต่างๆ เช่น การตัด การเจียร และการกัด ที่ใช้ในการขึ้นรูปชิ้นส่วนและให้บรรลุผลงานที่ต้องการ |
| ทิศทางรอยพับ | ทิศทางของรอยพับที่เกิดขึ้นระหว่างการตัดเฉือนที่ส่งผลกระทบต่อคุณภาพพื้นผิวและความสมบูรณ์ของโครงสร้าง |
สัญลักษณ์ของการตกแต่งพื้นผิวคืออะไร?

ผิว สัญลักษณ์คือการแสดงกราฟิกที่ใช้ในแบบทางเทคนิคเพื่อระบุพื้นผิวของพื้นผิว ประกอบด้วยสัญลักษณ์หรือชุดสัญลักษณ์ที่วางอยู่ติดกับลักษณะพื้นผิวที่อธิบาย
สัญลักษณ์เหล่านี้ได้รับการรับรองมาตรฐานโดยองค์กรต่างๆ เช่น องค์การระหว่างประเทศเพื่อการมาตรฐาน (ISO) และสถาบันมาตรฐานแห่งชาติอเมริกัน (ANSI) เพื่อให้มั่นใจถึงความสอดคล้องและความชัดเจนในแบบวิศวกรรมทั่วโลก
องค์ประกอบสามประการที่ประกอบขึ้นเป็นผิวสำเร็จ: ความหยาบ ความเป็นคลื่น และการวาง
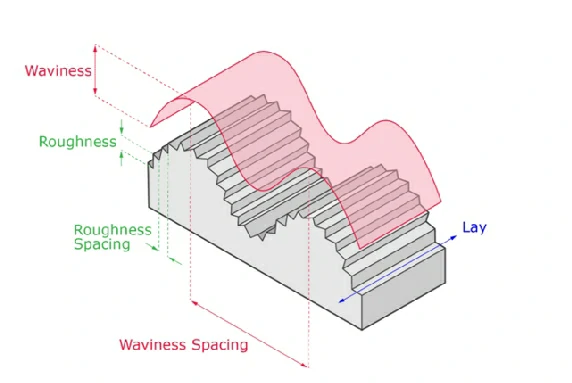
1.ความหยาบ:
- ความหยาบหมายถึงการเบี่ยงเบนเล็กน้อยจากโปรไฟล์พื้นผิวในอุดมคติของส่วนประกอบ โดยทั่วไปความเบี่ยงเบนเหล่านี้เกิดขึ้นเนื่องจากกระบวนการตัดเฉือนที่ใช้ในการผลิตชิ้นส่วนหรือปัจจัยอื่นๆ เช่น การสึกหรอและการกัดกร่อน
- ความหยาบจะถูกวัดปริมาณด้วยพารามิเตอร์ต่างๆ เช่น Ra (ความหยาบเฉลี่ยเลขคณิต), Rz (ความสูงสูงสุดของโปรไฟล์ความหยาบ), Rt (ความสูงรวมของโปรไฟล์ความหยาบ) และอื่นๆ
- โดยเฉพาะอย่างยิ่ง Ra เป็นพารามิเตอร์ที่ใช้กันอย่างแพร่หลายซึ่งแสดงถึงค่าเบี่ยงเบนเฉลี่ยของความสูงพื้นผิวจากเส้นเฉลี่ยภายในความยาวตัวอย่างที่ระบุ
2.ความเป็นคลื่น:
- ความเป็นคลื่นหมายถึงการเบี่ยงเบนในสเกลที่ใหญ่กว่าจากโปรไฟล์พื้นผิวในอุดมคติซึ่งเกิดขึ้นในช่วงความยาวคลื่นที่ยาวกว่าเมื่อเปรียบเทียบกับความหยาบ ความเบี่ยงเบนเหล่านี้อาจเป็นผลมาจากปัจจัยต่างๆ เช่น การสั่นของเครื่องมือ การสั่นสะเทือนของเครื่องจักร หรือคุณสมบัติของวัสดุโดยธรรมชาติ
- ซึ่งแตกต่างจากความหยาบซึ่งแสดงถึงความผิดปกติเล็กๆ น้อยๆ ความเป็นคลื่นจะครอบคลุมคลื่นหรือลวดลายบนพื้นผิวที่มีนัยสำคัญมากกว่า
- ความเป็นคลื่นมีลักษณะเฉพาะด้วยพารามิเตอร์ต่างๆ เช่น Wt (ความสูงของคลื่นทั้งหมด) และ Wc (ความยาวคลื่นของวัฏจักรคลื่น) ซึ่งระบุปริมาณแอมพลิจูดและความถี่ของคลื่นตามลำดับ
- แม้ว่าความหยาบจะส่งผลต่อลักษณะการทำงานและประสิทธิภาพของชิ้นส่วนในระดับจุลภาค ความเป็นคลื่นสามารถส่งผลต่อคุณสมบัติและรูปลักษณ์ขนาดมหภาคของมันได้
3.เลย์:
- เลย์หมายถึงทิศทางหรือการวางแนวของรูปแบบพื้นผิวหรือพื้นผิวที่โดดเด่นซึ่งเป็นผลมาจากกระบวนการตัดเฉือน ซึ่งแสดงถึงการจัดตำแหน่งของเครื่องหมายเครื่องมือ โครงสร้างเกรน หรือลักษณะพื้นผิวอื่นๆ ที่สัมพันธ์กับทิศทางอ้างอิง
- การวางพื้นผิวสามารถส่งผลกระทบอย่างมีนัยสำคัญต่อคุณสมบัติการใช้งาน เช่น การเสียดสี ความต้านทานการสึกหรอ และการยึดเกาะของสี
- สัญลักษณ์การวางที่ใช้กันทั่วไป ได้แก่ ลูกศรหรือเส้นที่แสดงทิศทางของพื้นผิวที่โดดเด่น เช่น ตามยาว ตามขวาง หรือไอโซทรอปิก
สัญลักษณ์การตกแต่งพื้นผิวทั่วไปและความหมาย
ต่อไปนี้คือสัญลักษณ์การตกแต่งพื้นผิวทั่วไปบางส่วนพร้อมความหมาย:
ตารางที่ 1: สัญลักษณ์การตกแต่งพื้นผิวและความหมาย
| สัญลักษณ์ | ความหมายและคำอธิบาย |
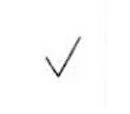 | สัญลักษณ์พื้นฐาน ระบุว่าสามารถรับพื้นผิวได้โดยวิธีการใดๆ เมื่อไม่มีการเพิ่มค่าพารามิเตอร์ความหยาบหรือคำอธิบายที่เกี่ยวข้อง (เช่น การตกแต่งพื้นผิว สถานะการให้ความร้อนเฉพาะจุด ฯลฯ) สำหรับการมาร์กโค้ดแบบง่ายเท่านั้น |
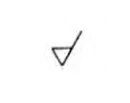 | สัญลักษณ์พื้นฐานบวกเส้นประบ่งชี้ว่าได้พื้นผิวโดยการเอาวัสดุออก ตัวอย่างเช่น: การกลึง การกัด การเจาะ การเจียร การตัด การตัด การขัด การกัดกร่อน EDM การตัดด้วยแก๊ส ฯลฯ |
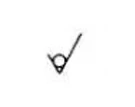 | สัญลักษณ์พื้นฐานบวกวงกลมเล็กๆ บ่งบอกว่าได้พื้นผิวโดยไม่ต้องถอดวัสดุออก ตัวอย่างเช่น: การหล่อ, การตี, การปั๊มขึ้นรูป, การรีดร้อน, การรีดเย็น, ผงโลหะและอื่น ๆ หรือพื้นผิวที่ใช้เพื่อรักษาสภาพการจ่ายเดิม (รวมถึงการรักษาสภาพของกระบวนการก่อนหน้าด้วย) |
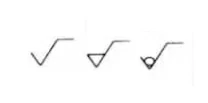 | คุณสามารถเพิ่มเส้นแนวนอนที่ขอบด้านยาวของสัญลักษณ์ทั้งสามด้านบนเพื่อทำเครื่องหมายพารามิเตอร์และคำอธิบายที่เกี่ยวข้อง |
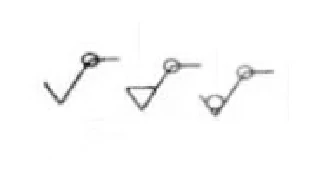 | คุณสามารถเพิ่มวงกลมเล็กๆ ในแต่ละสัญลักษณ์ทั้งสามข้างต้นเพื่อระบุว่าพื้นผิวทั้งหมดมีข้อกำหนดด้านการตกแต่งพื้นผิวที่เหมือนกัน |
 | รอยพับที่สร้างขึ้นโดยเครื่องมือมีขอบระหว่างการตัดเฉือนจะขนานกับพื้นผิวที่แสดงไว้ในแผนภาพซึ่งมีสัญลักษณ์ระบุไว้ |
 | รอยพับที่เกิดจากเครื่องมือที่มีขอบระหว่างการตัดเฉือนจะตั้งฉากกับพื้นผิวที่แสดงในแผนภาพที่แสดงสัญลักษณ์ |
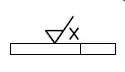 | รอยพับที่สร้างขึ้นโดยเครื่องมือมีขอบระหว่างการตัดเฉือนจะตัดกันเป็นมุม โดยพาดผ่านกันบนพื้นผิวที่แสดงในแผนภาพที่แสดงสัญลักษณ์ |
 | รอยพับที่เกิดจากเครื่องมือมีคมระหว่างการตัดเฉือนจะตัดกันหลายครั้งหรือขาดทิศทางที่สอดคล้องกัน |
 | รอยพับที่เกิดจากเครื่องมือมีคมในระหว่างการตัดเฉือน จะสร้างวงกลมศูนย์กลางตรงกลางบนพื้นผิวที่แสดงสัญลักษณ์ดังกล่าว |
 | รอยพับที่เกิดขึ้นจากเครื่องมือที่มีขอบในระหว่างการตัดเฉือน โดยหลักแล้วจะสร้างรูปแบบรัศมีที่เล็ดลอดออกมาจากจุดศูนย์กลางของพื้นผิวที่มีสัญลักษณ์แสดงอยู่ |
สัญลักษณ์การตกแต่งพื้นผิวประเภทอื่นๆ
| Ra (ไมโครมิเตอร์) | ตัวเลขเกรดความหยาบ | จบมาร์ค. |
|---|---|---|
| 50 | N12 | ∇ |
| 25 | N11 | |
| 12.5 | N10 | |
| 6.3 | N9 | ∇ ∇ |
| 3.2 | N8 | |
| 1.6 | N7 | |
| 0.8 | N6 | ∇ ∇ ∇ |
| 0.4 | N5 | |
| 0.2 | N4 | |
| 0.1 | N3 | ∇ ∇ ∇ ∇ |
| 0.05 | N2 | |
| 0.025 | N1 |
ตารางที่ 2: การติดฉลากพื้นผิว เสร็จสิ้น พารามิเตอร์ความสูง
| Ra | อาร์ซ, ไร | ||
| สัญลักษณ์ | อย่างมีนัยสำคัญ | สัญลักษณ์ | อย่างมีนัยสำคัญ |
 | ขีดจำกัดบนของ Ra สำหรับการตกแต่งพื้นผิวที่ได้จากวิธีใดๆ คือ 3.2μm |  | ขีดจำกัดบนของ Ry สำหรับการตกแต่งพื้นผิวที่ได้จากวิธีใดๆ คือ 3.2μm |
 | ขีดจำกัดบนของ Ra สำหรับการตกแต่งพื้นผิวที่ได้จากการกำจัดวัสดุคือ 3.2μm |  | ขีดจำกัดบนของ Rz สำหรับการตกแต่งพื้นผิวที่ได้รับโดยไม่ต้องเอาวัสดุออกคือ 200μm |
 | ขีดจำกัดบนของ Ra สำหรับการตกแต่งพื้นผิวที่ได้โดยไม่มีการกำจัดวัสดุคือ 3.2μm |  | ผิวสำเร็จที่ได้จากการกำจัดวัสดุจะมีขีดจำกัดบนที่ 3.2μm และขีดจำกัดล่างที่ 1.6μm สำหรับ Rz |
 | ขีดจำกัดบนของ Ra และขีดจำกัดล่างของ Ra สำหรับการตกแต่งพื้นผิวที่ได้จากการกำจัดวัสดุคือ 3.2μm และ 1.6μm ตามลำดับ |  | ขีดจำกัดบนของผิวสำเร็จที่ได้จากวิธีการกำจัดวัสดุคือ 3.2μm สำหรับ Ra และ 12.5μm สำหรับ Rz |
 | ผิวสำเร็จสูงสุดของ Ra ที่ได้จากวิธีใดๆ คือ 3.2μm |  | ผิวสำเร็จที่ได้จากวิธีใดๆ จะมีค่า Ry สูงสุด 3.2μm |
 | ผิวสำเร็จสูงสุดของ Ra ที่ได้จากการกำจัดวัสดุคือ 3.2μm |  | พื้นผิวสำเร็จโดยไม่ต้องเอาวัสดุออกจะมีค่า Ry สูงสุด 200μm |
 | สำหรับการตกแต่งพื้นผิวโดยไม่ต้องเอาวัสดุออก ค่าสูงสุดของ Ra คือ 3.2μm |  | ค่า Rz สูงสุดและต่ำสุดของผิวสำเร็จที่ได้จากการกำจัดวัสดุคือ 3.2μm และ 1.6μm |
 | ค่าสูงสุดของ Ra และค่าต่ำสุดของ Ra คือ 3.2μm และ 1.6μm ตามลำดับสำหรับผิวสำเร็จที่ได้จากการกำจัดวัสดุ |  | ผิวสำเร็จที่ได้จากวิธีการกำจัดวัสดุจะมีค่าสูงสุด 3.2μm สำหรับ Ra และ 12.5μm สำหรับ Ry |
หมายเหตุ: เมื่อน้อยกว่า 16% ของค่าที่วัดได้ทั้งหมดของพารามิเตอร์การตกแต่งพื้นผิวได้รับอนุญาตให้เกินค่าที่ระบุ ควรทำเครื่องหมายค่าขีดจำกัดบนหรือล่างของพารามิเตอร์การตกแต่งพื้นผิวบนแบบร่าง
เกรด N
ความหยาบของพื้นผิวค่อนข้างซับซ้อนเนื่องจากมีมาตรฐานและสัญลักษณ์มากมายที่ใช้แสดงถึงความเรียบผิว ความคล้ายคลึงกันของสัญลักษณ์เหล่านี้ในมาตรฐานที่แตกต่างกันมักจะเพิ่มความซับซ้อนนี้ เพื่อให้ง่ายขึ้น N-Grades นำเสนอวิธีง่ายๆ ในการแปลงค่าความหยาบที่ระบุเป็นสเกลตั้งแต่ "01" ถึง "12"
การลดความซับซ้อนนี้ทำให้ไม่จำเป็นต้องพิจารณารายละเอียดต่างๆ ระหว่างมาตรฐานที่แตกต่างกัน เช่น ความแตกต่างระหว่างความสูงโปรไฟล์โดยเฉลี่ยและความสูงโปรไฟล์สูงสุด WERK24 จะคำนวณค่าเหล่านี้ทุกครั้งที่เป็นไปได้เพื่อแปลงพารามิเตอร์ความหยาบผิวเป็นเกรด N การแปลงจะดำเนินการตามตารางต่อไปนี้:
| เกรด | ค่าเฉลี่ยเลขคณิต (AA) | ค่าเฉลี่ยเส้นกึ่งกลาง (CLA) | Ra | Rt | Rz | Ry | รูตค่าเฉลี่ยสแควร์ (RMS) | ค่าเฉลี่ยสูงสุดสู่หุบเขา (PVA) |
|---|---|---|---|---|---|---|---|---|
| 01 | 0.25 | 0.0006 | 0.25 | 0.0006 | 0.05 | 0.05 | 0.1 | 6.3 |
| 0 | 0.5 | 0.012 | 0.5 | 0.05 | 0.05 | 0.05 | 0.1 | 0.05 |
| 1 | 1 | 0.025 | 1 | 0.25 | 0.1 | 0.1 | 1.1 | 0.1 |
| 2 | 2 | 0.05 | 2 | 0.5 | 0.2 | 0.2 | 2.2 | 0.2 |
| 3 | 4 | 0.1 | 4 | 0.8 | 0.4 | 0.4 | 4.4 | 0.4 |
| 4 | 8 | 0.2 | 8 | 1.6 | 0.8 | 0.8 | 8.8 | 0.8 |
| 5 | 16 | 0.4 | 16 | 2.5 | 1.6 | 1.6 | 17.6 | 1.6 |
| 6 | 32 | 0.8 | 32 | 4 | 3.2 | 3.2 | 32.5 | 3.2 |
| 7 | 63 | 1.6 | 63 | 6.3 | 6.3 | 6.3 | 64.3 | 6.3 |
| 8 | 125 | 3.2 | 125 | 12.5 | 16 | 12.5 | 127.5 | 12.5 |
| 9 | 250 | 6.3 | 250 | 25 | 25 | 25 | 275 | 25 |
| 10 | 500 | 12.5 | 500 | 50 | 50 | 50 | 550 | 50 |
| 11 | 1000 | 25 | 1000 | 100 | 100 | 100 | 1100 | 100 |
| 12 | 2000 | 50 | 2000 | 200 | 200 | 200 | 2200 | 200 |
| 13 | 4000 | 100 | 4000 | 400 | 400 | 400 | 400 | 400 |
| 14 | 8000 | 200 | 8000 | 800 | 800 | 800 | 800 | 800 |
เหตุใดการตกแต่งพื้นผิวจึงมีความสำคัญ
การตกแต่งพื้นผิวมีบทบาทสำคัญในประสิทธิภาพ ความสวยงาม และความทนทานของชิ้นส่วนที่กลึง ต่อไปนี้เป็นเหตุผลหลายประการว่าทำไมการตกแต่งพื้นผิวจึงมีความสำคัญ:
- การเพิ่มประสิทธิภาพการปฏิบัติงาน
- ความต้องการการทำงาน
- ความเข้ากันได้ของวัสดุ
- สุนทรียศาสตร์
- ประสิทธิภาพต้นทุน
- ความสอดคล้องและความสามารถในการทำซ้ำ
- manufacturability
- ความสะอาดพื้นผิว
- ความต้านทานการกัดกร่อน
- ค่าการนำไฟฟ้า
- คุณสมบัติทางความร้อน
- biocompatibility
- ปฏิบัติตามกฎระเบียบ
- ความปลอดภัย
- ผลกระทบต่อสิ่งแวดล้อม
ปัจจัยที่ส่งผลต่อการตกแต่งพื้นผิว

ผิวสำเร็จ คุณภาพของพื้นผิว ได้รับอิทธิพลจากปัจจัยต่างๆ ซึ่งครอบคลุมคุณสมบัติของวัสดุ กระบวนการตัดเฉือน เครื่องมือ และสภาพแวดล้อม ต่อไปนี้เป็นปัจจัยสำคัญบางประการที่ส่งผลต่อการตกแต่งพื้นผิว:
1.คุณสมบัติของวัสดุ
ประเภทของวัสดุที่ใช้มีบทบาทสำคัญในการกำหนดผิวสำเร็จ วัสดุที่แตกต่างกันมีคุณสมบัติเฉพาะตัว เช่น ความแข็ง ความเหนียว และพื้นผิว ซึ่งส่งผลต่อการตอบสนองต่อกระบวนการผลิต
2.กระบวนการผลิต
วิธีการที่ใช้สร้างผลิตภัณฑ์หรือชิ้นส่วนส่งผลกระทบอย่างมากต่อผิวสำเร็จ กระบวนการต่างๆ เช่น การตัดเฉือน การเจียร การขัด การหล่อ การตีขึ้นรูป และ การอัดรีด ล้วนมีผลกระทบต่อพื้นผิวและคุณภาพที่แตกต่างกัน
3.เครื่องมือและอุปกรณ์ตัด
คุณภาพและสภาพของเครื่องมือตัดและอุปกรณ์ที่ใช้ในกระบวนการผลิตอาจส่งผลต่อผิวสำเร็จได้ เครื่องมือที่คมและมีรูปทรงที่เหมาะสมสามารถสร้างพื้นผิวที่เรียบขึ้นได้ ในขณะที่เครื่องมือที่ทื่อหรือไม่เหมาะสมอาจส่งผลให้ได้ผิวสำเร็จที่หยาบยิ่งขึ้น
4. พารามิเตอร์การตัด
พารามิเตอร์ต่างๆ เช่น ความเร็วตัด อัตราป้อน ความลึกของการตัด และรูปทรงของเครื่องมือ อาจส่งผลต่อคุณภาพผิวสำเร็จได้อย่างมาก การปรับพารามิเตอร์เหล่านี้ให้เหมาะสมสำหรับวัสดุและกระบวนการเฉพาะถือเป็นสิ่งสำคัญในการบรรลุคุณภาพพื้นผิวที่ต้องการ
5.ความเสถียรของชิ้นงาน
ความเสถียรของชิ้นงานในระหว่างการตัดเฉือนหรือการดำเนินการผลิตอื่นๆ เป็นสิ่งสำคัญอย่างยิ่งในการบรรลุผิวสำเร็จที่สม่ำเสมอ การสั่นสะเทือนหรือการเคลื่อนไหวอาจทำให้เกิดความผิดปกติในพื้นผิวได้
6.การเตรียมพื้นผิว
การเตรียมชิ้นงานล่วงหน้า เช่น การทำความสะอาด ลบคมและการตกแต่งล่วงหน้าอาจส่งผลต่อคุณภาพพื้นผิวขั้นสุดท้ายได้ การเตรียมพื้นผิวที่เหมาะสมช่วยให้แน่ใจว่าวัสดุปราศจากสิ่งปนเปื้อนและข้อบกพร่องก่อนเข้าสู่กระบวนการตกแต่งขั้นสุดท้าย
แผนภูมิการแปลงความหยาบผิวโดยประมาณ
| / | ระบบอเมริกัน | ระบบอเมริกัน | ระบบเมตริก | ระบบเมตริก |
|---|---|---|---|---|
| ตัวเลขเกรดความหยาบ | รา (µin) | RMS (µin) | รา (µm) | RMS (ไมโครเมตร) |
| N12 | 2000 | 2200 | 50 | 55 |
| N11 | 1000 | 1100 | 25 | 27.5 |
| N10 | 500 | 550 | 12.5 | 13.75 |
| N9 | 250 | 275 | 8.3 | 9.13 |
| N8 | 125 | 137.5 | 3.2 | 3.52 |
| N7 | 63 | 69.3 | 1.6 | 1.76 |
| N6 | 32 | 35.2 | 0.8 | 0.88 |
| N5 | 16 | 17.6 | 0.4 | 0.44 |
| N4 | 8 | 8.8 | 0.2 | 0.22 |
| N3 | 4 | 4.4 | 0.1 | 0.11 |
| N2 | 2 | 2.2 | 0.05 | 0.055 |
| N1 | 1 | 1.1 | 0.025 | 0.035 |
วิธีการวัดพื้นผิวสำเร็จ
โดยทั่วไปจะใช้หลายวิธีในการวัดผิวสำเร็จ:
- เครื่องวัดโปรไฟล์แบบสัมผัส: เครื่องมือเหล่านี้ใช้สไตลัสหรือโพรบเพื่อติดตามพื้นผิวทางกายภาพ โดยวัดความแปรผันของความสูง โดยทั่วไปผลลัพธ์จะได้รับเป็น Ra (ความหยาบเฉลี่ย), Rz (ความสูงสูงสุดของโปรไฟล์) หรือ Rt (ความสูงรวมของโปรไฟล์)
- โพรฟิโลมิเตอร์แบบไม่สัมผัส: โพรฟิโลมิเตอร์แบบเลเซอร์หรือแบบออปติคัลจะวัดผิวสำเร็จโดยไม่ต้องสัมผัสพื้นผิว ให้ผลลัพธ์ที่รวดเร็วและแม่นยำ เหมาะสำหรับวัสดุที่ละเอียดอ่อนหรือละเอียดอ่อน
- เครื่องมือเปรียบเทียบความหยาบของพื้นผิว: อุปกรณ์ช่วยมองเห็นเหล่านี้ประกอบด้วยชุดพื้นผิวตัวอย่างที่มีระดับความหยาบที่แตกต่างกัน ผู้ปฏิบัติงานจะเปรียบเทียบพื้นผิวของชิ้นงานกับมาตรฐานเหล่านี้เพื่อระบุความหยาบด้วยสายตา
- กล้องจุลทรรศน์แรงอะตอม (AFM): AFM ให้การถ่ายภาพลักษณะพื้นผิวที่มีความละเอียดสูงมากในระดับนาโน ทำให้เหมาะสำหรับการวิจัยและพัฒนา
พารามิเตอร์ความหยาบและการคำนวณถูกกำหนดอย่างไร
พารามิเตอร์ความหยาบของพื้นผิวและการคำนวณมีบทบาทสำคัญในการหาปริมาณและกำหนดลักษณะคุณภาพของพื้นผิวที่ตัดเฉือน นี่คือคำอธิบายที่สมบูรณ์:
พารามิเตอร์ความหยาบ
พารามิเตอร์ความหยาบของพื้นผิวจะอธิบายแง่มุมต่างๆ ของความผิดปกติของพื้นผิว โดยให้การวัดเชิงปริมาณที่ช่วยประเมินพื้นผิวและประสิทธิภาพการทำงานของส่วนประกอบที่ตัดเฉือน
Ra แสดงถึงค่าเฉลี่ยเลขคณิตของค่าสัมบูรณ์ของการเบี่ยงเบนโปรไฟล์ความหยาบจากเส้นค่าเฉลี่ยภายในความยาวตัวอย่าง คำนวณดังนี้:

การคำนวณ
การคำนวณพารามิเตอร์เหล่านี้เกี่ยวข้องกับการวิเคราะห์ข้อมูลโปรไฟล์ความหยาบที่ได้รับจากโปรไฟล์:
- เก็บข้อมูล: ใช้โพรฟิโลมิเตอร์เพื่อวัดโปรไฟล์พื้นผิวตามความยาวตัวอย่างที่ระบุ
- การกรองและการปรับให้เรียบ: ลบข้อบกพร่องของคลื่นและความเรียบออกจากโปรไฟล์เพื่อแยกคุณลักษณะความหยาบโดยใช้เทคนิคการกรองที่เหมาะสม
- พารามิเตอร์การคำนวณ: Ra คำนวณค่าเฉลี่ยเลขคณิตของการเบี่ยงเบนสัมบูรณ์จากเส้นค่าเฉลี่ย
การตรวจสอบพื้นผิวเสร็จสิ้น
การตรวจสอบการตกแต่งพื้นผิวเกี่ยวข้องกับการประเมินข้อมูลที่วัดได้กับข้อกำหนดหรือมาตรฐานที่ระบุ ข้อควรพิจารณาที่สำคัญ ได้แก่ :
- การปฏิบัติตามข้อกำหนดเฉพาะ: ตรวจสอบว่าการตกแต่งพื้นผิวที่วัดได้ตรงตามข้อกำหนดที่ระบุที่ระบุไว้ในแบบร่างทางวิศวกรรมหรือมาตรฐานอุตสาหกรรม
- การตรวจจับข้อบกพร่อง: การตรวจสอบพื้นผิวอาจเกี่ยวข้องกับการระบุข้อบกพร่อง เช่น รอยขีดข่วน หลุม รอยแตก หรือความผิดปกติที่ส่งผลต่อคุณภาพของพื้นผิว
- การวิเคราะห์ทางสถิติ: วิเคราะห์ข้อมูลการตกแต่งพื้นผิวด้วยสถิติเพื่อให้แน่ใจว่ามีความสอดคล้องและระบุแนวโน้มเมื่อเวลาผ่านไป ดัชนีความสามารถของกระบวนการ เช่น Cp และ Cpk สามารถช่วยประเมินประสิทธิภาพของกระบวนการผลิตได้
- การตรวจสอบด้วยสายตา: นอกเหนือจากการวัดเชิงตัวเลขแล้ว การตรวจสอบด้วยภาพมักดำเนินการเพื่อประเมินคุณภาพผิวสำเร็จ โดยเฉพาะอย่างยิ่งสำหรับข้อกำหนดด้านความสวยงามหรือความสวยงาม
มาตรฐานและข้อมูลจำเพาะ
มาตรฐานและข้อกำหนดระดับสากลหลายข้อควบคุมการวัดและตรวจสอบผิวสำเร็จ ซึ่งรวมถึง:
- ISO 25178: ข้อมูลจำเพาะของผลิตภัณฑ์ทางเรขาคณิต (GPS) - พื้นผิว: มาตรฐานที่ครอบคลุมพารามิเตอร์ การกรอง และขั้นตอนการประเมินสำหรับการวัดพื้นผิว
- ANSI/ASME B46.1: พื้นผิว (ความหยาบของพื้นผิว ความเป็นคลื่น และเลย์): มาตรฐานนี้ให้แนวทางสำหรับการระบุและการวัดพารามิเตอร์พื้นผิว
- ASTM E1444: วิธีปฏิบัติมาตรฐานสำหรับการทดสอบอนุภาคแม่เหล็ก: แม้ว่าจะไม่ได้เฉพาะเจาะจงกับการวัดผิวสำเร็จ มาตรฐานนี้สรุปขั้นตอนสำหรับการตรวจจับข้อบกพร่องที่พื้นผิวและใกล้พื้นผิวโดยใช้อนุภาคแม่เหล็ก
Surface Finish 0.8 um คืออะไร?
พื้นผิวเคลือบ Ra 0.8 μm ถือเป็นเกรดสูงและต้องการการควบคุมที่แม่นยำระหว่างการผลิต ทำให้มีราคาแพงขึ้น พื้นผิวเคลือบนี้จำเป็นสำหรับส่วนประกอบที่ต้องรับแรงดึงสูง นอกจากนี้ยังเหมาะสำหรับตลับลูกปืนที่มีการเคลื่อนไหวไม่บ่อยและรับน้ำหนักน้อย
RA และ RZ ใน Surface Finish คืออะไร?
RA และ RZ เป็นพารามิเตอร์หลักที่ใช้เพื่ออธิบายความหยาบของพื้นผิว RA หรือความหยาบเฉลี่ย วัดค่าเบี่ยงเบนเฉลี่ยของโปรไฟล์พื้นผิวจากเส้นค่าเฉลี่ย ซึ่งให้การบ่งชี้พื้นผิวโดยทั่วไป RZ หรือความสูงสูงสุดของโปรไฟล์ วัดระยะทางแนวตั้งระหว่างจุดสูงสุดและหุบเขาที่ลึกที่สุดภายในความยาวการสุ่มตัวอย่างที่กำหนด แม้ว่า RA จะให้ค่าเฉลี่ย แต่ RZ จะให้การวัดความแปรผันสูงสุดของความสูงของพื้นผิว
1.6 Surface Finish หมายถึงอะไร
พื้นผิวที่เรียบ 1.6 μm Ra แสดงถึงพื้นผิวที่ค่อนข้างเรียบ โดยมีรอยตัดที่มองเห็นได้เพียงเล็กน้อย ค่า Ra นี้แนะนำสำหรับการประกอบที่แน่นและชิ้นส่วนภายใต้แรงกดเบาหรือการเคลื่อนไหวช้า เหมาะสำหรับการใช้งานที่ต้องการความหยาบของพื้นผิวขั้นต่ำ แต่ไม่เหมาะสำหรับชิ้นส่วนหรือส่วนประกอบที่หมุนด้วยความเร็วสูงที่สัมผัสกับการสั่นสะเทือนที่รุนแรง
พื้นผิวมาตรฐานสำเร็จรูปคืออะไร?
พื้นผิวมาตรฐานในการกลึงโดยทั่วไปจะอยู่ระหว่าง Ra 0.8 ถึง 3.2 µm (32 ถึง 125 µin) ซึ่งช่วงดังกล่าวช่วยให้เกิดความสมดุลระหว่างต้นทุนการผลิตและประสิทธิภาพของชิ้นส่วน จึงเหมาะสำหรับการใช้งานที่หลากหลาย
UM สำหรับความหนาคืออะไร?
สัญลักษณ์ “µ” ย่อมาจากคำว่า “micro” และเป็นอักษรลำดับที่สิบสองของอักษรกรีก ซึ่งหมายถึงหนึ่งในล้านของเมตรหรือหนึ่งในพันของมิลลิเมตร ในอุตสาหกรรมบรรจุภัณฑ์ หน่วยวัดนี้ ซึ่งก็คือ 1 µm มักใช้เพื่อระบุความหนาของพลาสติก ซึ่งเน้นย้ำถึงความแม่นยำในการอธิบายชั้นพลาสติกที่บางมาก
สรุป
การทำความเข้าใจสัญลักษณ์เหล่านี้ถือเป็นสิ่งสำคัญในการรับรองว่าส่วนประกอบที่ผลิตขึ้นตรงตามข้อกำหนดด้านประสิทธิภาพ ฟังก์ชันการทำงาน และกฎระเบียบ ด้วยการใช้ประโยชน์จากเทคนิคการวัดที่เหมาะสมและพิจารณาปัจจัยที่มีอิทธิพลต่อการตกแต่งพื้นผิว ผู้ผลิตสามารถบรรลุพื้นผิวพื้นผิวที่สม่ำเสมอและแม่นยำในผลิตภัณฑ์ของตน ซึ่งจะช่วยปรับปรุงฟังก์ชันการทำงาน ความสวยงาม และคุณภาพโดยรวม
บอย ให้บริการลูกค้าด้วยคุณภาพสูง บริการตกแต่งพื้นผิว ในราคาที่ดีที่สุด จาก อโนไดซ์,ชุบไฟฟ้า,พ่นทราย ขัดเรานำเสนอตัวเลือกการรักษาพื้นผิวที่หลากหลายเพื่อตอบสนองความต้องการที่หลากหลายของลูกค้าของเรา

พร้อมสำหรับโครงการของคุณหรือยัง?
ลองใช้ BOYI TECHNOLOGY ตอนนี้เลย!
อัปโหลดโมเดล 3 มิติหรือภาพวาด 2 มิติของคุณเพื่อรับการสนับสนุนแบบตัวต่อตัว
คำถามที่พบบ่อย
จุดประสงค์ของสัญลักษณ์การตกแต่งพื้นผิว ซึ่งมักพบเห็นได้จากแบบวิศวกรรม คือเพื่อระบุพื้นผิวหรือความหยาบของพื้นผิวที่ต้องการสำหรับชิ้นส่วนหรือส่วนประกอบเฉพาะ สัญลักษณ์นี้ให้ข้อมูลที่สำคัญแก่ผู้ผลิตและช่างเครื่องเกี่ยวกับคุณภาพของพื้นผิวสำเร็จที่ต้องการ ซึ่งอาจส่งผลต่อการทำงาน ลักษณะที่ปรากฏ และความเข้ากันได้กับส่วนประกอบอื่นๆ ของชิ้นส่วน
การระบุพื้นผิวสำเร็จด้วยการตรวจสอบด้วยภาพ การตรวจสอบการสัมผัส หรือการใช้เครื่องมือ เช่น โพรฟิโลมิเตอร์ที่วัดความหยาบในเชิงปริมาณ วิธีการเหล่านี้ช่วยให้มั่นใจได้ว่าพื้นผิวมีคุณสมบัติตรงตามข้อกำหนดด้านคุณภาพและฟังก์ชันการทำงานที่ต้องการ
โดยทั่วไปการตกแต่งพื้นผิวจะมีหลายประเภท รวมถึงแต่ไม่จำกัดเพียงการตัดเฉือน การเจียร การขัด และการพ่นทราย แต่ละประเภทมีลักษณะเฉพาะและความเหมาะสมในการใช้งานที่แตกต่างกันออกไป การเลือกวิธีการเตรียมพื้นผิวที่เหมาะสมถือเป็นสิ่งสำคัญโดยคำนึงถึงข้อกำหนดด้านการออกแบบและกระบวนการผลิต

บทความนี้เขียนโดยวิศวกรจากทีม BOYI TECHNOLOGY Fuquan Chen เป็นวิศวกรมืออาชีพและผู้เชี่ยวชาญด้านเทคนิคที่มีประสบการณ์ 20 ปีในด้านการสร้างต้นแบบอย่างรวดเร็ว ชิ้นส่วนโลหะ และการผลิตชิ้นส่วนพลาสติก



ข้อมูลเชิงลึกที่ยอดเยี่ยม! บทความเกี่ยวกับสัญลักษณ์พื้นผิวสำเร็จรูปนี้ อธิบายอย่างชัดเจนว่าสัญลักษณ์แต่ละชนิดส่งผลต่อคุณภาพ ฟังก์ชัน และประสิทธิภาพการผลิตอย่างไร การทำความเข้าใจมาตรฐานเหล่านี้เป็นสิ่งสำคัญอย่างยิ่งต่อการรับรองความถูกต้องและความสม่ำเสมอในการผลิต ในฐานะหนึ่งในผู้นำ ผู้ผลิตชิ้นส่วนความแม่นยำ ในอินเดีย เราตระหนักดีว่าการเลือกพื้นผิวที่เหมาะสมมีความสำคัญอย่างยิ่งต่อการผลิตชิ้นส่วนที่ทนทานและประสิทธิภาพสูง ขอบคุณที่แบ่งปันข้อมูลอันมีค่านี้!
อืม ดูเหมือนว่าเว็บไซต์ของคุณจะลบความคิดเห็นแรกของฉันไป (มันยาวมาก) ดังนั้นฉันเดาว่า...
ผมขอสรุปสิ่งที่ผมเขียนไปทั้งหมดเลยว่า ผมสนุกกับการอ่านบล็อกของคุณมากครับ
ฉันเองก็เป็นนักเขียนบล็อกมือใหม่เช่นกัน แต่
ฉันยังใหม่กับเรื่องนี้อยู่มาก คุณมีคำแนะนำที่เป็นประโยชน์สำหรับนักเขียนบล็อกมือใหม่บ้างไหมคะ?
ฉันจะขอบคุณอย่างแน่นอน
ฉันดีใจมากที่ได้พบหน้านี้ ฉันต้องขอขอบคุณสำหรับเวลาที่คุณสละให้กับการสร้างหน้าเว็บที่ยอดเยี่ยมนี้
อ่านแล้ว!! ฉันชอบทุกส่วนของเรื่องนี้เลย และฉันก็บุ๊กมาร์กไว้เพื่อติดตามผลงานใหม่ๆ ด้วย
ข้อมูลบนเว็บไซต์ของคุณ
ในปัจจุบันดูเหมือนว่า BlogEngine จะเป็นแพลตฟอร์มเขียนบล็อกที่ดีที่สุดที่มีอยู่ในขณะนี้
(จากที่ฉันอ่านมา) คุณใช้อันนี้ในบล็อกของเราใช่ไหม?
ขอบคุณครับ ผมกำลังหาข้อมูลเกี่ยวกับเรื่องนี้อยู่พอดี
ผมใช้มาสักพักแล้ว และของคุณคือสิ่งที่ดีที่สุดที่ผมเคยเจอมา แต่ในแง่ของผลลัพธ์สุดท้ายล่ะครับ?
คุณแน่ใจเรื่องปริมาณสินค้าหรือเปล่า?
พูดตามตรง ฉันไม่ได้เป็นคนชอบอ่านอินเทอร์เน็ตมากนัก แต่...
บล็อกของคุณดีมากเลยค่ะ ทำต่อไปเรื่อยๆนะคะ! ฉันจะบุ๊กมาร์กไว้เลยนะคะ
เว็บไซต์นี้เหมาะสำหรับผู้ที่ต้องการกลับมาเยี่ยมชมอีกครั้งในภายหลัง ขอให้โชคดี
คุณทำให้เรื่องนี้ดูง่ายมากด้วยวิธีการนำเสนอของคุณ แต่ผมกลับรู้สึกว่าเรื่องนี้ค่อนข้างซับซ้อน
ซึ่งฉันรู้สึกว่าฉันคงไม่มีวันเข้าใจ มันประมาณว่า
เรื่องปลาไหลนั้นซับซ้อนและกว้างขวางเกินกว่าที่ฉันจะเข้าใจได้ ฉันตั้งตารออยู่ค่ะ
สำหรับการโพสต์ครั้งต่อไปของคุณ ฉันจะพยายามติดต่อคุณให้ได้
มัน!